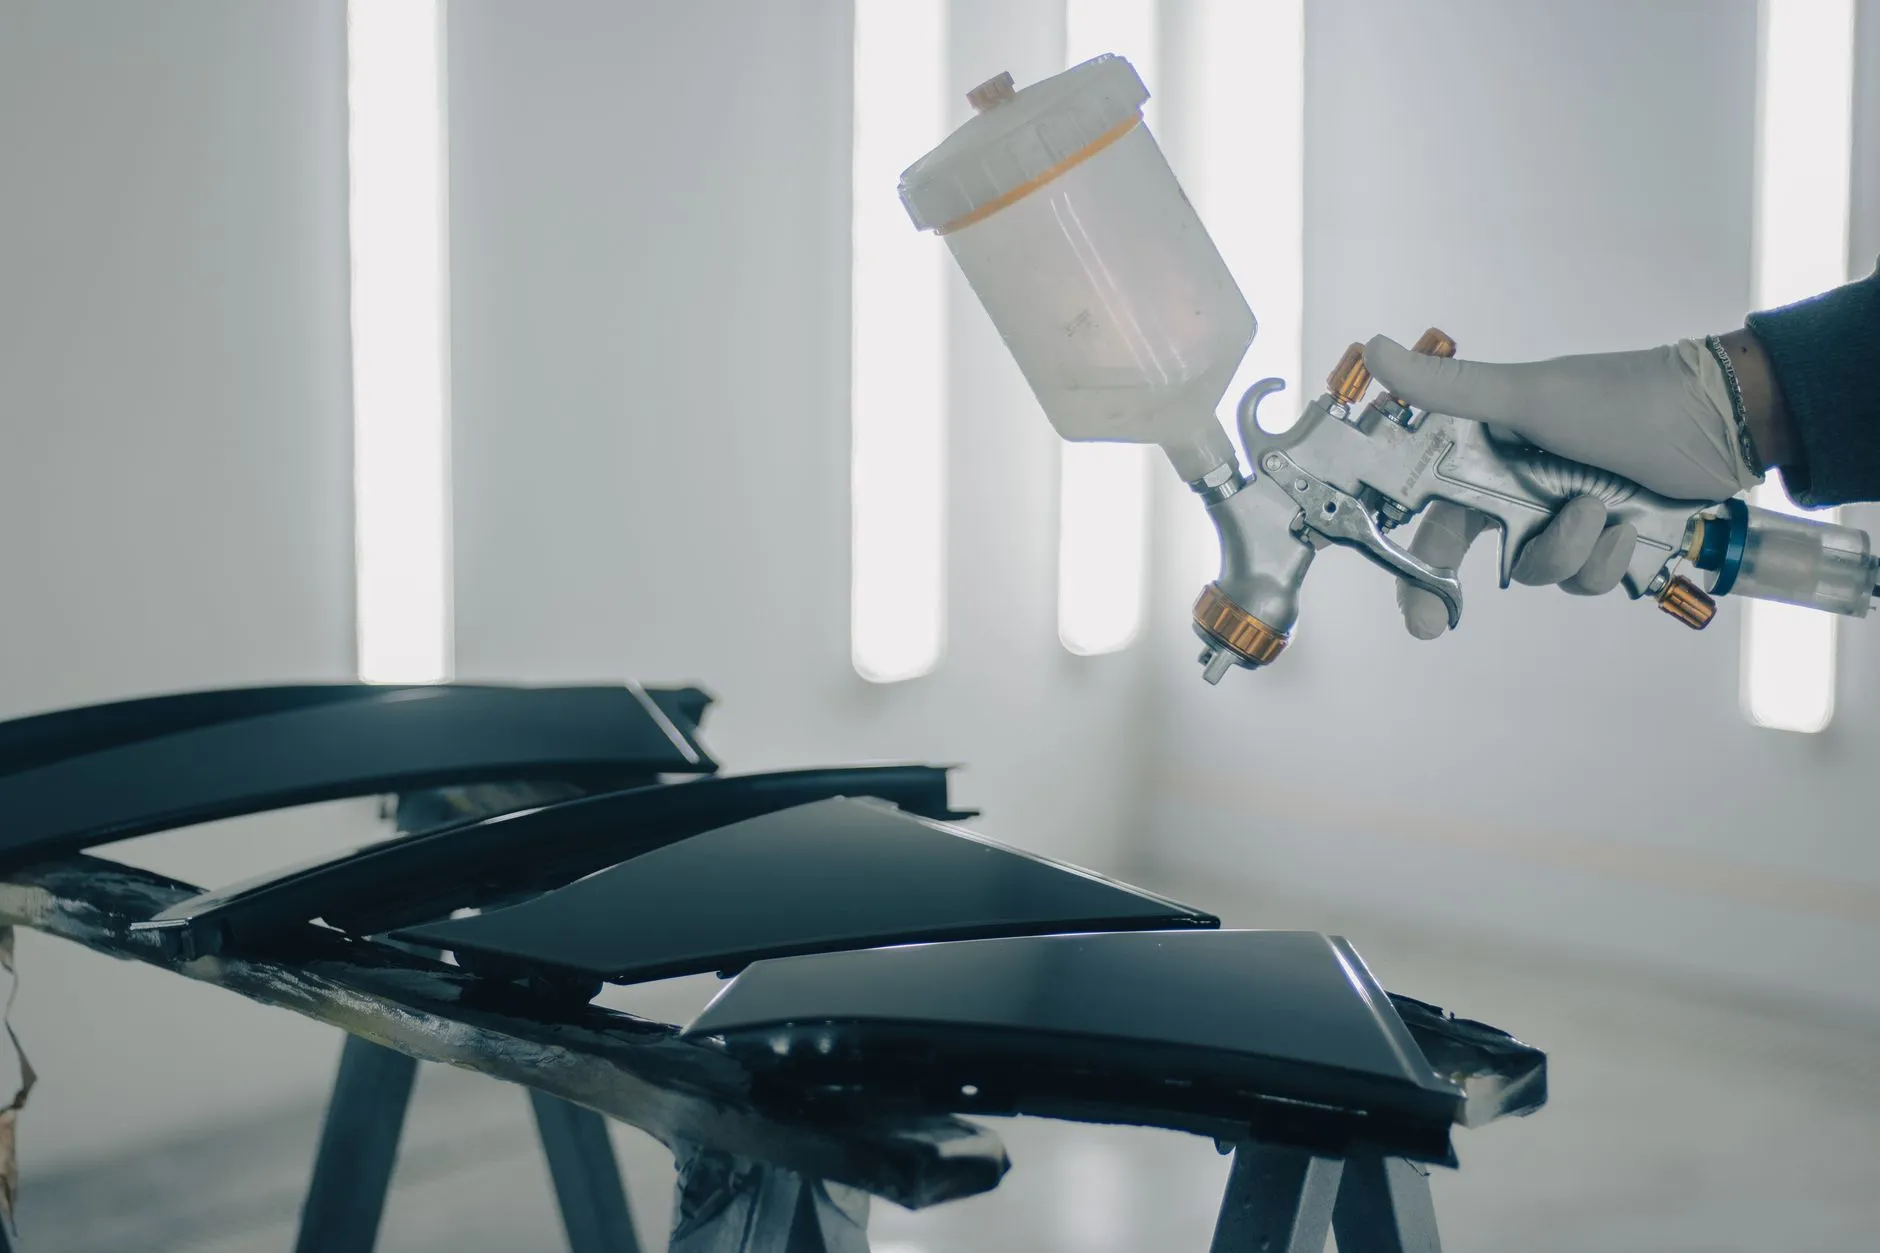
重庆顺工巧精密模具:汽摩配件表面处理方案的设计与实施流程
汽摩配件长期处于高温、高摩擦、高腐蚀的工况环境,对表面性能的要求远比普通结构件苛刻。一款铝合金变速箱壳体,如果表面处理不到位,盐雾测试不到200小时就可能出现点蚀;一副制动卡钳若涂层附着力不足,路试几千公里后便可能起皮脱落。这些问题的根源,往往不在基材本身,而在于表面处理方案的设计是否匹配实际工况。
从失效案例看表面处理方案设计的核心逻辑
我们接触过不少汽摩零部件企业的返工案例,问题集中在几个方向:抛光打磨后表面粗糙度不达标导致后续镀层结合力差;电镀层厚度均匀性控制不好,边角区域偏厚、深孔区域偏薄;喷涂工艺中固化温度曲线设置不合理,涂层硬度够了但韧性不足。这些问题的共同点是——方案设计与实施流程脱节。
一套靠谱的表面处理方案,需要同时回答三个问题:基材是什么、工况要求是什么、验收标准是什么。三者缺一,方案就是空中楼阁。
汽摩配件表面处理方案的四步实施流程
以重庆顺工巧精密模具的服务经验来看,一个完整的表面处理项目通常按以下流程推进:
- 基材评估与前处理设计:确认材料牌号、热处理状态、原始表面缺陷。前处理阶段决定后续工艺的成败,包括脱脂、酸洗、活化等步骤的参数设定。
- 工艺选型与打样验证:根据耐蚀、耐磨、外观等指标,在抛光打磨、电镀、喷涂等工艺中选定组合方案,制作样件进行性能测试。
- 批量参数固化:将打样验证的工艺参数转化为产线作业标准,包括槽液浓度、电流密度、喷涂距离与走枪速度等。
- 检测与持续优化:通过盐雾试验、附着力测试、膜厚检测等手段验证批次一致性,并根据数据反馈迭代工艺。
这四个步骤中,前处理设计和打样验证是最容易被压缩省略的环节,但恰恰是决定最终良率的关键。
不同工艺组合的适用场景
单一工艺往往难以满足汽摩配件的综合性能需求。比如发动机活塞环,先经抛光打磨控制表面粗糙度至Ra0.2以内,再进行电镀硬铬处理,最后做精抛以降低摩擦系数。而外观件如后视镜外壳,则更多采用喷涂工艺配合底漆-色漆-清漆三层体系,兼顾耐候性与装饰性。
方案设计时,需要明确各工艺的表面处理目标值,而非笼统地写“处理合格”。膜厚公差控制在±3μm以内、附着力达到GB/T 9286的1级标准——这些量化指标才是可执行的技术语言。
实践中的常见误区与建议
不少企业在表面处理环节存在一个误区:把工艺参数当作“经验值”而非“受控变量”。槽液温度波动5℃、电流密度偏差0.5A/dm²,在实验室里可能看不出差异,但在批量生产中足以造成整批产品报废。
建议从两方面着手改进:一是建立工艺参数窗口,明确每个关键参数的上下限并实时记录;二是定期做表面处理层的破坏性检测,不要只依赖外观目检。对于关键安全件,盐雾1000小时、附着力1级、膜厚偏差±2μm应作为基本门槛。
汽摩配件表面处理正在向更环保、更精密的方向演进。三价铬电镀替代六价铬、低温固化喷涂粉末的推广、自动化抛光打磨线的普及,都在重塑这个领域的技术格局。重庆顺工巧精密模具在服务本地汽摩产业链的过程中,持续将工艺数据反馈到方案设计中,让每一道表面处理工序都有据可依、有迹可循。