电子产品外壳喷涂与电镀工艺选择:外观品质与耐腐蚀性能的综合考量
在消费电子产品的工业设计中,外壳早已不只是结构件,而是品牌质感与用户第一触感的核心载体。一款手机中框、笔记本A面或智能音箱网罩,往往要在高光、哑光、金属色与耐磨性之间反复权衡。围绕抛光打磨、电镀、喷涂、表面处理这几道关键工序,工艺路线的选择直接决定了外观良率与长期可靠性。
外观与耐蚀,为何总在拉扯
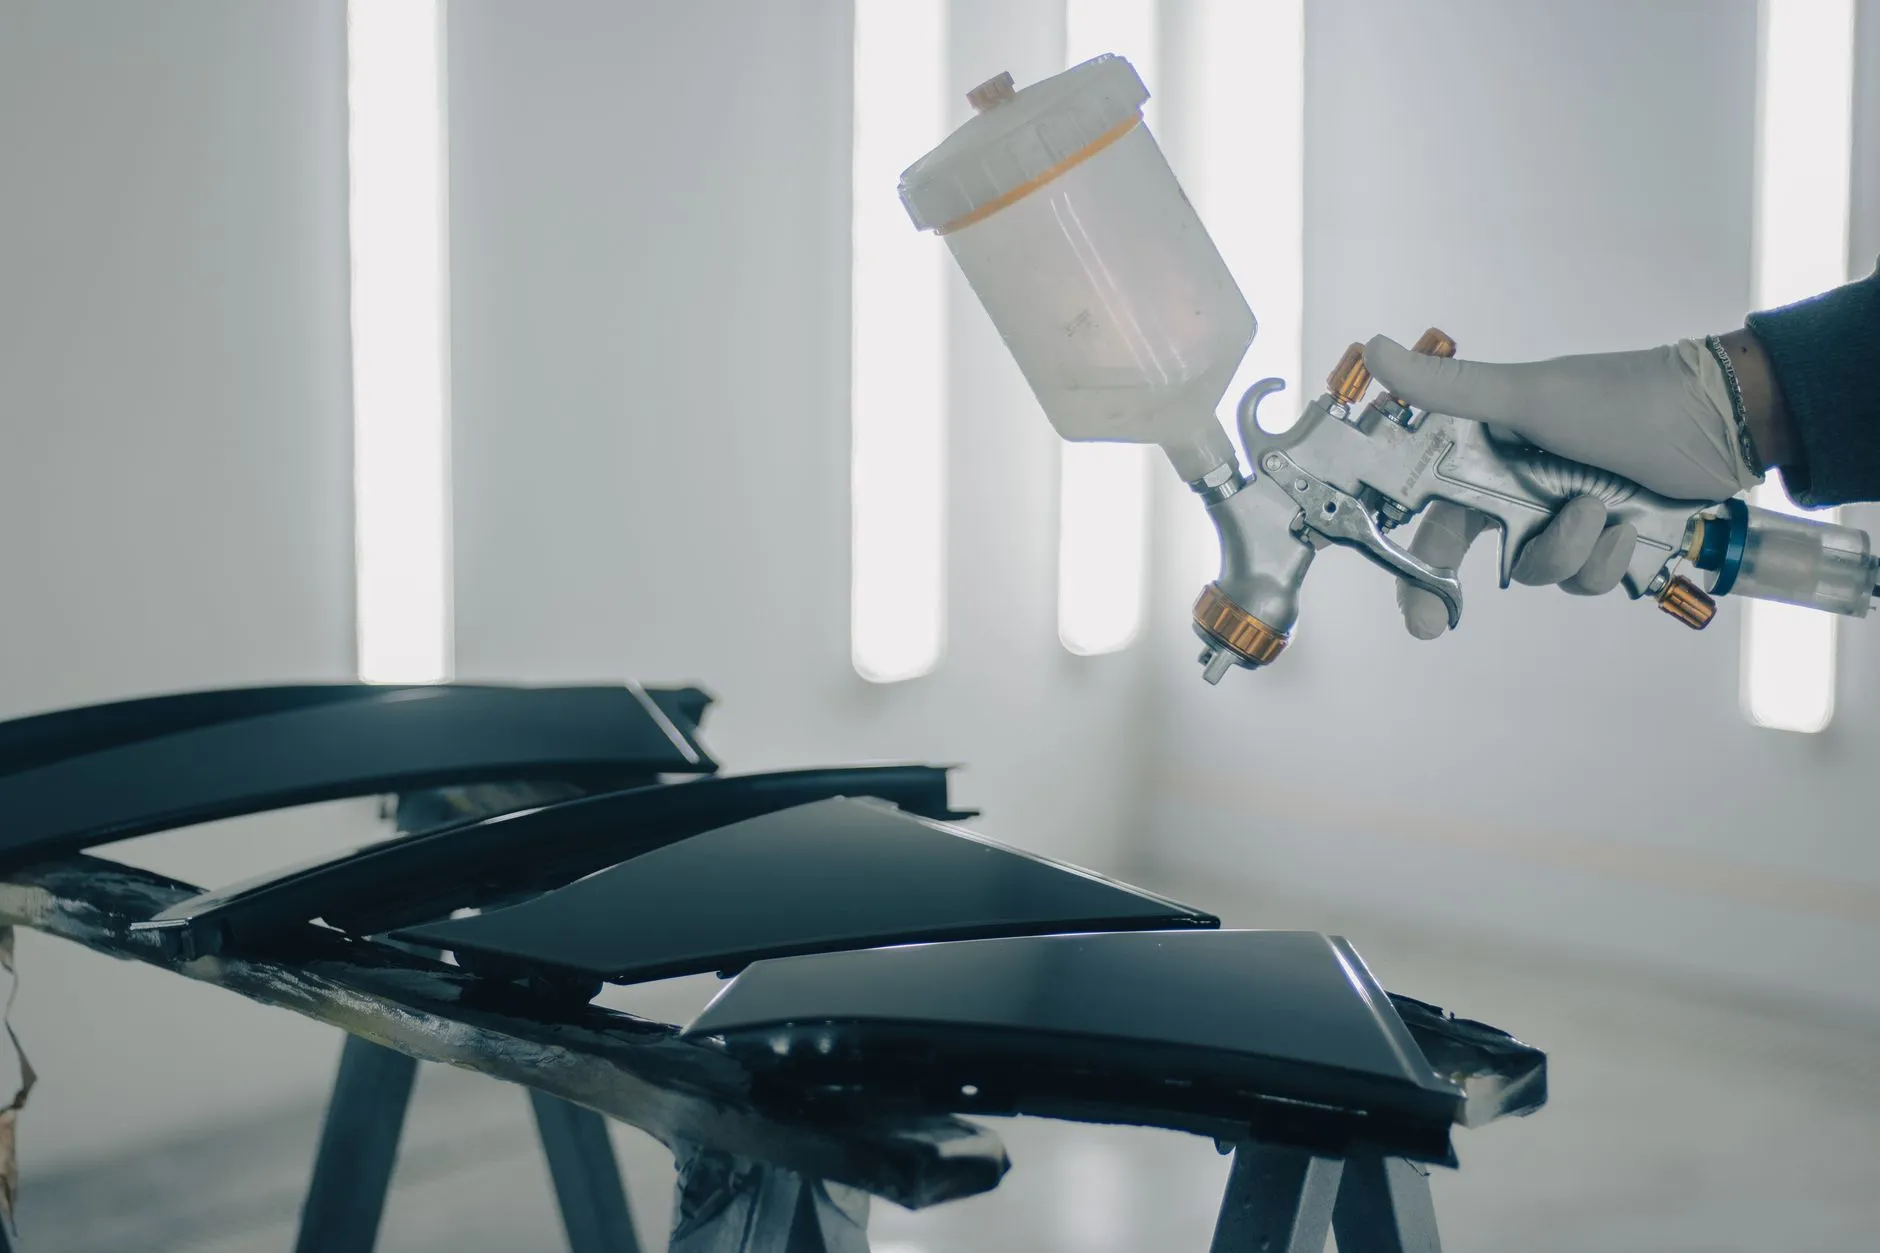
电子产品外壳常用ABS、PC合金、镁铝合金或锌合金。喷涂工艺通过底漆、色漆、面漆形成涂层体系,色彩自由度高,能实现细腻的哑光或珠光效果,但涂层厚度通常在30–80μm之间,边角覆盖与附着力控制不当,容易在盐雾或汗液侵蚀下出现起泡、掉漆。电镀则依靠电解沉积形成金属镀层,外观金属感强、硬度高,但塑料电镀需经过粗化、敏化、活化等前处理,工艺窗口窄,镀层结合力对基材表面状态极为敏感。
这也是为什么在高端外壳项目中,抛光打磨往往被前置为“隐形工序”——基材表面的微观平整度决定了后续镀层或涂层的均匀性。一道800目到2000目的梯度打磨,能把注塑熔接痕、模具纹路控制在可接受范围内,为面处理打好底子。
工艺组合的取舍逻辑
实际项目中,单一工艺已难以满足综合要求。常见的组合思路包括:
- 喷涂+UV面漆:适合大批量塑胶外壳,成本可控,耐候性通过QUV测试可达500小时以上;
- 电镀+局部喷涂:中框电镀保证金属质感,局部喷涂实现绝缘或色彩分区;
- 抛光打磨+阳极氧化:铝件常用路线,氧化膜厚10–15μm,耐磨与耐蚀兼顾;
- 电镀+防指纹涂层:针对高频接触面,降低指纹残留与腐蚀风险。
需要提醒的是,电镀件的耐腐蚀性能不能只看镀层厚度。塑料电镀的化学镍层若厚度不足或分布不均,在盐雾测试中往往从盲孔、卡扣位率先失效。喷涂件则要关注涂层固化度,固化不充分会显著降低耐溶剂与耐摩擦表现。
落地时的几个实操建议
从工艺验证角度,建议在新项目打样阶段就把表面处理纳入DFM评审:明确外观面的光泽度区间(如哑光5–15GU)、盐雾时长要求(24h/48h/96h)、以及耐磨测试标准(如RCA纸带耐磨175g×500次)。对于需要电镀的塑胶件,浇口位置与熔接痕走向要提前与模具设计协同,避免打磨后仍残留应力痕。喷涂线体则要控制环境洁净度与烘烤曲线,减少尘点与色差批次波动。
从趋势看,消费电子对环保与轻薄的双重要求正在推动工艺升级:低温固化涂料、三价铬电镀、以及激光直接成型配合选择性电镀,都在逐步替代传统高污染路线。重庆顺工巧精密模具有限公司在模具与表面处理协同上积累的实践经验表明,把抛光打磨的基材控制、电镀的镀层均匀性与喷涂的涂层体系纳入同一套品质逻辑,才能在外观品质与耐腐蚀性能之间找到稳定的平衡点。