汽摩配件抛光打磨工艺解析:如何提升表面处理质量与耐腐蚀性能
日期:2026-10-16
标签:抛光打磨,电镀,喷涂,表面处理
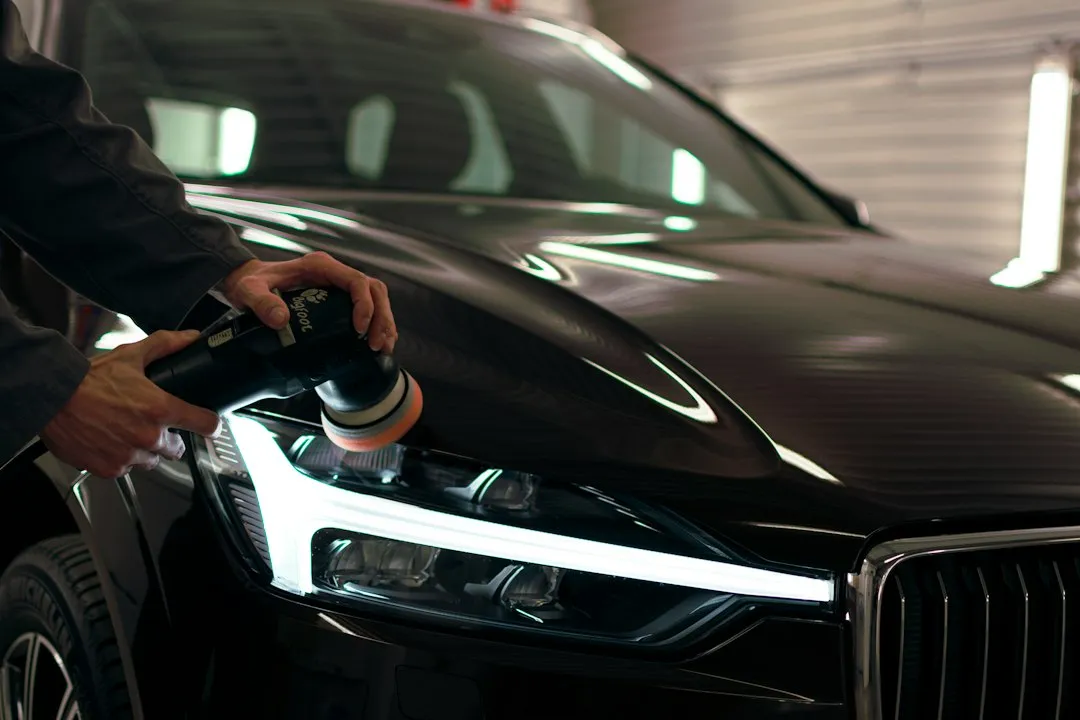
汽摩配件在高温、高湿、盐雾及频繁震动环境下服役,表面处理质量的优劣直接决定零件的使用寿命与整车安全。抛光打磨作为表面处理的前道工序,其粗糙度控制水平会显著影响后续电镀、喷涂的附着力和耐腐蚀表现。许多汽摩配件失效案例的根源,并非材料本身,而是表面预处理不到位。
抛光打磨:不是越亮越好
不少从业者认为抛光打磨就是"把表面磨亮",实际上,不同汽摩配件对表面粗糙度的要求差异很大。发动机活塞销要求Ra≤0.1μm的镜面效果,而刹车卡钳支架则更注重表面均匀性而非极致光洁度。
关键控制点包括:
- 磨料目数递进:从80目粗磨逐步过渡到3000目精磨,跳级会导致深划痕残留
- 压力与转速匹配:铝合金件建议转速控制在1500-2500rpm,压力过大会嵌入磨粒
- 方向性控制:多方向交叉打磨可避免单向纹理影响后续镀层均匀性
电镀与喷涂的附着基础
抛光打磨后的表面状态直接影响电镀层的结合力。以ABS塑料电镀为例,表面粗糙度Ra控制在0.3-0.5μm时,化学镀镍的附着力最佳;过度抛光形成的光滑面反而会降低镀层结合强度。喷涂工艺同样如此——哑光面比镜面更适合粉末喷涂的机械咬合。
在重庆顺工巧精密模具有限公司的实际项目中,某摩托车铝合金轮毂件经优化抛光参数后,中性盐雾试验从240小时提升至480小时无红锈,关键在于打磨后增加了超声波除油与活化处理环节。
耐腐蚀性能的工艺协同
提升耐腐蚀性能不能只依赖单一工序。完整的表面处理链条应当是:抛光打磨→除油→活化→电镀/喷涂→封闭处理。其中任何一环出现缺陷,都会成为腐蚀的起始点。
实操建议:
- 打磨后4小时内必须进入电镀或喷涂工序,避免表面氧化
- 电镀层厚度建议:装饰性镀铬0.3-0.5μm,功能性镀锌8-12μm
- 喷涂前基材表面张力需达到38dyn/cm以上,确保涂料润湿
汽摩配件的表面处理质量是系统性工程,抛光打磨提供基础,电镀与喷涂构建防护,三者协同才能实现耐腐蚀性能的实质性提升。建议企业建立从打磨粗糙度到盐雾试验的完整数据链,用参数说话,而非凭经验判断。