汽车摩托车配件表面处理中抛光打磨与电镀工艺的协同应用解析
在汽车摩托车配件制造链条中,表面处理往往决定了零件的耐蚀性、外观品质与装配精度。不少工程师在规划工艺路线时会遇到一个现实问题:抛光打磨与电镀究竟应该怎样衔接才能既保证良率又控制成本?两者的协同并非简单的先后排列,而是涉及基材状态、粗糙度梯度、镀层结合力等多个技术变量的系统匹配。重庆顺工巧精密模具有限公司在长期配套服务中发现,理顺这一协同逻辑,能显著减少返工与报废。
一、抛光打磨为电镀提供合格的界面基础
电镀层的致密性与结合力,很大程度上取决于前道抛光打磨留下的表面状态。若打磨后表面残留过深的划痕或氧化层,电镀时电流分布不均,容易在凹处形成气孔或麻点。行业实践中,通常采用逐级降粒度的打磨路径:从#240砂纸粗磨去除毛刺,逐步过渡到#800、#1200甚至#2000精磨,再配合抛光轮与抛光膏将Ra值控制在0.05~0.2μm区间。这一区间既能保证镀层均匀覆盖,又保留了足够的微观粗糙度让镀层“咬合”基材。
需要留意的是,不同基材对打磨终态的要求并不一致。铝合金件因表面易生成氧化膜,打磨后需在短时间内转入电镀槽,避免二次氧化;而钢铁件则更关注除油与除锈的彻底性。
二、电镀工艺对抛光打磨的反向约束
反过来看,电镀的类型也会倒推抛光打磨的工艺参数。比如装饰性镀铬要求镜面级光洁度,打磨工序就必须增加精抛道次;而功能性镀锌对表面光洁度容忍度较高,过度打磨反而增加工时成本。这里有一条实用的经验法则:
- 装饰性电镀(如镀铬、镀金):打磨后Ra建议≤0.1μm,抛光时间占比可达总工时40%以上;
- 防护性电镀(如镀锌、镀镍):Ra控制在0.2~0.4μm即可,重点转向除油与活化;
- 功能性电镀(如硬铬、镀银):需平衡粗糙度与镀层厚度,过光反而削弱镀层附着力。
忽视这一反向约束,常导致“打磨过度却镀层脱落”或“打磨不足而镀层发花”两类典型缺陷。
三、与喷涂工艺的衔接逻辑
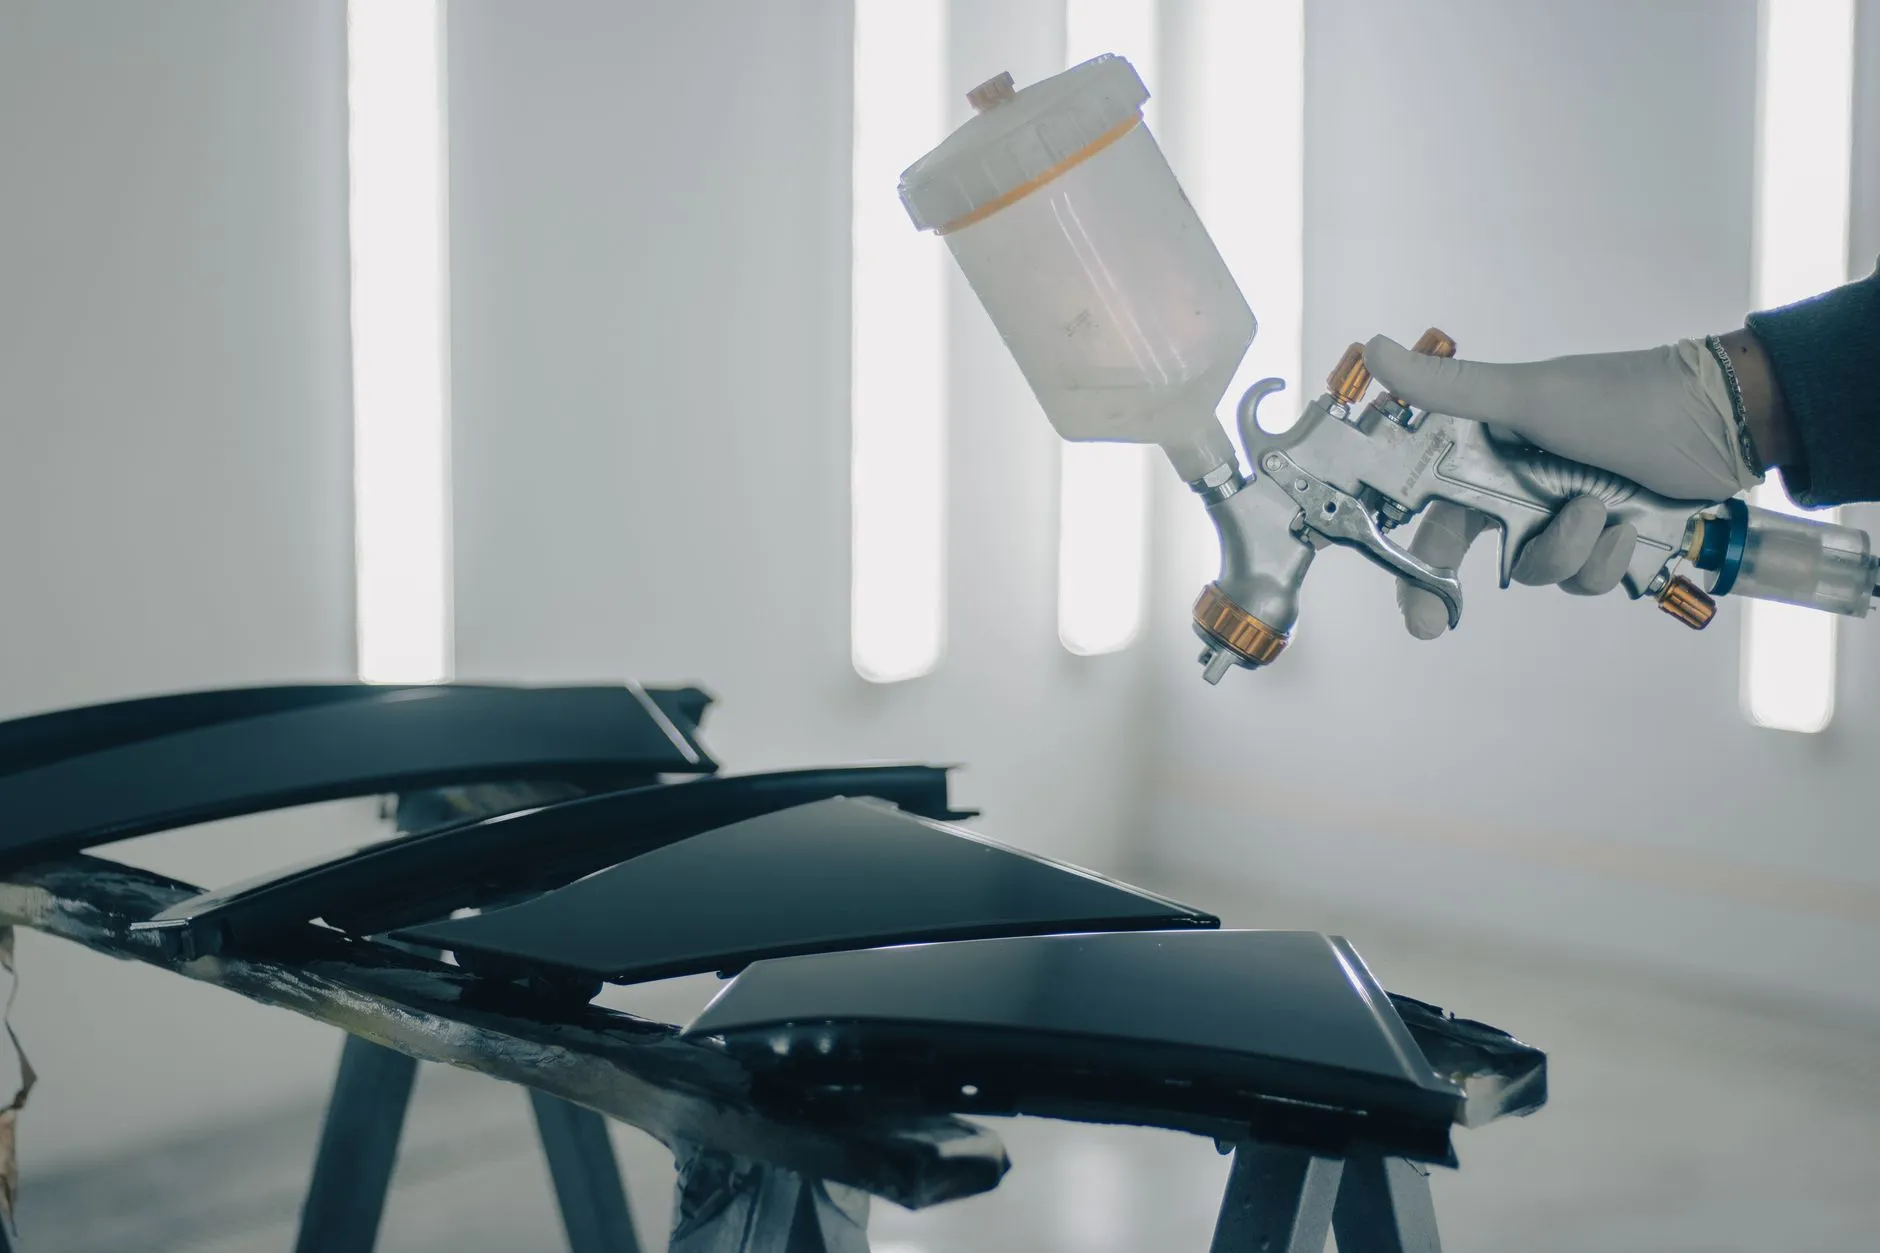
当配件表面处理路线中同时涉及喷涂时,抛光打磨与电镀的协同又多了一层考量。典型场景是:先电镀形成防腐底层,再喷涂面漆实现色彩与耐候性。此时电镀层表面不宜过度抛光,保留轻微均匀的粗糙度反而有利于漆膜附着。若电镀后直接抛光至镜面,喷涂前必须增加一道打磨拉毛工序,否则漆膜附着力测试难以通过。
重庆顺工巧精密模具有限公司曾配合某摩托车轮毂项目,将电镀镍层表面控制在Ra 0.3μm左右,喷涂后经百格测试附着力达0级,同时盐雾试验突破480小时。这一案例说明,表面处理各工序间的参数窗口需要联动设定,而非各自为政。
四、协同应用中的常见问题与对策
实际生产中,抛光打磨与电镀的协同失效往往表现为三类问题:
- 结合力不良——多因打磨后停留时间过长或除油不彻底,对策是打磨与电镀之间设置活化槽并控制转运节拍;
- 镀层光泽不均——打磨纹理方向与电流密度分布不匹配,建议打磨走纹方向与挂具方向形成固定角度;
- 边角露底——打磨时棱边过度倒圆导致电镀边缘效应加剧,需在打磨工序对棱边做保护性处理。
这些问题的根源大多不在单一工序,而在于工序间的信息断层。建立“打磨—电镀—喷涂”的参数联动卡,把粗糙度、转运时间、槽液温度等关键变量绑定管理,是较为务实的改善方向。
从行业趋势看,汽车摩托车配件对表面处理的要求正从“单一防护”转向“防护+装饰+功能”一体化。抛光打磨与电镀的协同,本质上是在基材与镀层之间构建一个可控的过渡界面。把这个界面的参数管住,表面处理的整体良率与一致性就有了可预期的保障。重庆顺工巧精密模具有限公司持续在模具与配件表面处理领域积累工艺数据,欢迎业内同行就具体技术问题交流探讨。