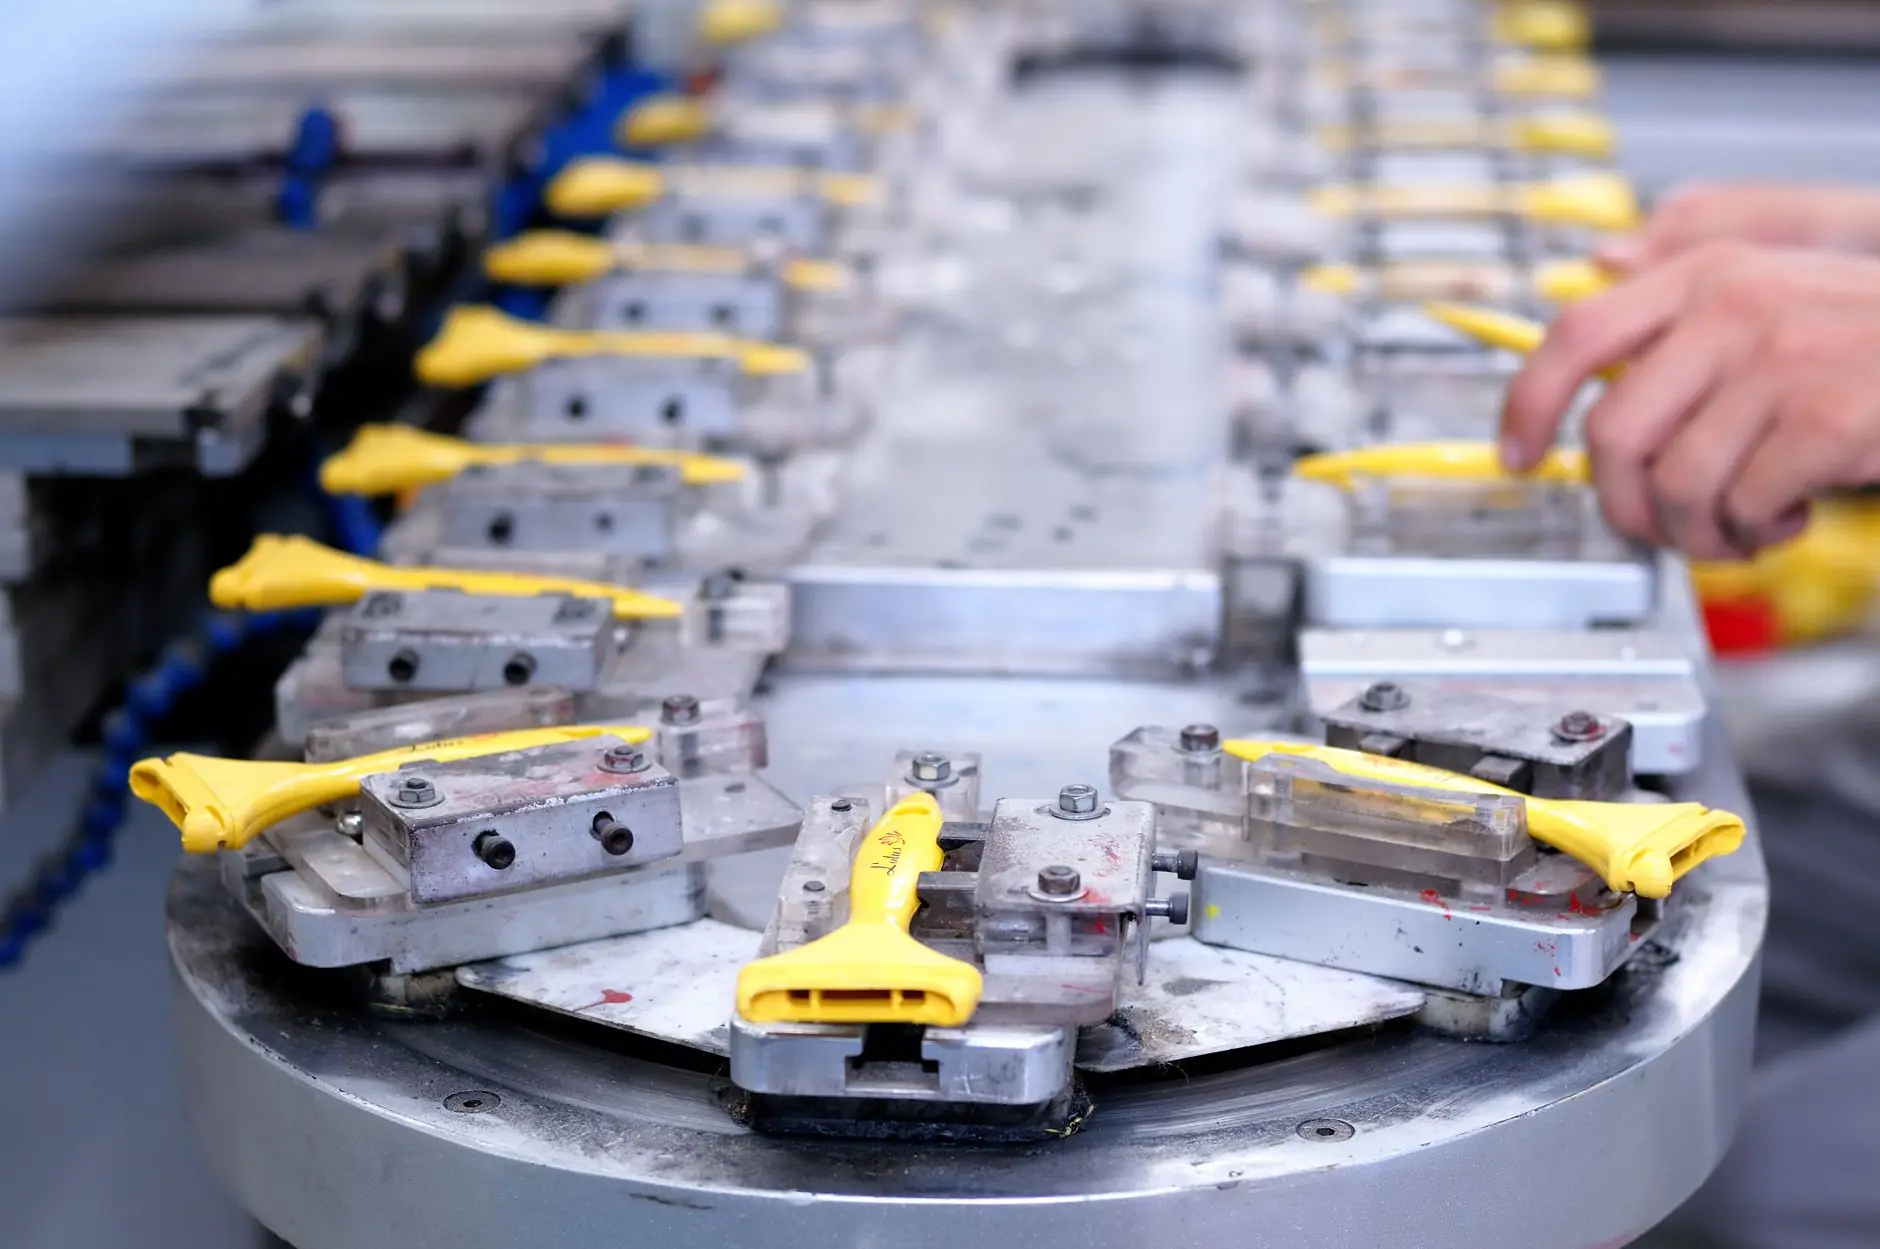
汽摩配件表面处理中抛光与电镀工艺的衔接要点分析
在汽摩配件的制造链条中,表面处理往往决定了产品的最终品质与使用寿命。不少客户在图纸上标注了Ra0.4的粗糙度要求,却对抛光与电镀之间的工艺衔接缺乏系统认知,导致批量件在盐雾测试中频繁出现针孔或结合力不足。今天我们从实际产线经验出发,聊聊这两个工序之间那些容易被忽视的细节。
抛光与电镀:看似相邻,实则隔着一道“隐形鸿沟”
很多人以为抛光打磨只是把表面“弄亮”,电镀不过是“泡一泡”。事实上,抛光打磨的微观形貌直接决定了电镀层的结晶取向与致密程度。如果抛光后表面残留油腻的蜡质层或疏松的机械变形层,镀液中的金属离子无法在基体表面均匀成核,轻则出现发花,重则镀层起皮脱落。
我们曾对铝合金轮毂样品做过对比:同一批毛坯,采用不同目数砂带(240#→400#→600#)逐级打磨后,再进入相同的镀镍产线。结果发现,600#终抛样品的镀层孔隙率比400#终抛样品降低了约35%。这个数据说明,前道工序的“细腻度”不是锦上添花,而是电镀质量的硬性前提。
衔接的核心:脱脂与活化不是走过场
抛光打磨后的零件表面往往覆盖着抛光膏、金属粉尘和氧化膜。直接进电镀槽,等于在“脏底子”上盖房子。正确的做法是:先进行超声波脱脂(温度60-70℃,浓度3-5%,时间3-5分钟),再经酸洗活化(盐酸或硫酸体系),最后用去离子水彻底清洗。这一环节最容易被赶进度的车间省略,但恰恰是表面处理中控制结合力的关键闸门。
如果后续工序是喷涂而非电镀,衔接逻辑则略有不同:喷涂前需要的是“粗糙且干净”的表面,通常用喷砂或磷化处理来增加附着力,抛光打磨在这条路径中更多用于消除焊痕或飞边毛刺。因此,工艺路线的选择(电镀还是喷涂)必须在抛光打磨前就确认清楚,避免返工。
常见失效模式与对策清单
- 镀层起泡:多为抛光后脱脂不彻底,建议增加碱液预浸工序,并定期更换槽液。
- 局部无镀层(露底):可能是抛光过程中局部过烧形成致密氧化层,需要加强酸洗活化时间。
- 喷涂后橘皮:源于抛光纹路方向不一致,建议采用交叉抛磨或降低砂带粒度跳档。
- 镀层粗糙:抛光粉尘嵌入基体,需在电镀前增加高压水洗或超声波清洗。
实践建议:从车间现场谈三点体会
第一,建立抛光打磨参数的批次记录卡,包括砂带型号、线速度、进给压力、冷却液浓度。没有记录的生产,等于让电镀工序“盲人骑瞎马”。第二,对于高光件,建议在抛光后2小时内进入电镀线,避免表面自然氧化层增厚。第三,如果条件允许,在抛光机和电镀线之间增加一道在线光学检测,用粗糙度仪抽检,而不是全靠老师傅手感。
另外,喷涂线前的表面处理同样不可马虎。我们遇到过某摩托车油箱外壳,因抛磨后未及时喷涂,车间湿度偏高导致表面微观锈蚀,喷完底漆后一个月就出现内锈渗色。后来改为抛磨后立即喷涂防锈底漆(2小时内),问题彻底消除。
从行业趋势看,汽摩配件对表面处理的要求正在从“好看”转向“耐久+功能”。新能源车配套的电池托盘、电机壳体,往往需要抛光打磨后直接进行功能性涂覆(如绝缘漆、导热涂层),这对前道工序的清洁度和粗糙度一致性提出了更高挑战。重庆顺工巧精密模具有限公司在这一领域积累了多年现场经验,无论是铝合金、不锈钢还是压铸件,我们都能提供从抛光打磨→电镀/喷涂→成品检测的全流程工艺支撑。
表面处理没有捷径,但每个衔接点都有规律可循。把抛光与电镀之间的“隐形鸿沟”填平,良品率自然会上一个台阶。欢迎同行和客户来厂交流,共同探讨更高效的工艺组合方案。