电镀与喷涂工艺对比:汽摩配件外观加工如何选择合适方案
在汽摩配件制造领域,外观件的表面质量直接影响产品的市场认可度。面对抛光打磨、电镀与喷涂三种主流工艺,不少采购和工程人员常陷入选择困境:是追求镜面级光泽,还是优先考虑耐候性与成本?本文从技术原理出发,结合实际产线数据,梳理一套可落地的选型思路。
三种工艺的技术原理与典型参数
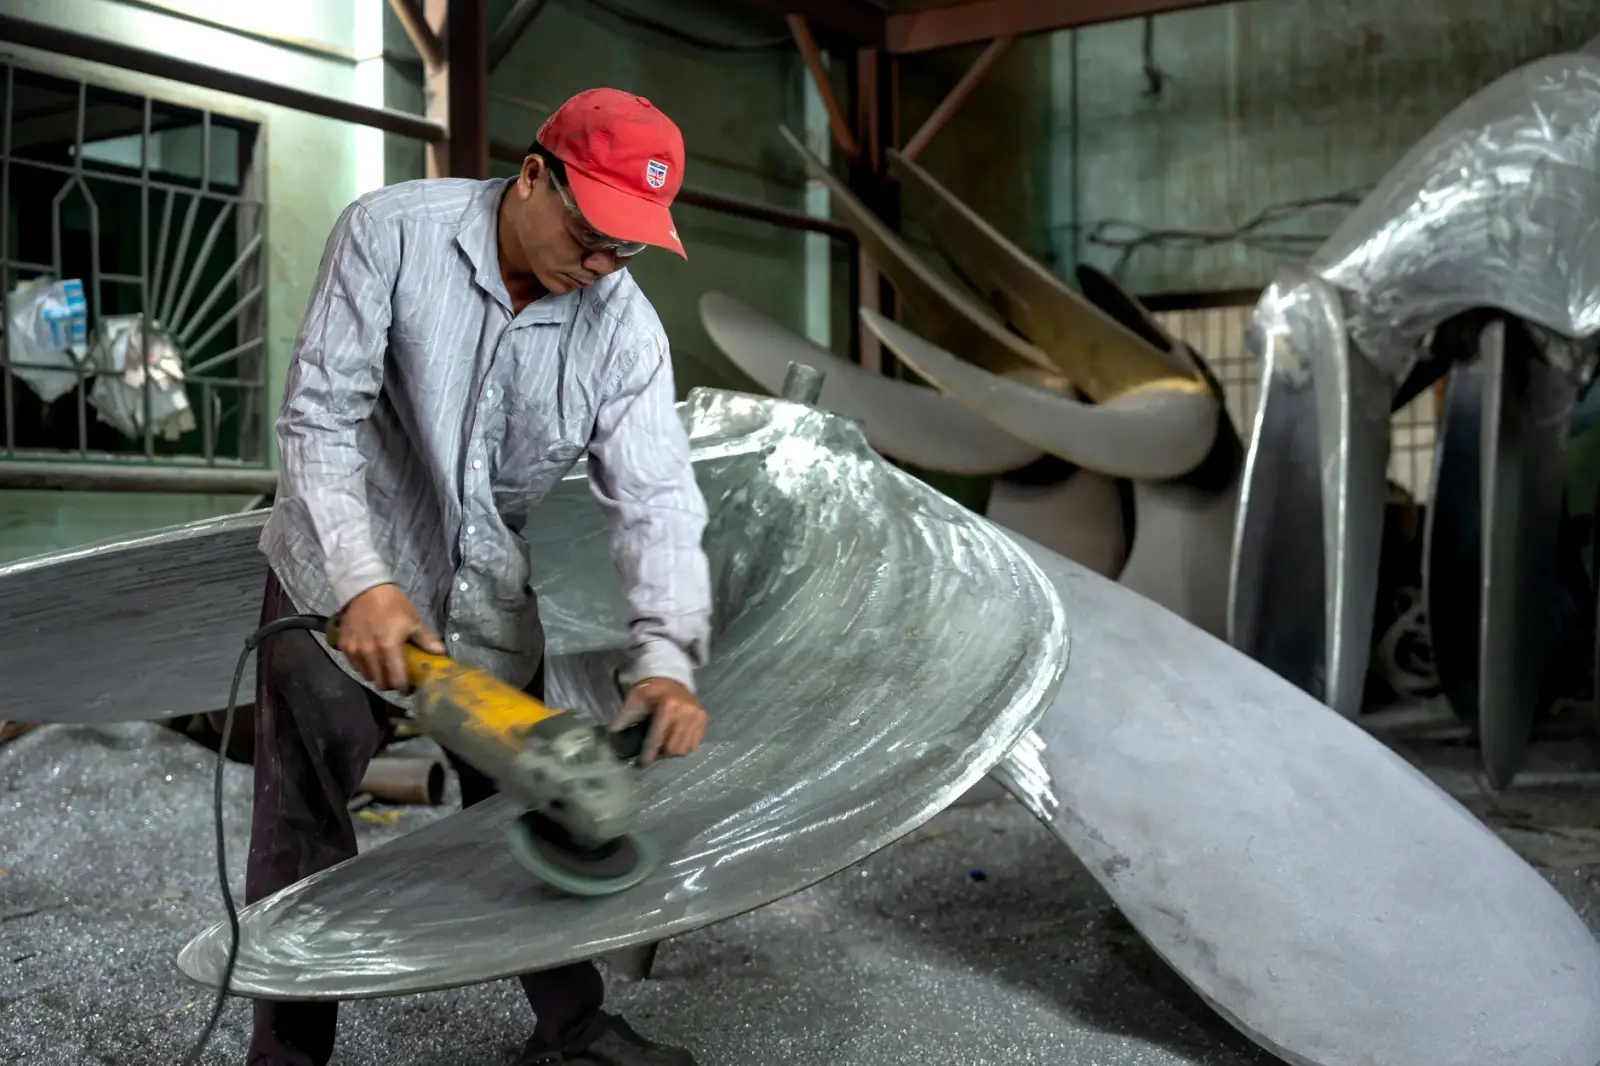
抛光打磨属于物理加工范畴,通过砂带、千叶轮或羊毛轮逐级降低表面粗糙度。以铝合金轮毂为例,粗抛用80-120目砂带去除刀纹,中抛过渡到400目,精抛则采用W5-W1.5金刚石研磨膏,最终Ra值可控制在0.05μm以内。该工艺不改变基材化学性质,但依赖人工经验,单件工时波动可达±15%。
电镀是电化学沉积过程。汽摩配件常用多层体系:铜打底(10-15μm)→镍防腐(8-12μm)→铬装饰(0.3-0.5μm)。六价铬与三价铬的选择直接关联环保合规性——欧盟ELV指令下,三价铬工艺的覆盖能力稍弱,但废水处理成本降低约40%。
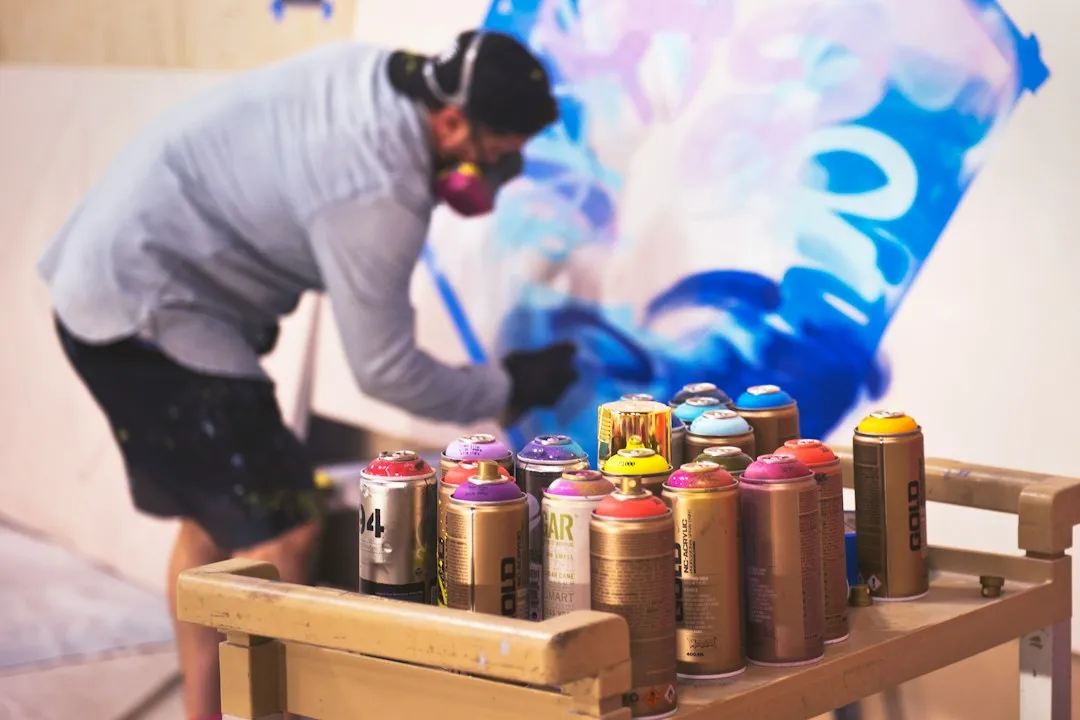
喷涂则依靠雾化涂料附着成膜。ABS塑料件多采用UV固化清漆,膜厚15-25μm,固化能量需达800-1200mJ/cm²;金属件若用粉末喷涂,静电电压通常设定在60-90kV,固化炉温180-200℃保持15分钟。
选型时必须量化的四个维度
- 基材适配性:塑料件无法直接电镀,需先化学镀镍;铝合金电镀前必须浸锌处理,否则结合力不足。
- 耐腐蚀等级:中性盐雾试验中,电镀铬件通常达48-96h,粉末喷涂件约500-1000h,但后者耐刮擦性较差。
- 外观定义:高光镜面只能靠抛光打磨+电镀组合实现;哑光、砂纹、金属闪银等效果则是喷涂的强项。
- 综合成本:小批量复杂件电镀开槽成本高,喷涂更灵活;大批量标准件电镀单件成本可压至喷涂的60%。
需要警惕的是,部分企业为降本将抛光打磨工序简化为一道粗抛,导致后续电镀出现麻点、发雾。某重庆汽配厂曾反馈,将精抛工序从3道减为1道后,电镀不良率从3%飙升至17%。
常见问题与现场对策
电镀层结合力差,八成源于前处理脱脂不净或酸洗过度。建议每班检测脱脂液浓度与温度,铝合金酸洗时间控制在30-60秒。喷涂出现橘皮,往往与喷房温湿度波动有关——温度低于18℃或湿度高于75%时,溶剂挥发异常,应暂停作业。
对于同时要求外观与耐候的汽摩配件,复合工艺正成为趋势:先抛光打磨获得平整基底,再喷涂透明粉末涂层。这样既保留金属质感,又避开电镀的环保压力。重庆顺工巧精密模具有限公司在模具设计阶段即介入表面处理方案评估,通过模流分析与挂具优化,帮助客户减少试错成本。
选择表面处理方案没有绝对优劣,关键在于明确外观标准、耐候要求和产量规模。建议在打样阶段同步测试三种工艺的盐雾、附着力及色差数据,用实测结果驱动决策,而非依赖经验直觉。