汽车摩托车配件表面处理中抛光打磨与电镀喷涂的工艺对比分析
汽车摩托车配件长期暴露在振动、油污、紫外线和盐雾环境中,表面处理质量直接决定产品的耐蚀寿命与外观档次。在重庆顺工巧精密模具有限公司承接的众多配件加工项目中,客户最常纠结的问题是:这道工序到底该选抛光打磨、电镀还是喷涂?三者并非简单的替代关系,而是分别解决不同层面的表面问题。理解它们的工艺边界,比盲目比价更有价值。
一、三种工艺的技术定位差异
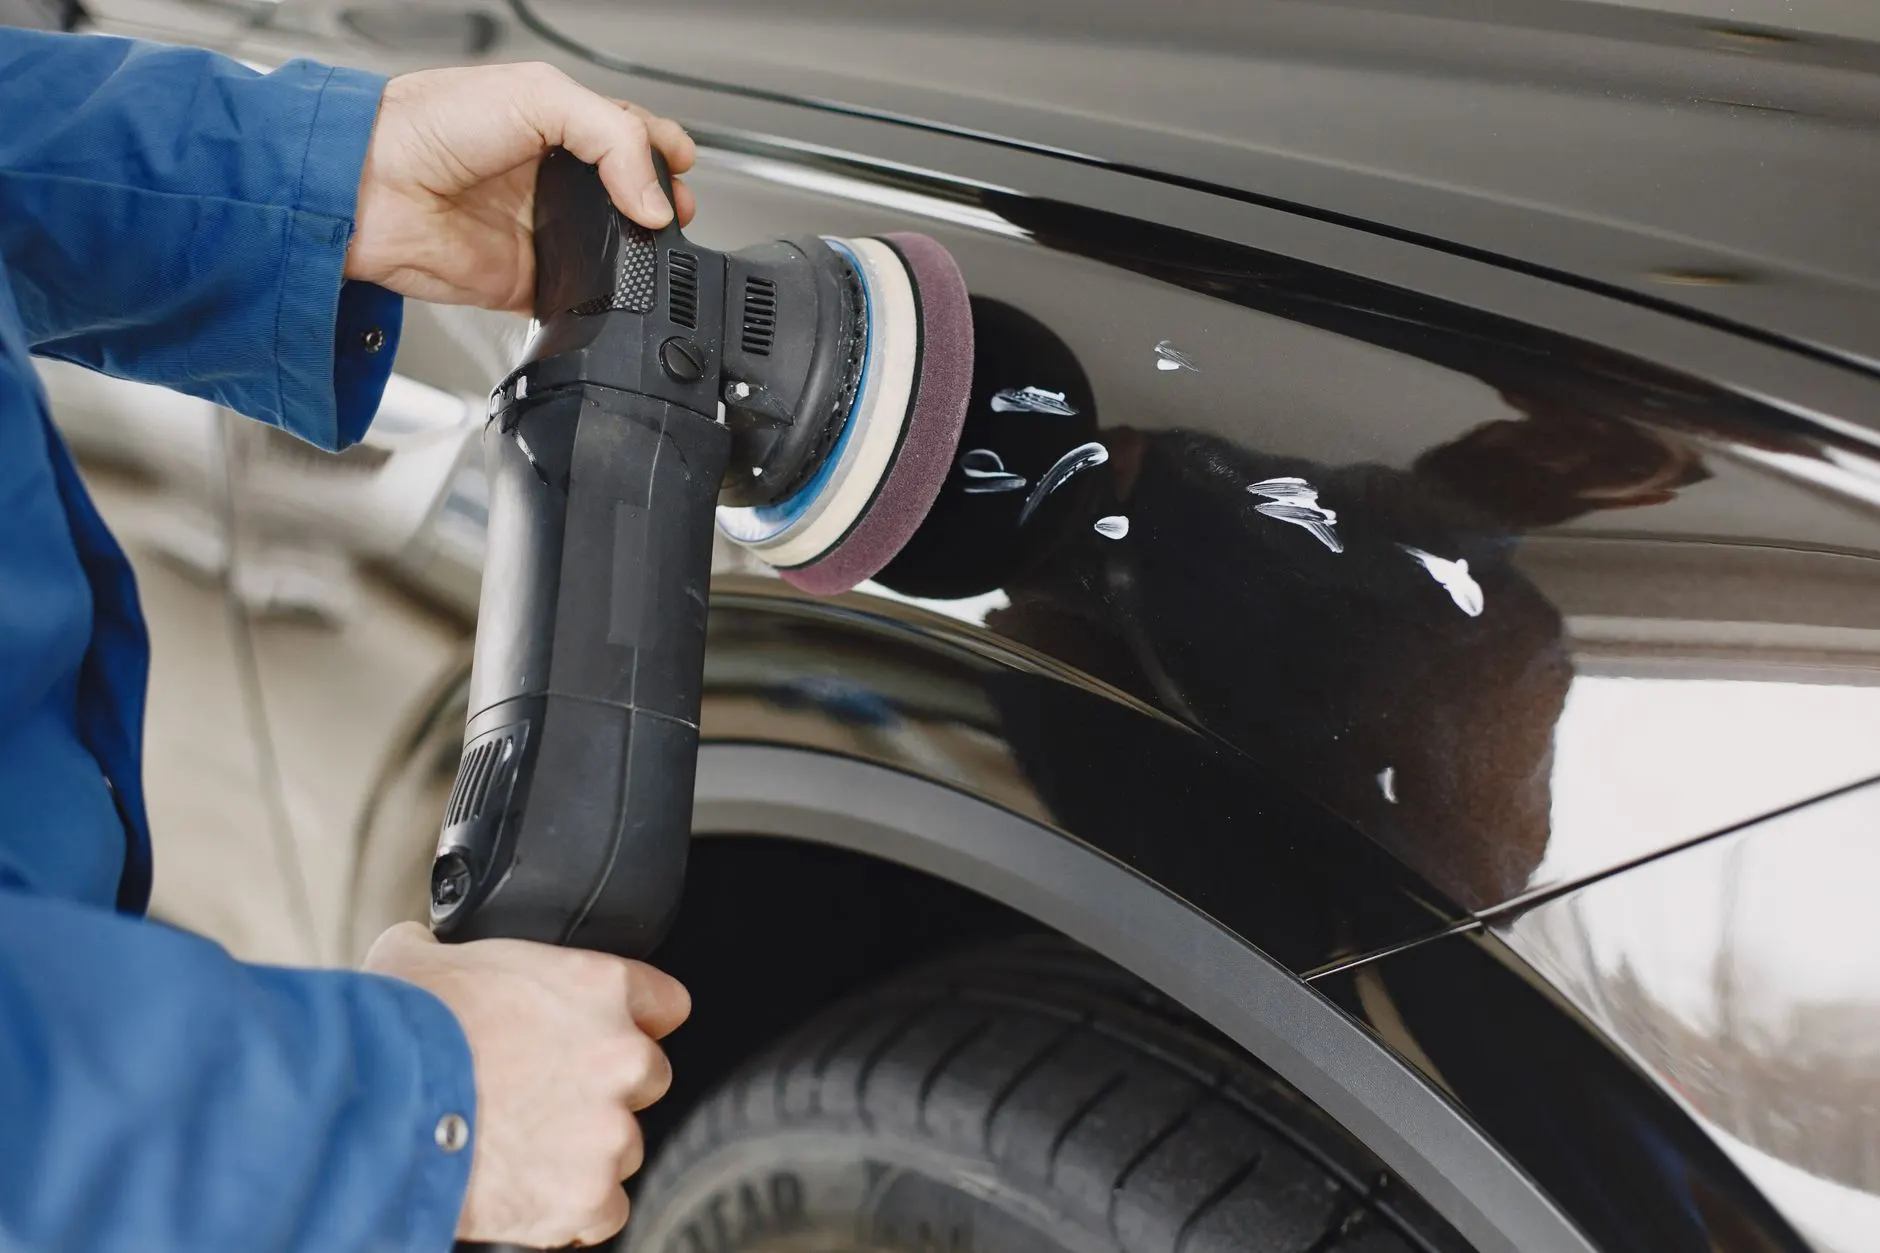
抛光打磨属于机械预处理范畴,核心作用是降低表面粗糙度(Ra值通常从3.2μm降至0.4μm以下),消除机加工刀纹、毛刺和氧化皮,为后续涂层提供均匀的附着基底。它本身不形成防腐层,却是电镀和喷涂质量的"地基"。
电镀通过电解作用在基体表面沉积金属镀层,常见的有镀锌、镀镍、镀铬。以摩托车减震器活塞杆为例,硬铬镀层厚度20~40μm时,显微硬度可达HV800以上,兼具耐磨与装饰性。其优势是涂层致密、结合力强,但前处理要求极高——除油不彻底或抛光不到位,就会出现起泡、麻点。
喷涂则是将涂料雾化后附着于基材,形成有机涂层。粉末喷涂膜厚一般60~100μm,一次成膜即可覆盖复杂型面,色彩选择灵活,适合外观件大批量生产。短板在于边角覆盖率和涂层致密度不如电镀,对前处理的清洁度同样敏感。
二、选型时容易踩的三个坑
实际生产中,问题往往不出在工艺本身,而出在匹配判断上。
- 把抛光当万能预处理:抛光后若未及时转入下道工序,表面残留的抛光膏和油脂会直接导致电镀结合力下降,喷涂出现缩孔。
- 用喷涂替代电镀做导电件:喷涂涂层绝缘,接地类配件必须保留导电区域,需做遮蔽处理,否则装配后电气性能不达标。
- 忽视基材与工艺的匹配:铝合金件直接电镀难度大,通常需先化学镀镍打底;铸铁件喷涂前则要重点解决孔隙逸气问题。
这些细节决定了同一配件在不同工艺路线下的良率差异,往往达到10%~20%。
三、可落地的工艺组合建议
对汽摩配件而言,单一工艺越来越少,组合路线才是主流。以下是我们实践中验证过的几种搭配:
- 外观装饰件(如后视镜外壳、装饰盖):抛光打磨 → 静电粉末喷涂,兼顾质感与成本;
- 耐磨功能件(如活塞杆、传动轴):精磨抛光 → 镀硬铬,膜厚按工况控制在15~40μm;
- 耐蚀结构件(如支架、紧固件):抛丸或抛光 → 镀锌钝化,盐雾试验可稳定通过480h;
- 高外观要求件:抛光 → 镀镍 → 镀铬多层体系,光泽度与耐蚀性兼顾。
需要强调的是,无论走哪条路线,表面处理的第一道工序永远是清洁与平整,这正是抛光打磨不可省略的原因。
四、从趋势看工艺选择
环保政策持续收紧,传统六价铬电镀受限,三价铬与锌镍合金镀层正在替代部分场景;喷涂端,水性涂料和低温固化粉末的推广降低了能耗。对配件企业来说,与其在单一工艺上压价,不如把抛光打磨、电镀、喷涂三道环节的工序衔接做顺——前处理一致性上去了,返工率自然下来。
重庆顺工巧精密模具有限公司在表面处理服务中坚持按工况推荐工艺路线,先做小批验证再批量投产,帮客户把试错成本控制在打样阶段。工艺没有绝对优劣,匹配使用场景的,才是对的。