汽摩配件表面处理工艺对比:抛光打磨与电镀喷涂如何选择
在汽摩配件制造链条中,表面处理往往是最容易被低估却直接影响产品寿命与外观的环节。不少采购商在验收时发现,同一批铝合金轮毂,有的半年后边缘泛起白锈,有的却三年依旧光洁如新。差异的根源,常常不在基材本身,而在于抛光打磨、电镀与喷涂这三条工艺路线的选择是否匹配了实际工况。
重庆顺工巧精密模具有限公司在长期服务汽摩配套客户的过程中,反复遇到类似的工艺选型困惑。下面从技术原理到应用场景,做一次系统梳理。
三种工艺,三种底层逻辑
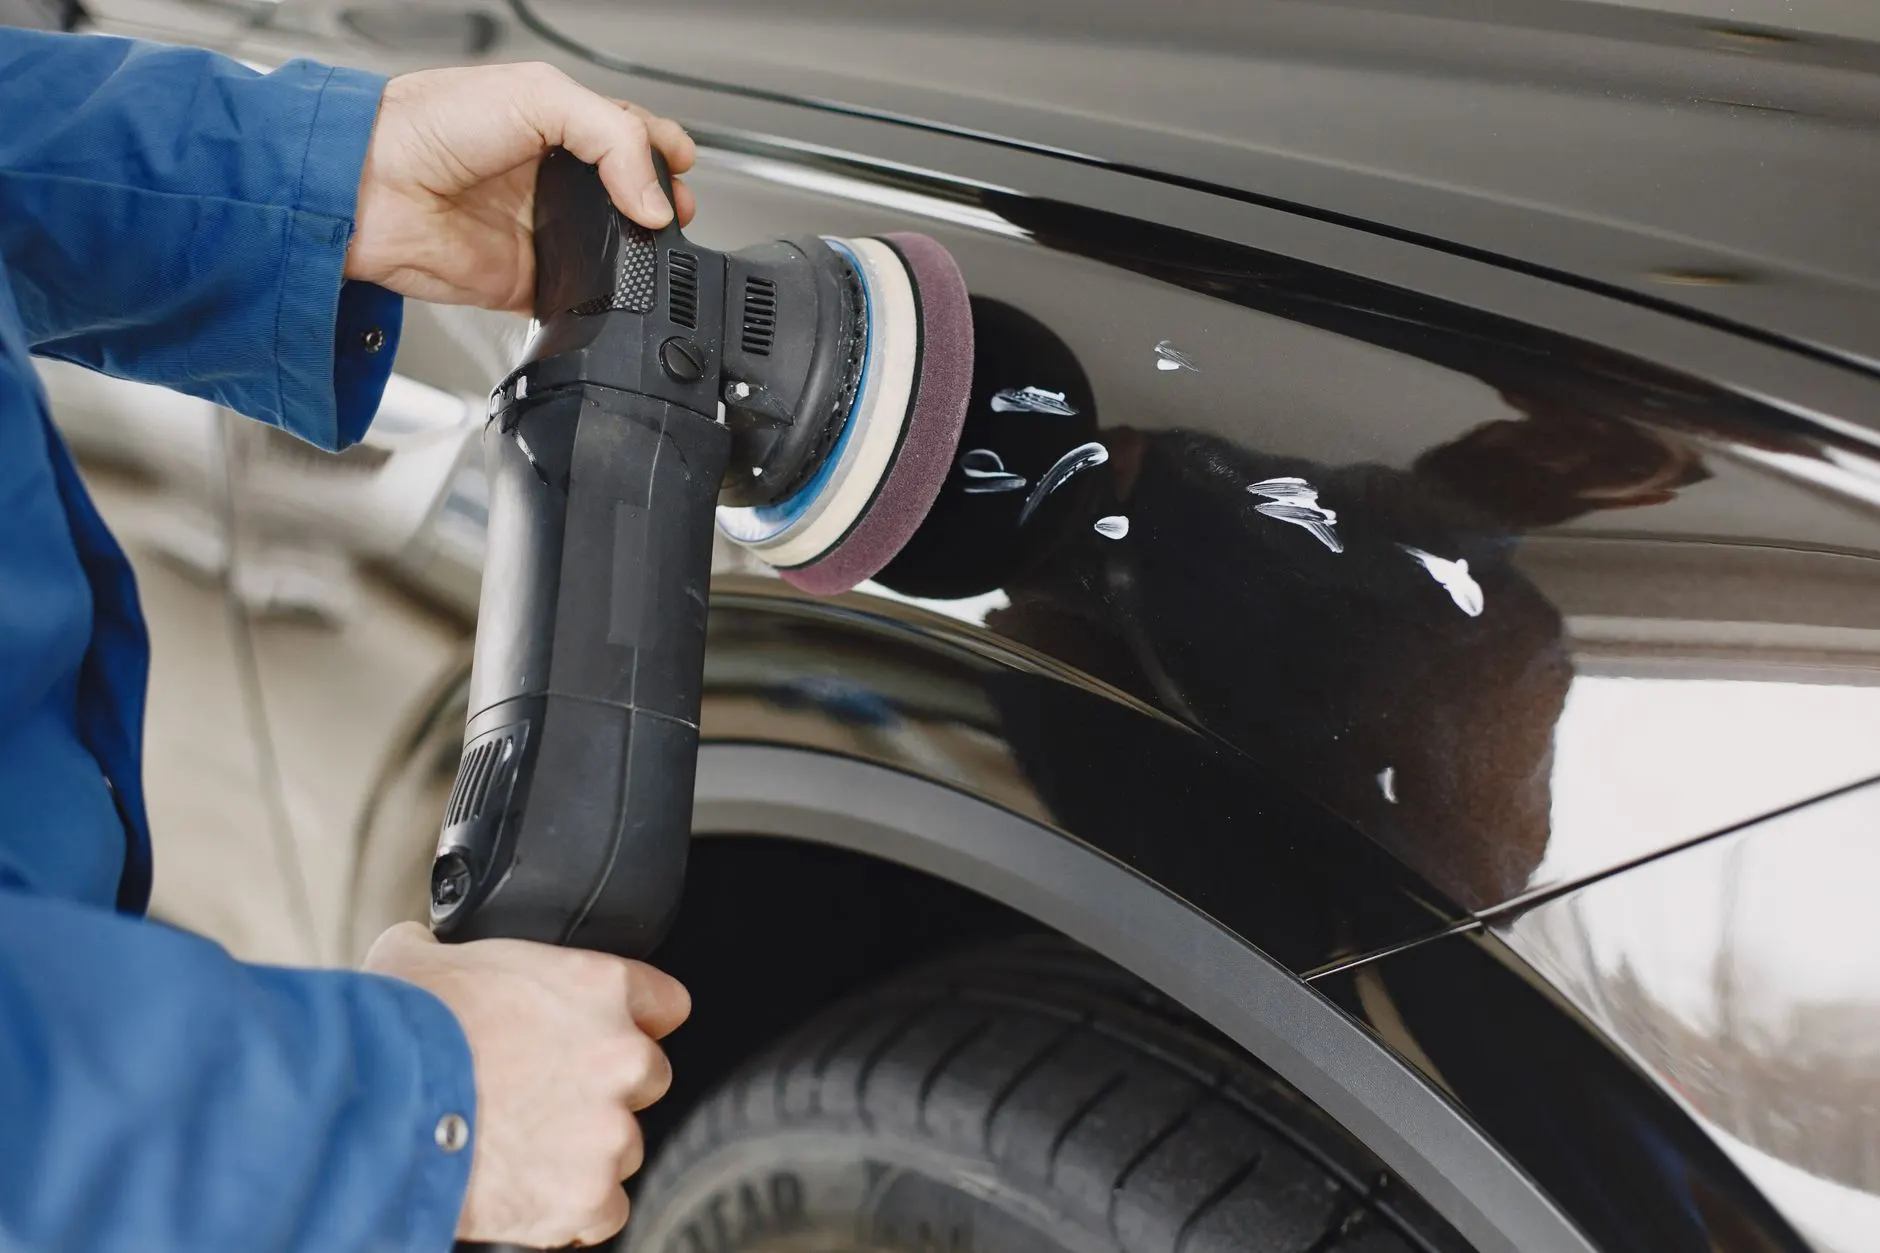
抛光打磨本质上是减法工艺。通过砂带、尼龙轮或金刚石研磨液逐级降低表面粗糙度,Ra值可从初始的3.2μm降至0.05μm以下。它不改变材质本身,但能消除微观裂纹源,对承受交变载荷的连杆、曲轴等部件而言,抛光是提升疲劳强度的关键手段。
电镀走的是电化学沉积路线。以镀硬铬为例,镀层厚度通常控制在20-50μm,显微硬度可达HV800-1000,同时摩擦系数低至0.1左右。这使它在活塞环、减震器杆等需要耐磨减摩的场景中几乎不可替代。但电镀的均镀能力受电场分布制约,深孔与盲孔区域往往需要辅助阳极。
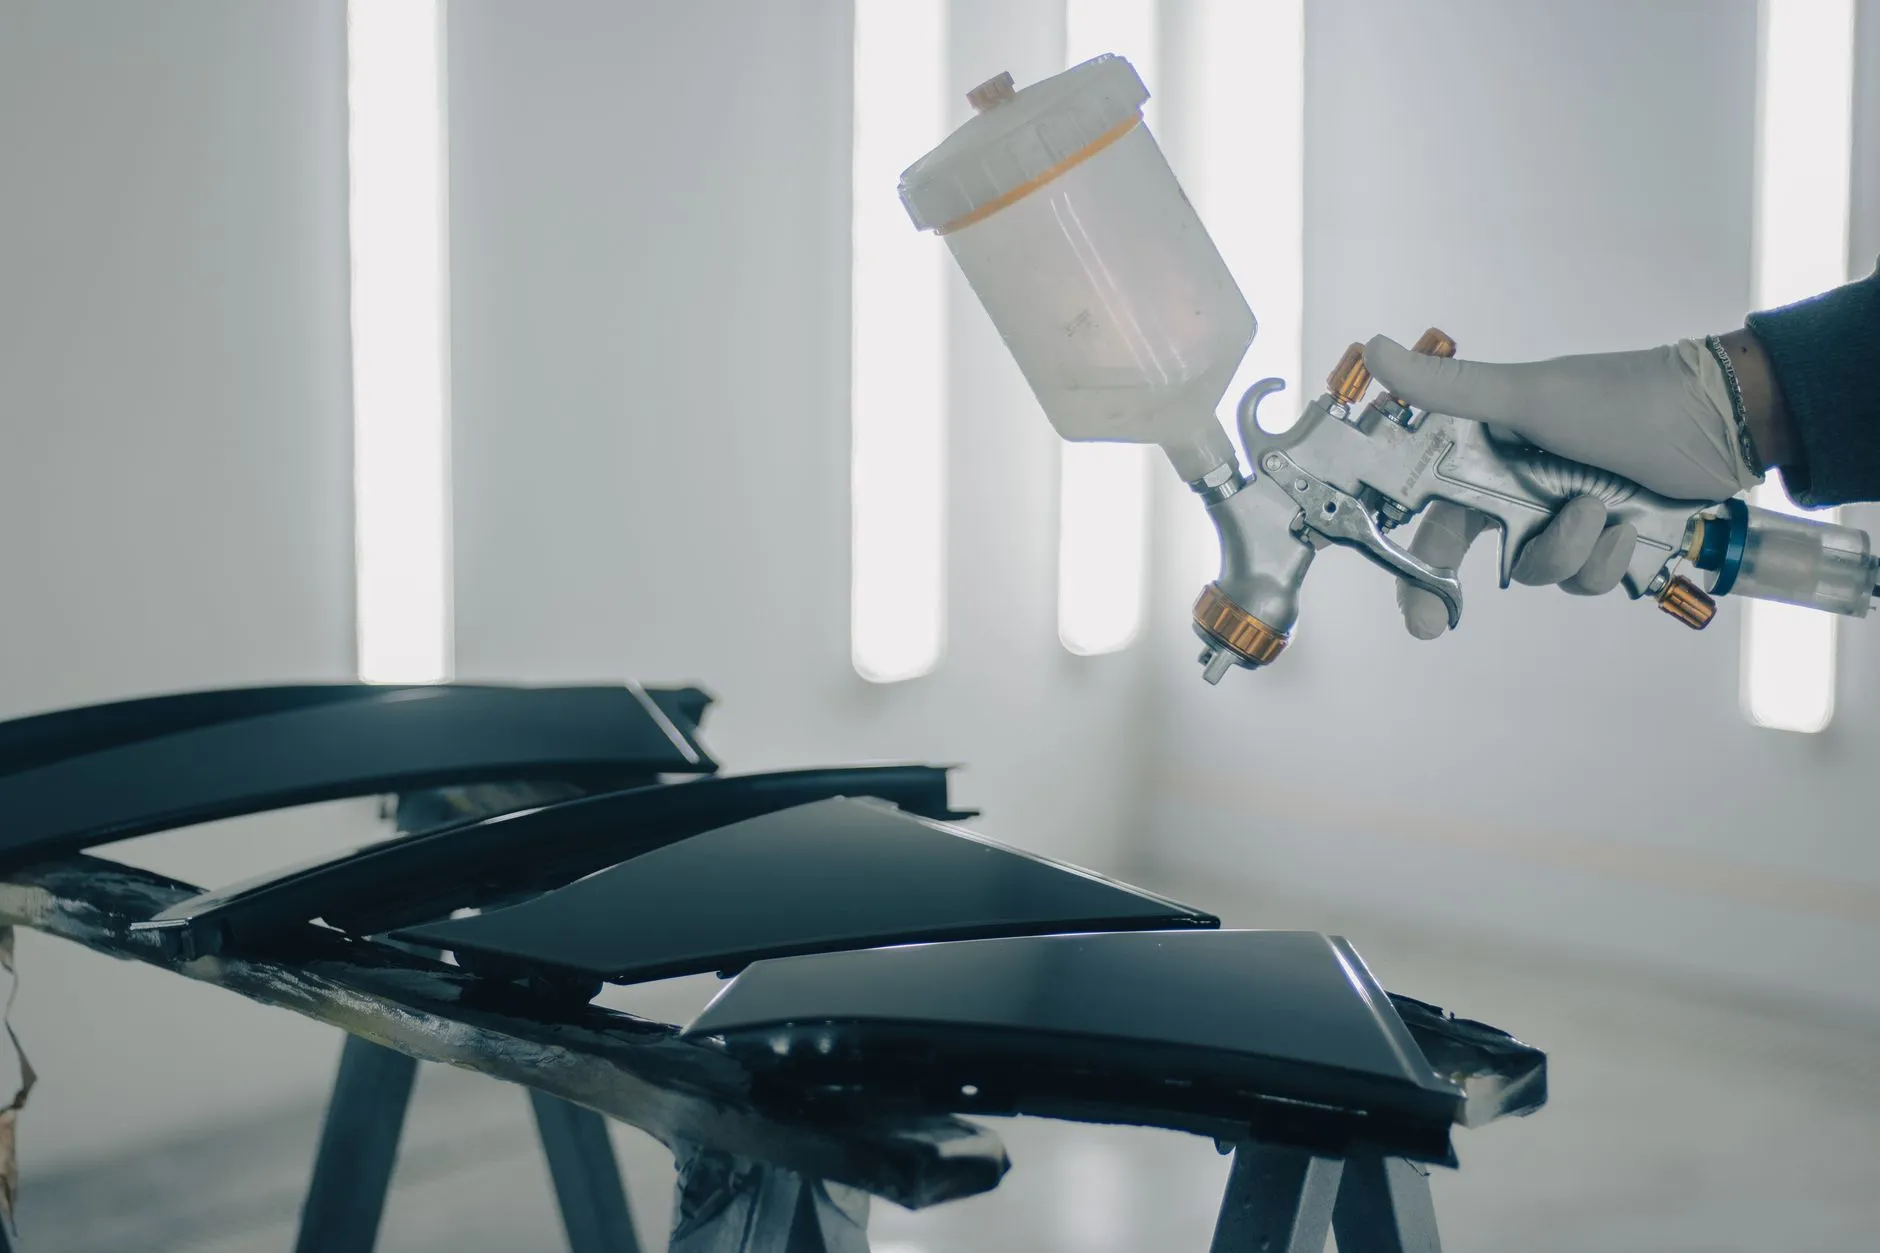
喷涂则属于加法覆盖。无论是液体漆还是粉末涂料,核心在于前处理——磷化膜或硅烷膜的完整性直接决定附着力等级。粉末喷涂一次成膜可达60-120μm,耐盐雾时间轻松突破500小时,且颜色与纹理的灵活度远高于电镀。
选型时该盯住哪几个维度?
脱离工况谈工艺优劣没有意义。建议从以下四个维度做交叉判断:
- 耐蚀等级:若配件长期暴露于融雪盐或海洋气候,电镀需搭配封闭层,喷涂则建议选用环氧聚酯混合粉末。
- 摩擦学要求:运动副零件优先考虑电镀硬铬或化学镀镍,纯装饰件可交给喷涂。
- 基材适应性:铝合金电镀前需浸锌处理,工艺链长;喷涂对铝、镁、塑料的包容性更好。
- 成本与批量:小批量多品种时,喷涂的换色成本低于电镀槽液调整。
值得留意的是,抛光打磨常作为电镀或喷涂的前道工序存在。若抛光后表面残留油污或氧化层,电镀结合力会断崖式下降。这也是为什么我们建议将抛光、电镀、喷涂纳入同一套表面处理质量管控体系,而非割裂外包。
一个容易被忽略的趋势
近年汽摩行业对环保型表面处理的需求明显升温。三价铬电镀、无铬钝化、低温粉末喷涂的渗透率逐年提高。重庆顺工巧精密模具有限公司在模具与配件加工中,也逐步将抛光打磨产生的废料纳入集中回收,减少综合环境负荷。
选工艺没有标准答案,但有清晰的判断路径:先明确腐蚀环境与力学载荷,再评估基材与批量,最后核算全流程成本。把这三步走扎实,抛光打磨、电镀、喷涂之间的取舍自然明朗。