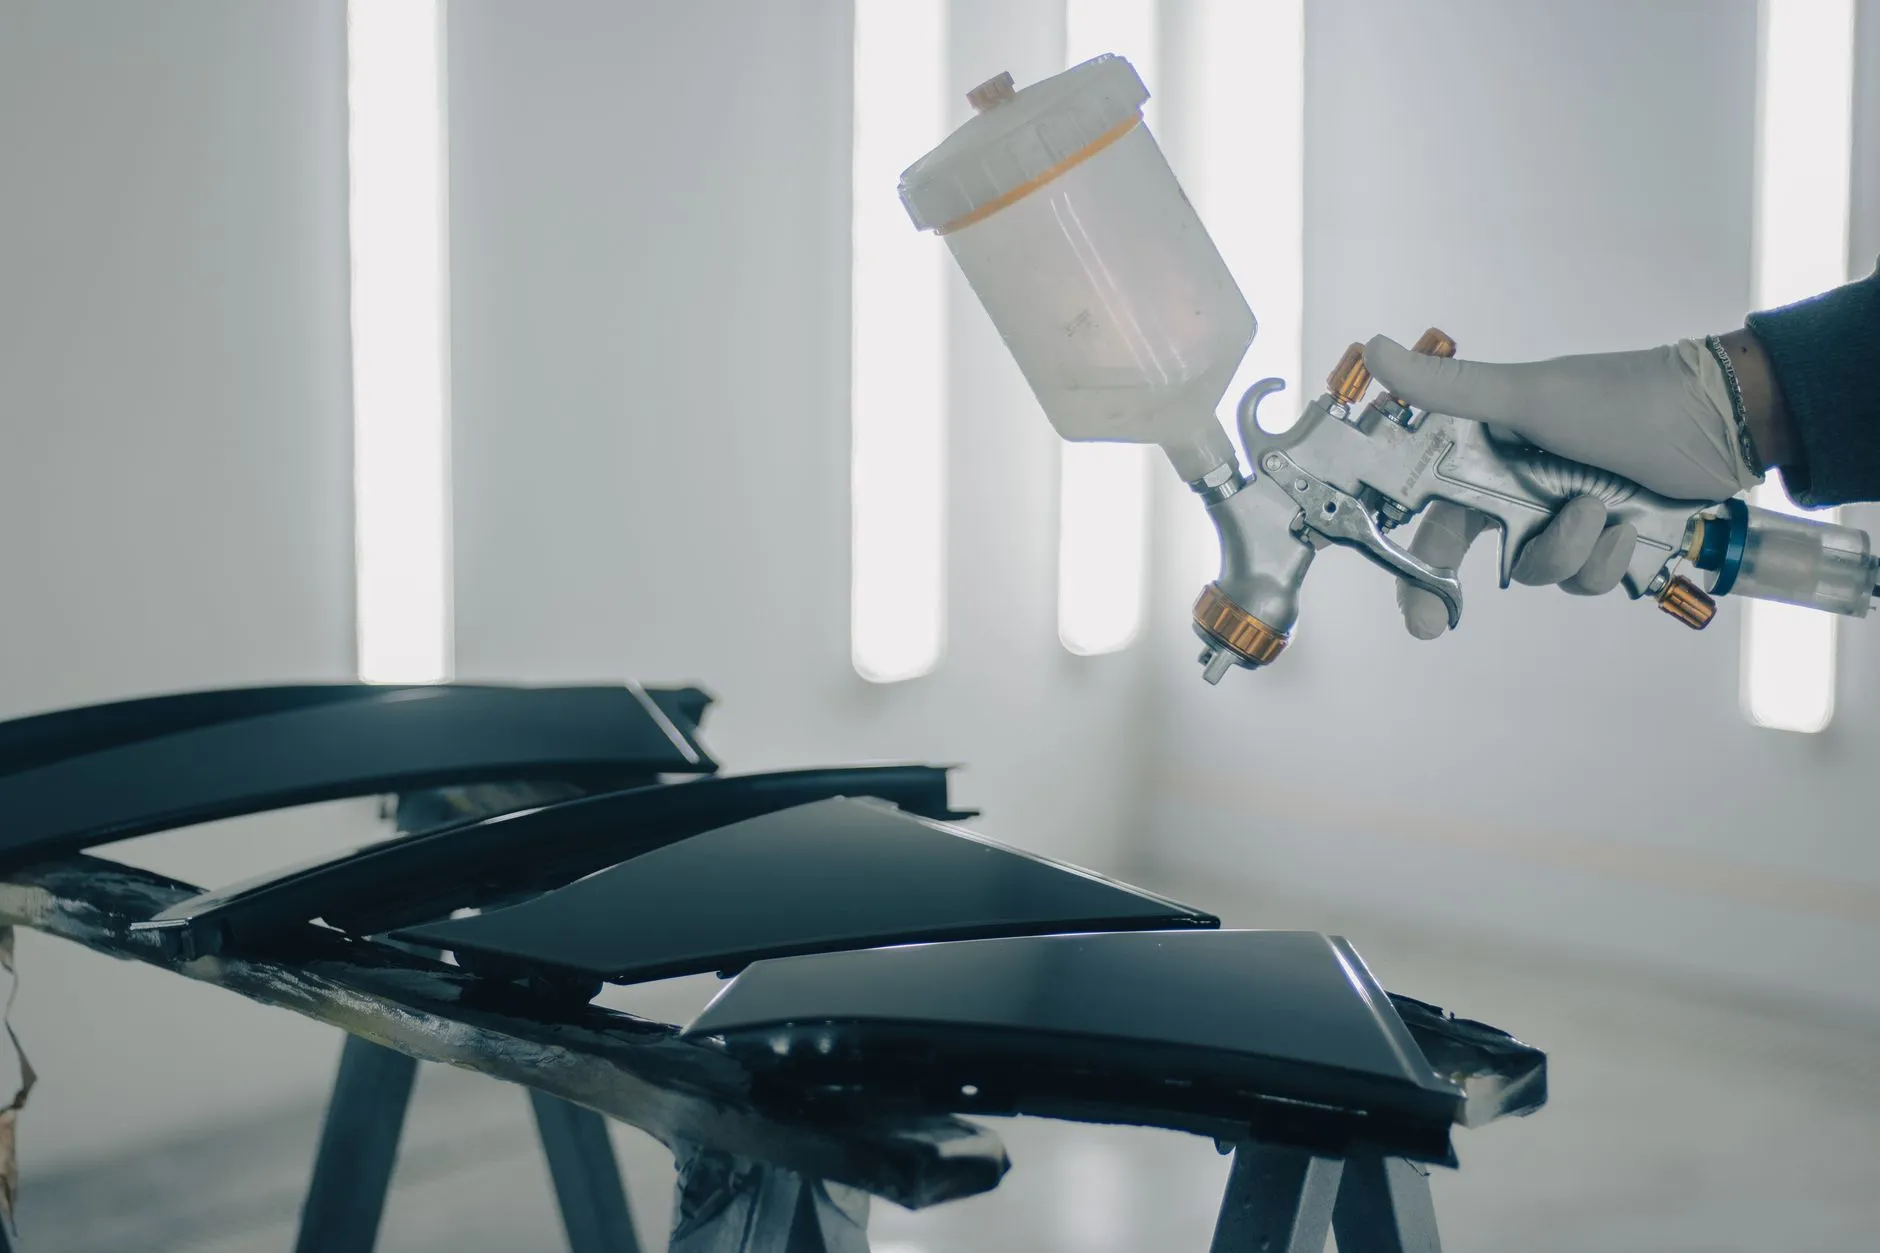
重庆汽摩配件表面处理中抛光打磨工艺的关键技术要点解析
重庆作为国内重要的汽摩产业基地,对配件的表面质量要求向来严苛。在抛光打磨,电镀,喷涂,表面处理这条完整的工艺链中,抛光打磨往往是决定后续工序成败的起点。很多电镀层结合力不足、喷涂面出现橘皮或麻点,根源都追溯到前端的打磨抛光环节。本文结合一线生产经验,梳理其中的关键技术要点。
抛光打磨在表面处理链中的定位
汽摩配件基材多为铝合金、锌合金或碳钢。压铸件脱模后表面存在分型线、流痕和微小气孔,若直接进入电镀或喷涂工序,缺陷会被放大。抛光打磨的核心任务不是单纯追求光亮,而是建立均匀、致密的表面基底,为后续镀层沉积或涂层附着提供机械咬合力。
以铝合金轮毂为例,粗磨阶段通常使用80#-120#砂带去除毛刺,中磨过渡到240#-400#,精抛则采用麻轮配合抛光蜡。每道工序的目数跨度不宜超过一倍,否则前道划痕无法彻底消除,电镀后会出现隐约的条纹缺陷。

关键技术参数与操作要点
抛光打磨的质量受转速、压力、磨料粒度和冷却条件四要素制约。实际操作中,这些参数需要根据基材硬度和配件几何形状动态调整。
- 转速控制:铝合金抛光建议线速度控制在15-25 m/s,转速过高会导致表面过热氧化,形成“烧焦”暗斑,影响电镀均匀性。
- 压力管理:手工抛光时压力通常维持在0.5-1.5 kgf/cm²。压力过大会嵌入磨粒,在喷涂后形成凸起颗粒。
- 磨料选择:氧化铝砂带适合碳钢粗磨,碳化硅更适合铝合金和锌合金。抛光蜡则按颜色区分切削力,白色用于精抛,绿色用于镜面处理。
- 温度监控:砂带打磨区温度超过150℃时,铝合金表面会软化粘附磨屑,需配合水冷或间歇作业。
在重庆夏季高温高湿环境下,抛光后的工件若停放超过4小时未进入电镀槽,表面会形成薄氧化层,直接影响镀层结合力。建议打磨与电镀工序间设置恒温恒湿周转区,或采用防锈剂临时保护。
常见缺陷与排查思路
喷涂后出现“麻点”是最常见的问题之一。排查时应先检查抛光后表面是否存在残留抛光蜡。蜡质未彻底清除,喷涂时涂料无法润湿,形成缩孔。建议在喷涂前增加超声波脱脂工序,水温控制在55-60℃,配合中性脱脂剂。
电镀层起泡则多与打磨过度有关。当砂带目数跳跃过大,表面残留深划痕,电镀时氢气在划痕处聚集,形成气泡核心。解决方法是严格执行逐级打磨,每道工序后用手触摸检查,无明显触感划痕方可转入下道。
对于高光泽要求的汽摩配件,抛光打磨、电镀、喷涂三道工序的协同配合尤为关键。打磨留下的纹理方向应与电镀电流分布方向一致,喷涂时喷枪走向则需与纹理垂直,才能获得均匀的镜面效果。重庆顺工巧精密模具有限公司在长期服务本地汽摩产业链的过程中,积累了针对不同基材和表面要求的工艺参数库,能够为客户提供从模具设计到表面处理的一站式技术支持。