重庆表面处理服务行业观察:汽摩配件外观加工的品质升级路径
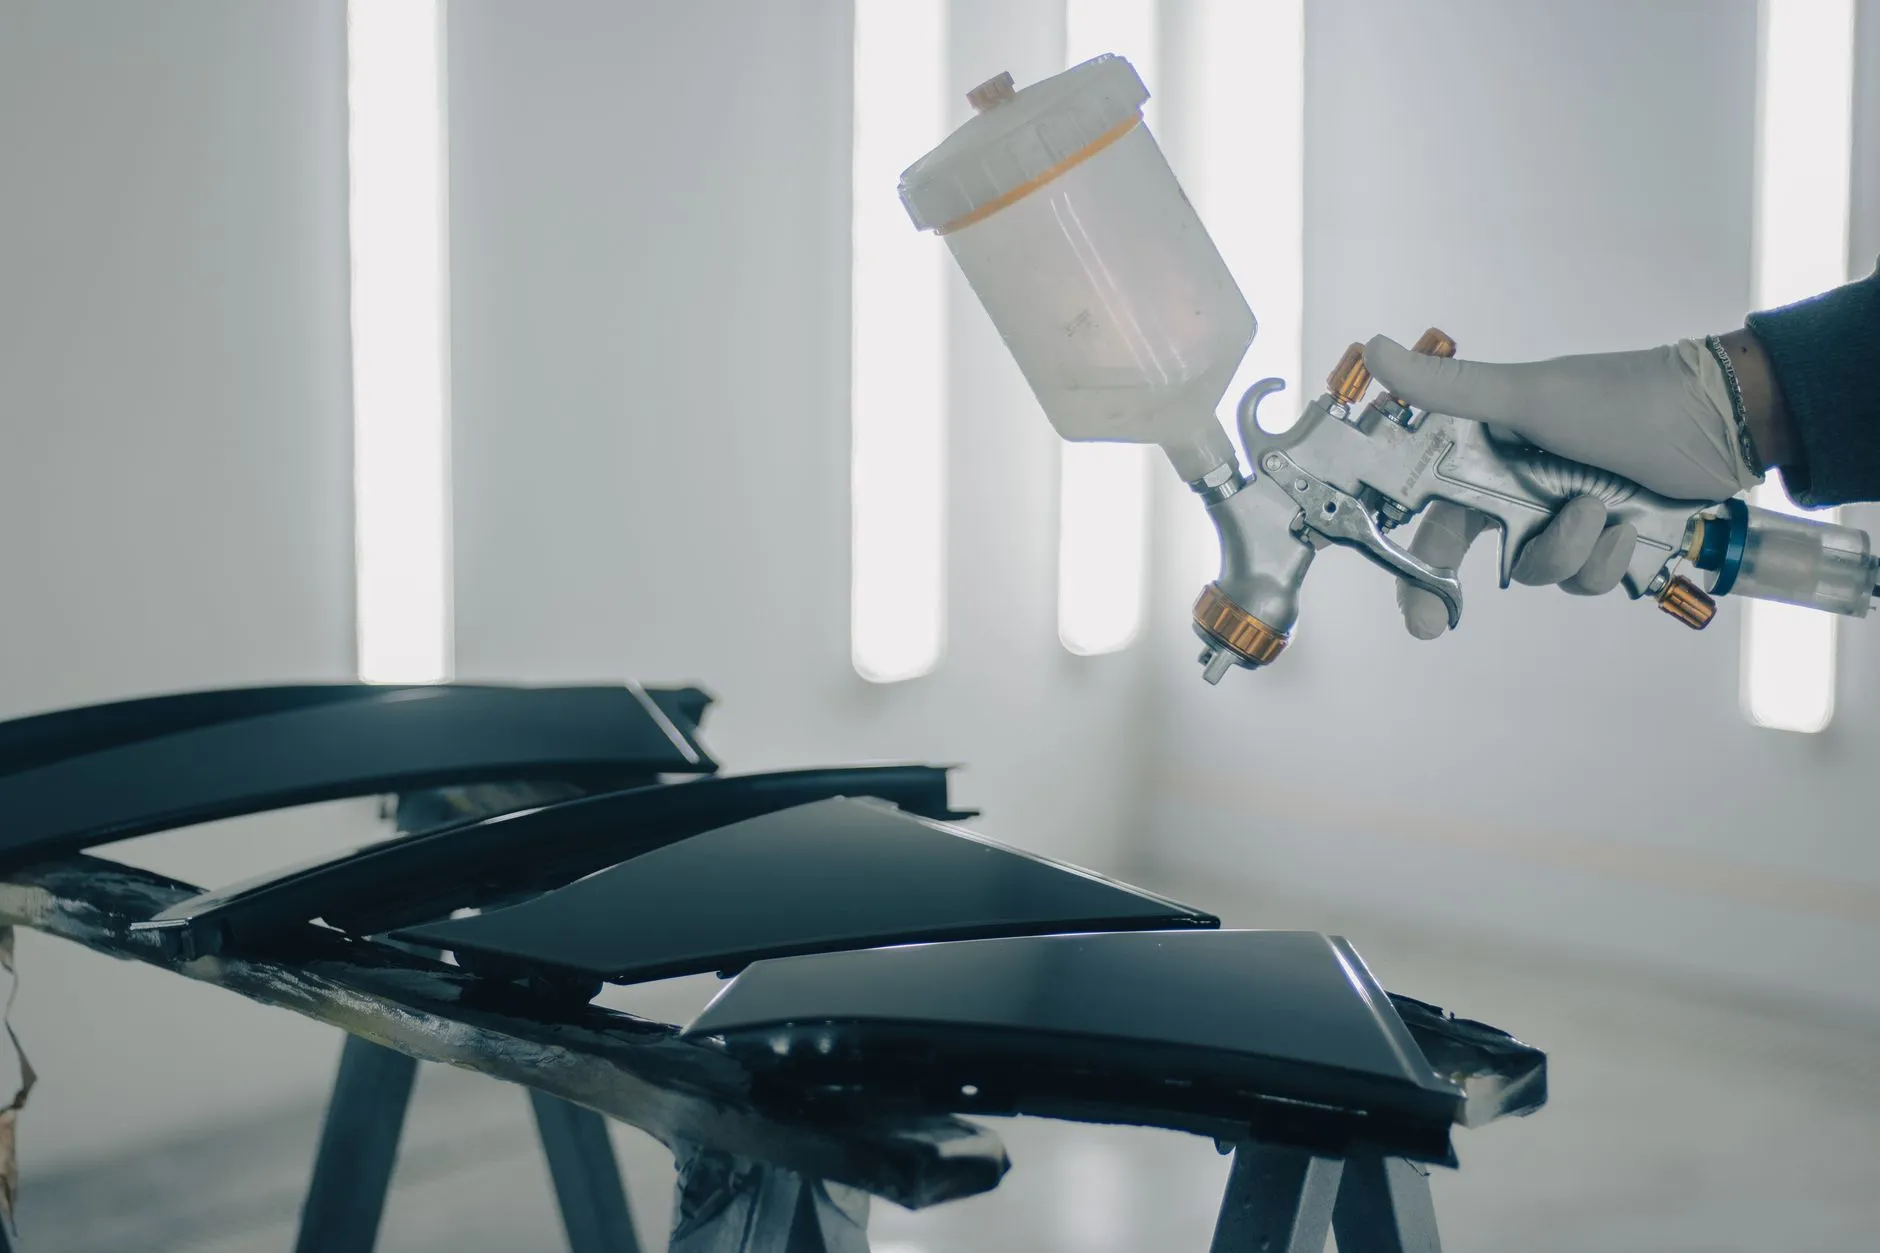
成渝地区的汽摩产业链正在经历一轮明显的品质升级。过去不少零部件企业对外观件的要求停留在"能用就行",如今主机厂对保险杠饰条、轮毂盖、内饰亮条等外观件的验收标准已细化到光泽度、色差ΔE值、盐雾时长等量化指标。表面处理作为决定外观品质的核心工序,正在从辅助环节走向关键工序。
外观加工的三个常见品质瓶颈
走访重庆本地多家汽摩配件厂后发现,外观加工的问题往往集中在以下几个环节:
- 基材前处理不到位:注塑件表面残留脱模剂、金属件存在毛刺或氧化皮,直接进入后续工序导致附着力不足
- 抛光打磨一致性差:人工抛光力度和路径不统一,批量产品光泽度波动大,高光件尤为明显
- 涂层与镀层匹配性被忽视:喷涂前未考虑底材与涂料的膨胀系数差异,冷热循环后出现龟裂或起泡
这些问题的根源,多数不在单一工艺本身,而在于表面处理全流程缺乏系统化的参数管控。抛光打磨、电镀、喷涂三道工序之间的衔接标准模糊,品质自然不稳定。
从工艺链角度理解品质升级路径
外观件的品质升级,本质上是把每一道表面处理工序的参数"锁死"。以轮毂盖为例:注塑成型后先进行去毛刺和粗磨,再进入精抛阶段——这里抛光打磨的磨料目数、转速、压力需要根据ABS或PC/ABS材质调整,否则容易出现过热熔融。精抛完成后进入喷涂线,底漆、色漆、清漆的膜厚分别控制在15-20μm、10-15μm、30-40μm区间,配合恒温恒湿的流平环境,才能保证最终光泽度稳定在85GU以上。
对于金属外观件,电镀环节的电流密度分布和镀液温度控制同样关键。重庆地区夏季湿度高,电镀车间的温控和排风设计如果不到位,镀层针孔率会明显上升。
可落地的品质管控建议
结合本地汽摩配件企业的实际产线情况,以下几条建议具有较高的可操作性:
- 建立首件参数档案:每批次产品记录抛光打磨的磨料型号与更换周期、电镀电流密度、喷涂膜厚实测值,形成可追溯的数据链
- 设置工序间检验节点:前处理后增加水膜测试,抛光后增加光泽度抽检,电镀后增加盐雾试验,避免不良品流入下道工序
- 关注环境变量:重庆夏季高温高湿,喷涂房和电镀线的温湿度记录应与品质数据同步留存,便于异常时快速定位原因
表面处理不是孤立工序,它串联着材料、设备、环境与人的操作习惯。把这些变量纳入日常管控,品质升级才有根基。
趋势展望
随着汽摩主机厂对免喷涂材料、IMD/OMD工艺的探索增多,传统表面处理服务商面临新的角色定位——不再只是来料加工方,而是需要参与前端材料选型和结构设计评审。重庆顺工巧精密模具有限公司在抛光打磨、电镀、喷涂等环节积累的工艺数据,正可以为客户提供从模具设计到表面处理的一体化参考。外观品质的竞争,最终是工艺链协同能力的竞争。