电子产品外观件喷涂加工中常见缺陷及表面处理质量控制要点
在消费电子产品的制造链条中,外观件的表面质量往往是用户感知品质的第一道门槛。无论是手机中框、笔记本电脑外壳,还是智能穿戴设备的装饰件,经过抛光打磨、电镀、喷涂等多道工序后,任何微小的瑕疵都会被放大。重庆顺工巧精密模具有限公司在长期服务3C客户的过程中发现,外观件的不良率往往集中在几个典型缺陷上,而解决这些问题的关键,在于对表面处理全流程的精细化控制。
常见缺陷及其成因分析
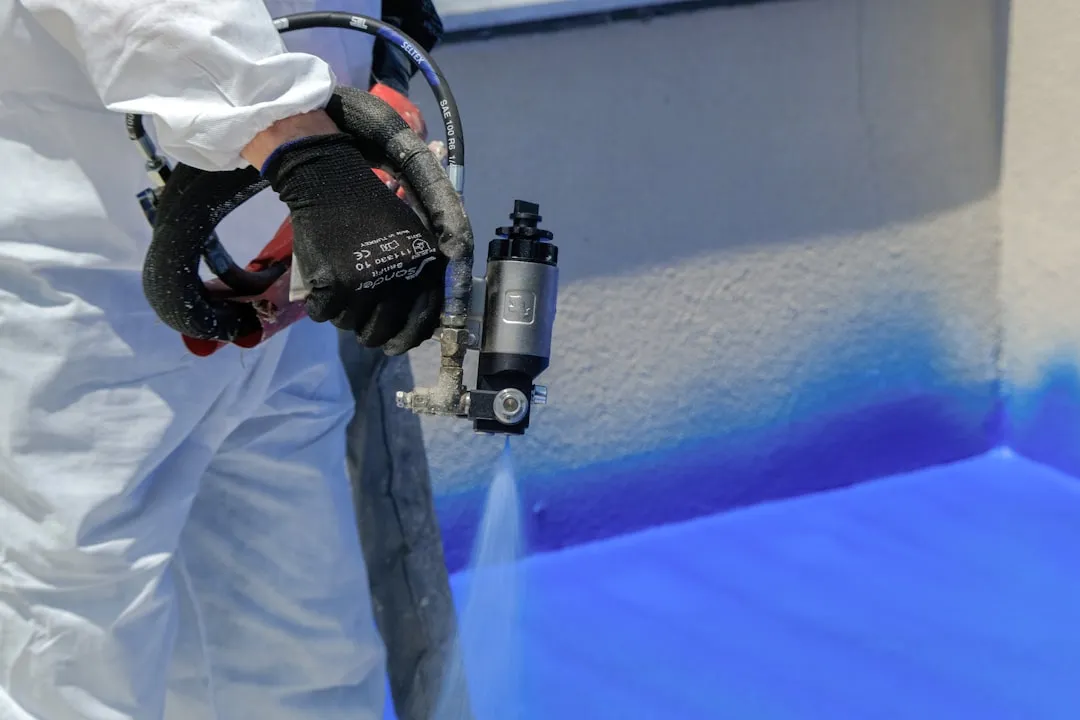
喷涂加工中最令人头疼的缺陷包括橘皮、颗粒、流挂和色差。橘皮通常源于涂料雾化不良或膜厚控制不当,当喷枪气压低于0.3MPa时,漆滴无法充分雾化,在工件表面形成凹凸不平的纹理。颗粒问题则更多与洁净度相关——喷房内尘埃粒子数超过万级标准,或工件在抛光打磨后残留的微粉未彻底清除,都会在涂层中形成可见颗粒。流挂多发生在立面喷涂时,单次膜厚超过25μm便容易出现。
电镀工序的缺陷则呈现不同特征。麻点、烧焦、结合力不良是电镀外观件的三大痛点。麻点往往与镀液中有机杂质积累有关,而烧焦则多发生在电流密度过高的边角区域。
表面处理质量控制的核心要点
要系统性降低缺陷率,需要从三个维度建立控制闭环:
- 前处理环节:抛光打磨后的工件必须经过超声波清洗,确保表面无油污和微粉残留。建议每班次检测清洗液的电导率,超过20μS/cm即需换液。
- 过程参数监控:喷涂线应实时记录喷房温湿度、涂料粘度、喷枪距离和走枪速度。电镀槽液则需每日分析主盐浓度和pH值,阳极面积与阴极面积比维持在1.5:1至2:1之间。
- 检测标准量化:外观件建议采用60°光泽度计和色差仪进行抽检,色差ΔE控制在1.0以内,光泽度偏差不超过±3个单位。
值得强调的是,电镀与喷涂之间的工序衔接同样关键。电镀后的工件若存放超过4小时再转入喷涂,表面可能形成氧化膜,导致涂层附着力下降。重庆顺工巧精密模具有限公司的做法是,在电镀下线后2小时内完成喷涂前处理,确保界面活性。
实践中的优化建议
对于中小批量、多品种的外观件生产,建议引入快速换色系统,将喷涂换色时间压缩至15分钟以内,减少清洗溶剂对环境的冲击。同时,在抛光打磨工位配置自动除尘装置,从源头削减颗粒来源。定期对电镀阳极进行清洗和补加,避免因阳极钝化造成的电流分布不均。
从趋势看,消费电子外观正朝着哑光、渐变、金属质感等方向演进,这对表面处理提出了更高要求。重庆顺工巧精密模具有限公司持续在模具纹理设计与表面工艺匹配上投入研发,帮助客户在量产阶段实现更高的良率与更稳定的外观一致性。