2024年表面处理行业动态:环保型电镀喷涂技术在汽摩配件领域的应用趋势
2024年开年以来,汽摩配件采购商对表面处理供应商的审核清单里,环保合规项的权重明显上升。过去只看盐雾测试时长和光泽度,现在多了废水排放指标、VOCs在线监测数据、重金属使用种类等硬性门槛。这一变化直接影响了电镀与喷涂工艺的选型逻辑。
环保压力从哪来,又卡住了谁
传统六价铬电镀和溶剂型喷涂在汽摩配件领域用量极大,但六价铬的致癌风险已被欧盟ELV指令和国内《清洁生产促进法》严格限制,溶剂型涂料的VOCs排放则直接触碰各地环保督查红线。不少中小表面处理厂因废水处理系统升级成本过高而被迫停产,主机厂不得不重新筛选供应商。
这不是短期风向,而是供应链的硬性淘汰赛。能留下来的,一定是提前在环保工艺上做了技术储备的企业。
三价铬电镀与水性喷涂的技术落地情况
三价铬电镀并非新概念,但真正在汽摩配件上大规模替代六价铬,是近两年才加速的。其核心难点在于镀层厚度均匀性和耐蚀性的平衡。目前主流方案采用硫酸盐体系三价铬,配合脉冲电源,镀层硬度可达HV800以上,盐雾测试突破480小时,已能满足多数外观件和部分功能件的需求。
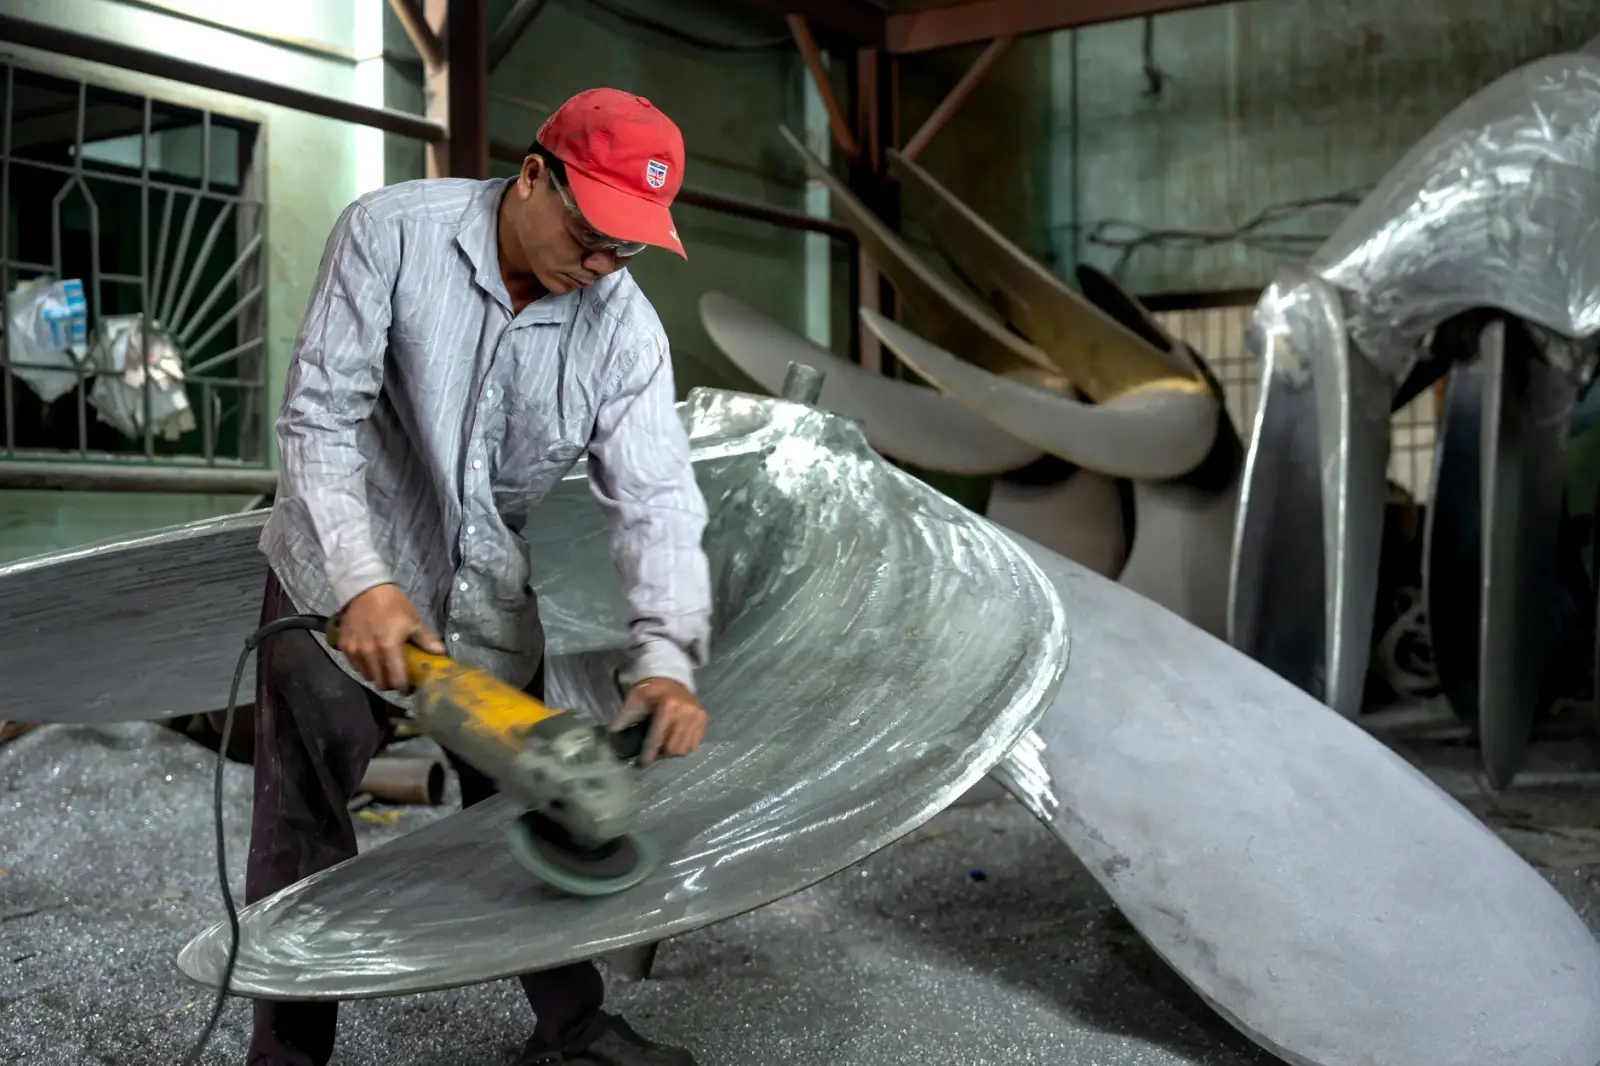
喷涂方面,水性涂料在保险杠、后视镜外壳等塑料件上的应用趋于成熟。关键在于前处理环节——塑料件不打底直接喷涂水性漆,附着力极差。行业通行做法是先做火焰处理或等离子活化,再喷涂水性底漆,最后罩光。整个流程对抛光打磨的粒度要求也更高,通常需要从800目逐级过渡到2000目,否则底材微划痕会在水性漆下被放大。
工艺对比:不是简单的替换关系
很多从业者以为环保工艺就是“把药水换一换”,实际远非如此。以下从三个维度做对比:
- 前处理要求:三价铬对底材洁净度更敏感,抛光打磨后残留的抛光蜡必须彻底清除,否则镀层发花;水性喷涂则要求基材表面张力达到38dyn/cm以上。
- 设备改造:三价铬电镀槽液对金属杂质容忍度低,需要配套连续过滤和离子交换系统;水性喷涂线需增加恒温恒湿喷房和除湿干燥段。
- 成本结构:三价铬药水单价高于六价铬,但废水处理成本下降约40%;水性漆单价高,但VOCs末端治理费用大幅缩减。
从综合成本看,产量越大、环保监管越严的地区,环保工艺的边际优势越明显。
给汽摩配件企业的落地建议
如果你正在评估表面处理产线的环保升级,以下几点值得参考:
- 先做小批量工艺验证,重点测试三价铬镀层在抛光打磨后的结合力,以及水性喷涂在复杂曲面上的流平性。
- 前处理线不要凑合。环保型电镀和喷涂对前处理的宽容度远低于传统工艺,抛光打磨段的清洗和活化必须同步升级。
- 与表面处理供应商签订技术协议时,明确盐雾、附着力、VOCs排放等量化指标,避免“环保”变成模糊概念。
重庆顺工巧精密模具有限公司在汽摩配件表面处理配套领域持续关注环保工艺的工程化应用,从模具设计阶段就考虑抛光打磨可达性和电镀喷涂的工艺窗口,帮助客户减少试错成本。环保不是终点,而是表面处理行业新一轮技术分化的起点。