电镀与喷涂表面处理如何提升电子产品外观与耐腐蚀性能
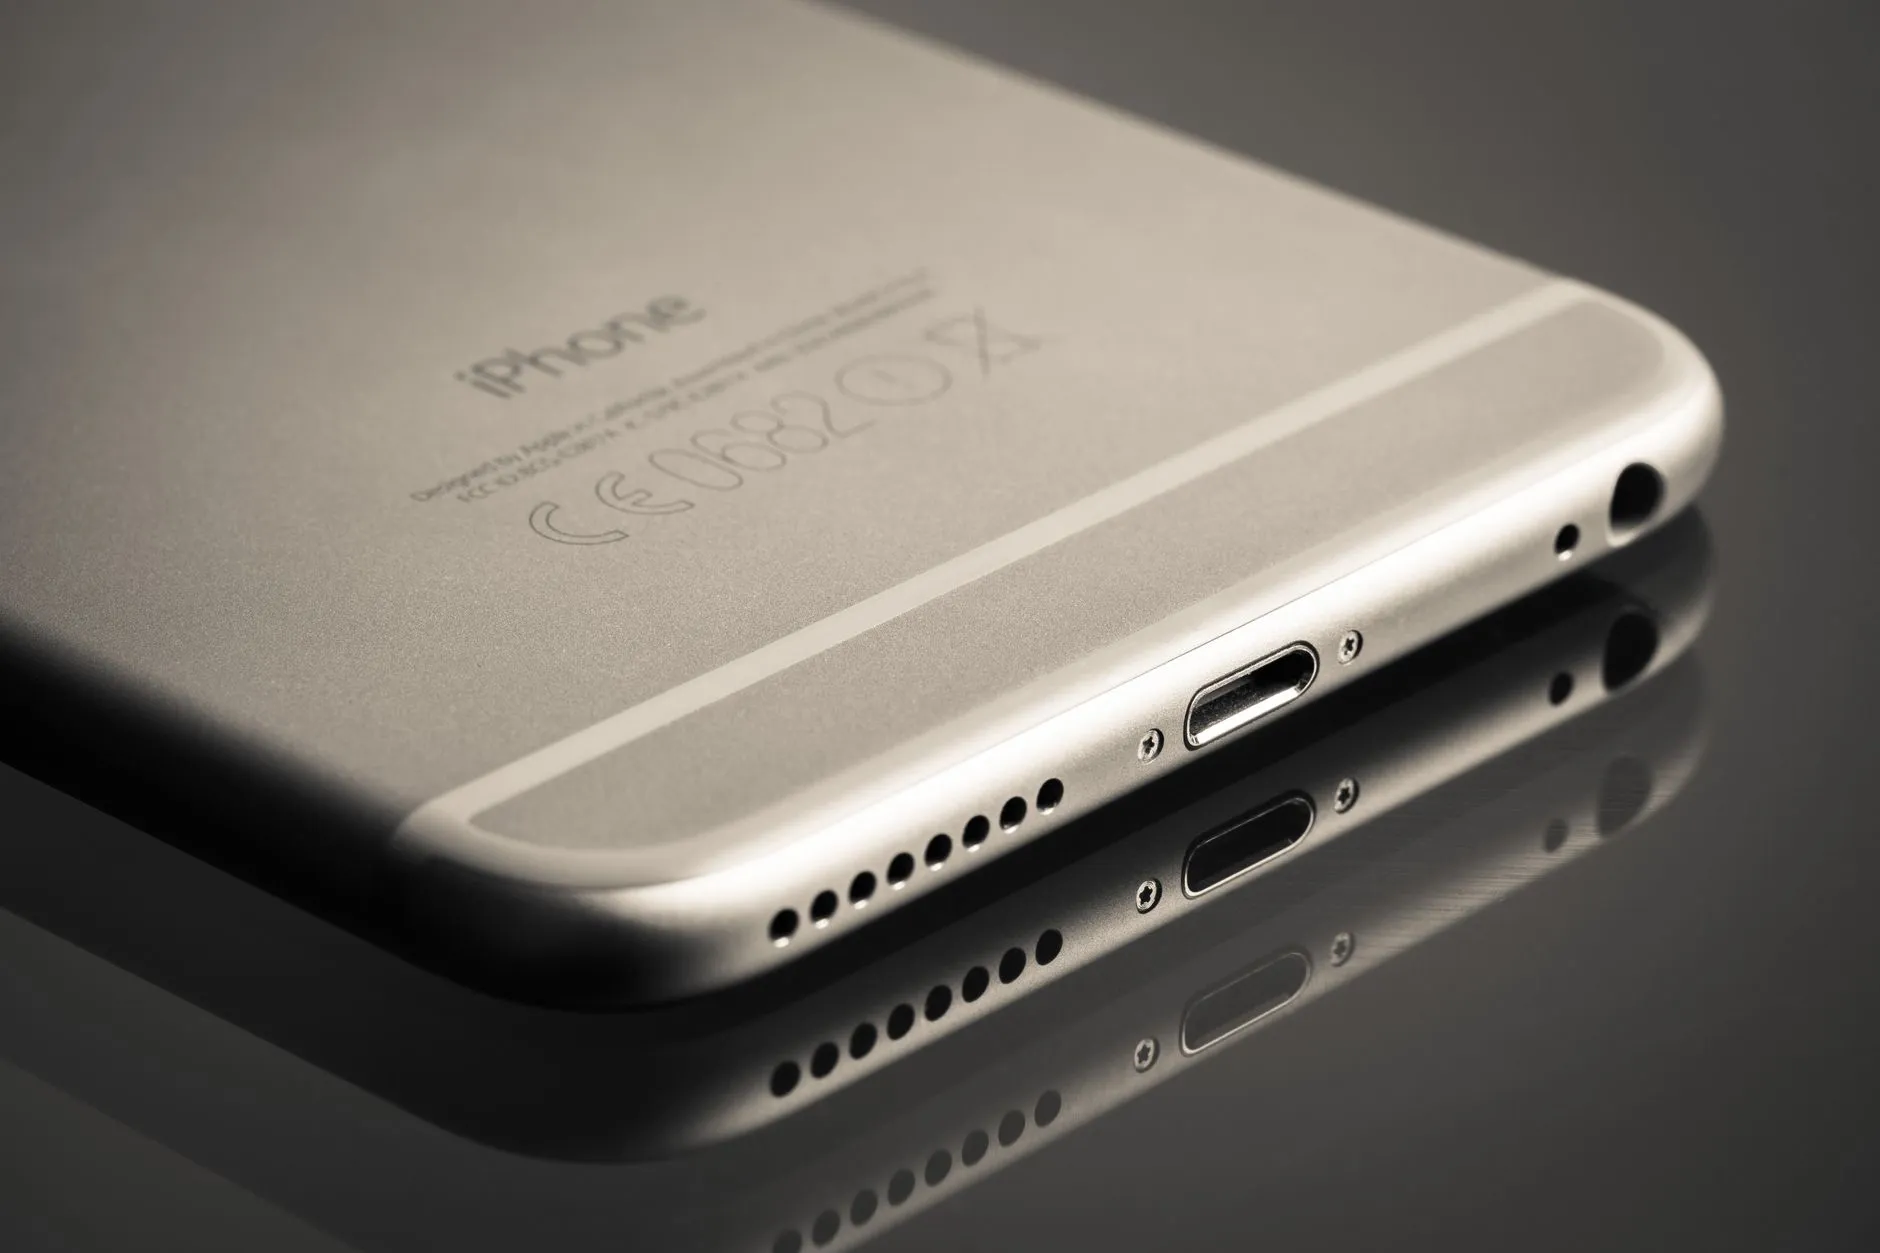
消费电子产品的迭代速度越来越快,消费者在开箱瞬间对质感的判断,往往决定了品牌口碑的走向。一款金属中框的手机或笔记本外壳,如果表面暗淡、有麻点,或者用不到三个月就出现氧化发黑,即便内部电路设计再优秀,也很难让人产生信赖感。表面处理工艺,正是连接材料性能与用户感知的关键环节。
在重庆顺工巧精密模具有限公司的日常服务中,我们经常遇到客户带着这样的困扰而来:铝合金压铸件在抛光打磨后放置两天就出现水纹,锌合金电镀件在盐雾测试中不到24小时就起泡,喷涂件表面橘皮严重导致装配段差。这些问题看似分散,根源却集中在前处理一致性和工艺参数匹配度两个维度。
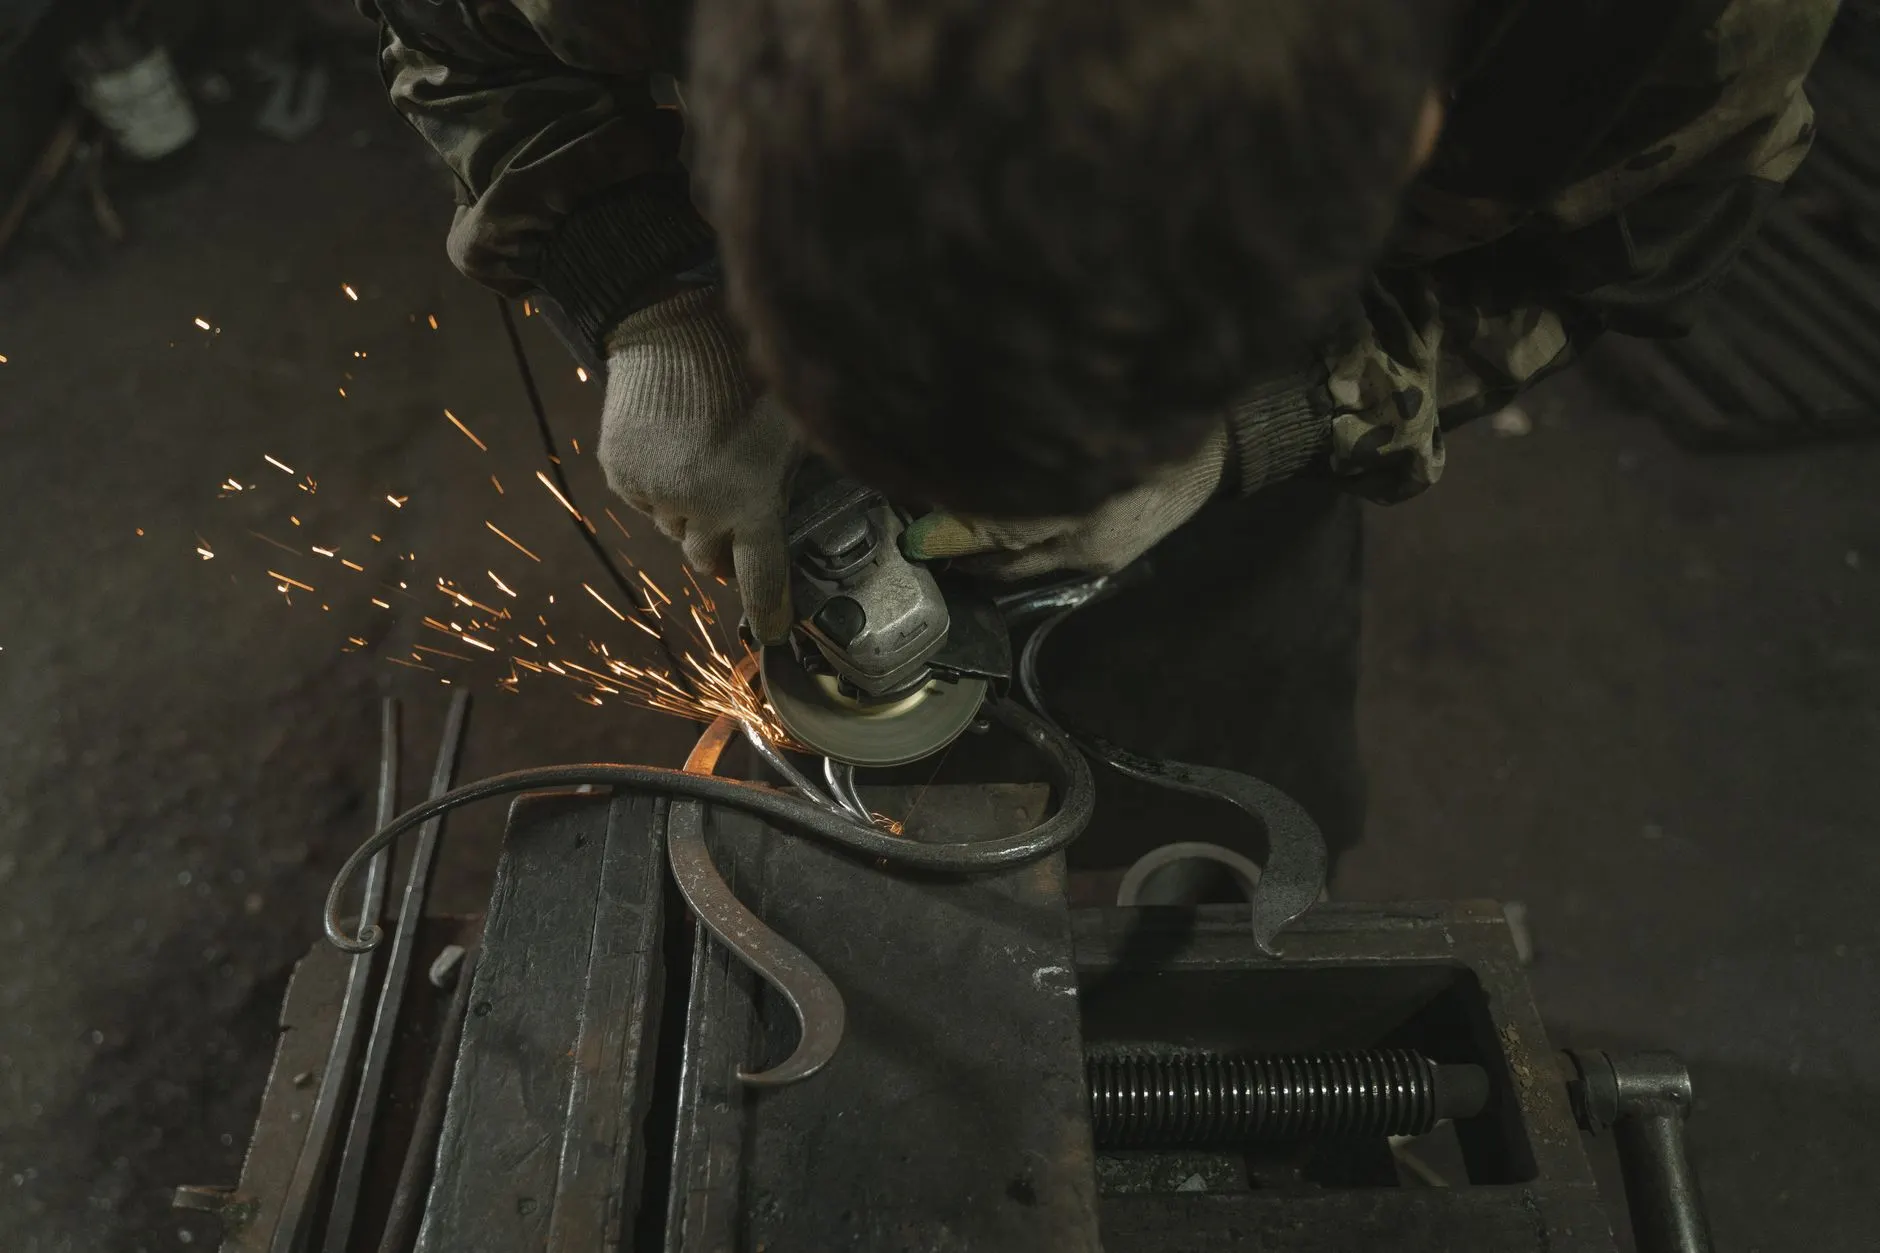
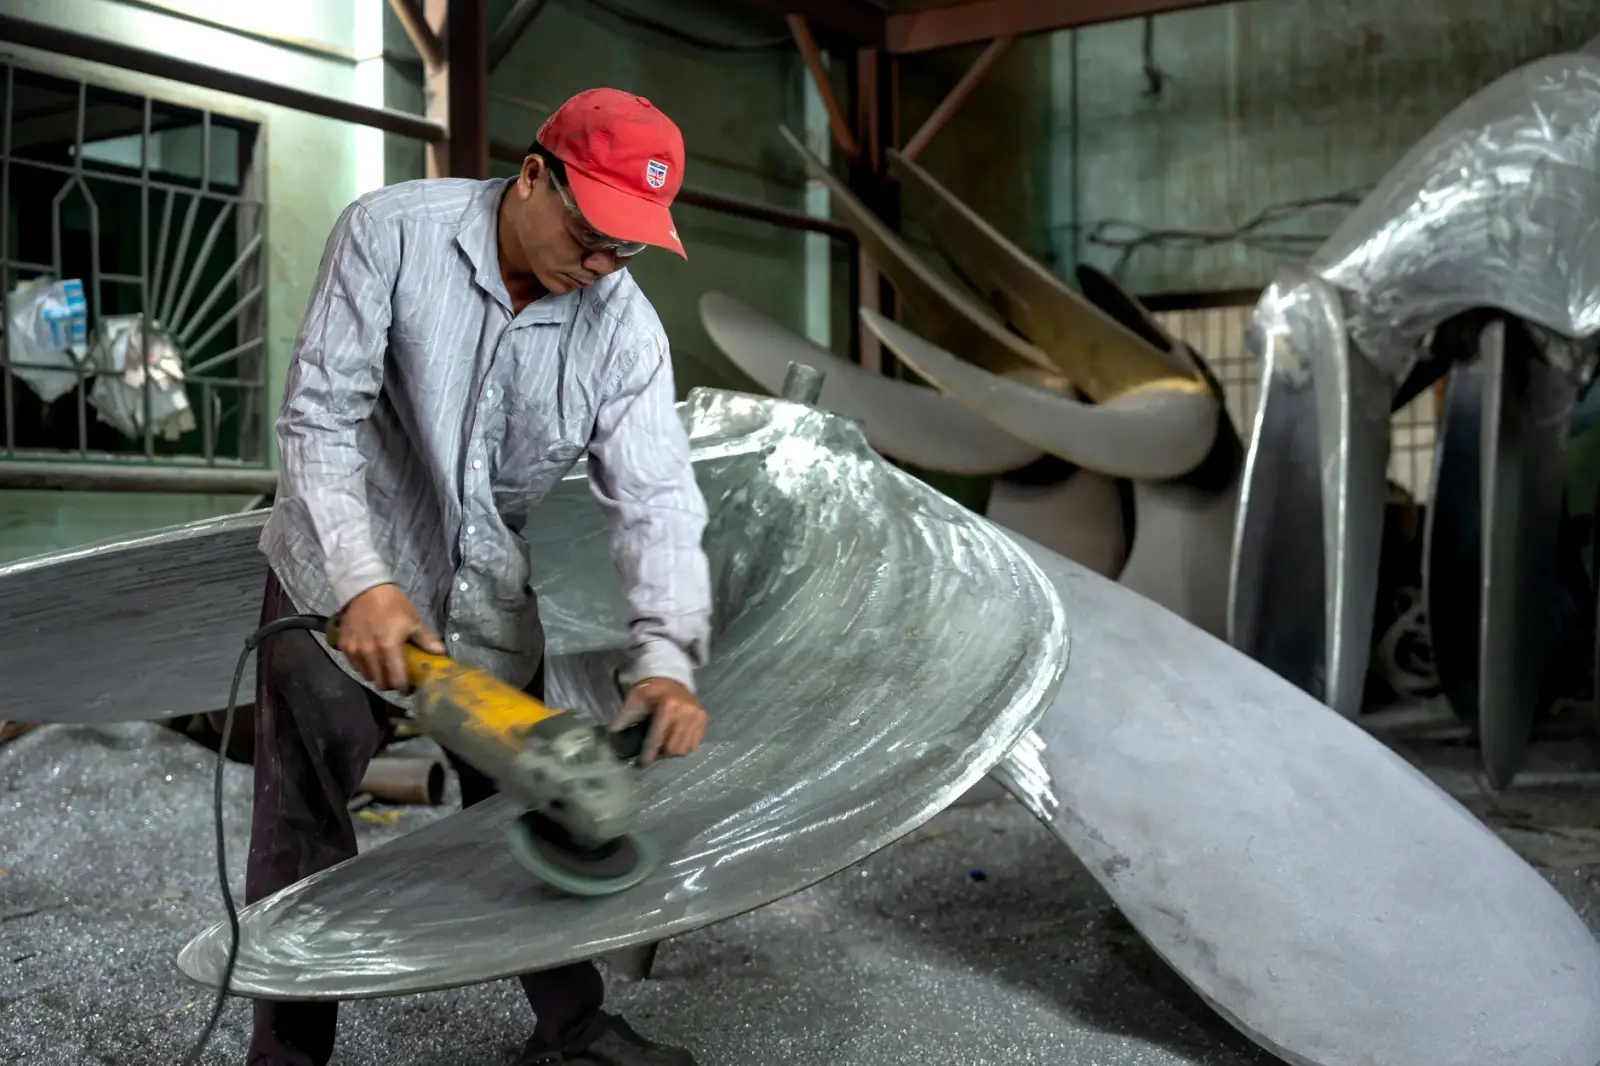
抛光打磨:决定后续镀层与涂层附着力的隐形基础
很多外观不良的案例,追溯到源头其实是抛光打磨环节的粗糙度没有控制好。以6系铝合金为例,当表面粗糙度Ra值从0.8μm降至0.2μm时,后续电镀镍层的结合力可提升约40%。但过度抛光又会导致工件边缘倒角变形,影响装配尺寸。我们通常建议根据基材硬度和后续工艺,将抛光打磨分为粗抛、中抛、精抛三道工序,每道之间用超声波清洗去除残留抛光蜡,避免蜡质在电镀槽液中形成有机污染。
电镀与喷涂:两种路径的耐腐蚀逻辑差异
电镀通过电解沉积形成金属镀层,比如镀镍、镀铬、镀锌,其耐腐蚀性来自镀层的屏障效应和电化学牺牲保护。以电子产品常用的ABS塑料电镀为例,镀层总厚度控制在15-25μm时,既能通过48小时中性盐雾测试,又能保持信号窗口的电磁透过性。而喷涂则依靠树脂涂层封闭基材表面,聚氨酯漆和UV固化漆在消费电子中应用最广。喷涂的耐腐蚀性更依赖膜厚均匀性和交联密度,膜厚低于20μm时边缘覆盖不足,高于60μm则容易在跌落时开裂。
- 电镀优势:金属质感强、电磁屏蔽好、硬度高,适合中框、按键、卡托
- 喷涂优势:色彩丰富、可做哑光/渐变效果、成本相对低,适合外壳大面积装饰
- 复合工艺:先电镀再局部喷涂,可兼顾导电区域与外观区域的不同需求
如何根据产品定位选择表面处理组合
不是所有电子产品都需要最高等级的耐腐蚀配置。对于室内使用的智能音箱外壳,抛光打磨后直接做粉末喷涂即可满足需求;而对于户外穿戴设备或车载电子,建议采用电镀打底+喷涂面层的复合方案。在盐雾测试标准上,普通消费类电子产品通常要求24-48小时,汽车电子则需达到96小时以上。我们曾协助一家工控机客户将铝合金外壳的盐雾测试从36小时提升至120小时,关键调整在于电镀前增加了一道化学镀镍打底,并在喷涂面漆中引入了纳米二氧化硅增强交联密度。
值得关注的趋势是,环保法规正在推动表面处理向无铬钝化、三价铬电镀、水性喷涂方向转型。重庆顺工巧精密模具有限公司在模具设计与表面处理协同方面积累了多年经验,能够从产品结构设计阶段就介入,避免因挂具位置、排水孔设计不当造成的镀层不均或喷涂积油。对于采购方而言,建议在打样阶段就明确盐雾时长、膜厚范围、色差ΔE值等量化指标,而不是仅凭肉眼判断外观。
表面处理没有一劳永逸的万能方案,只有与基材、结构、使用环境精准匹配的工艺组合。把抛光打磨做扎实,把电镀与喷涂的参数窗口收窄,电子产品的外观与耐腐蚀性能才能同时达标。