电子产品外观件表面处理方案对比:电镀、喷涂与抛光打磨的适用场景
在消费电子产品的迭代中,外观件的质感往往决定了用户的第一印象。从手机中框的高亮边缘到笔记本A面的哑光触感,不同的表面处理工艺会带来完全不同的视觉与触觉体验。对于模具与制造端而言,理解抛光打磨、电镀、喷涂这三类主流方案的适用边界,是控制良率与成本的关键。
三种工艺的技术原理与典型参数
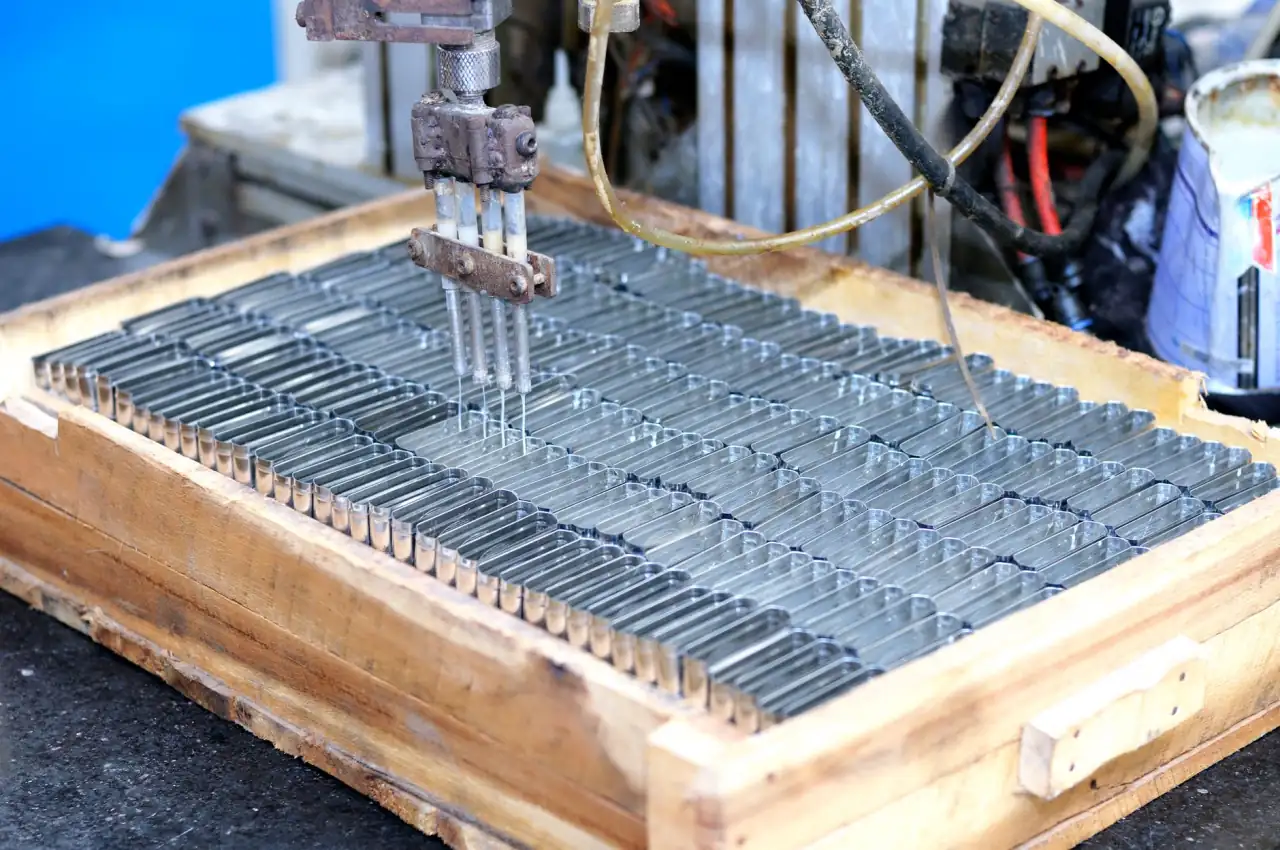
抛光打磨属于物理减材过程。通过百洁布、砂纸、钻石研磨液配合高速旋转的羊毛轮或聚氨酯轮,逐步去除前道工序留下的刀纹与毛刺。以铝合金中框为例,粗抛常用400#-800#砂带去除CNC刀痕,精抛则用3μm金刚石研磨液配合阻尼布,最终Ra值可控制在0.02-0.05μm,实现镜面效果。这一步骤往往也是后续电镀或喷涂前处理的基础。
电镀则依赖电化学沉积。在含金属离子的电解液中,工件作为阴极,通电后金属离子还原成镀层。电子产品外观件常用的是ABS塑料电镀(需先化学镀镍打底)与铝合金阳极氧化后的电镀。镀层厚度通常控制在8-15μm,既能提供金属光泽,又能兼顾电磁屏蔽需求。
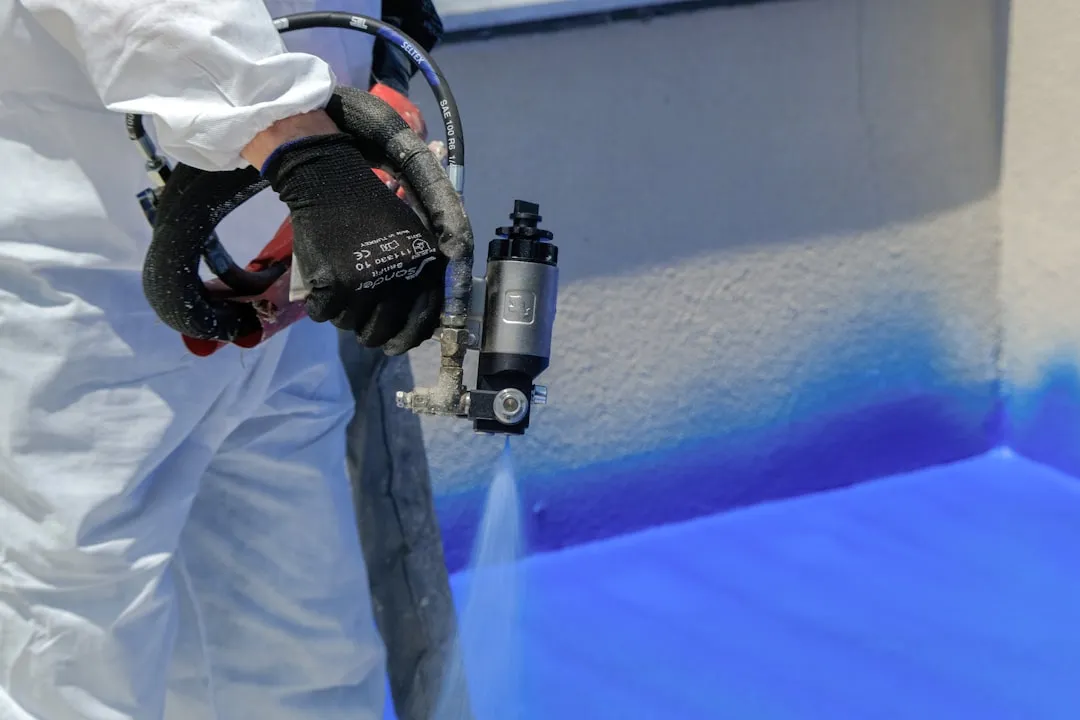
喷涂是雾化涂料附着成膜的过程。目前主流是UV固化涂料与PU双组分涂料。以手机后盖的哑光UV喷涂为例,膜厚约15-25μm,经过IR流平与UV固化后,表面铅笔硬度可达2H-3H,同时通过添加消光粉实现1-3°的哑光光泽。
适用场景与选型逻辑
- 抛光打磨:适合不锈钢、钛合金、铝合金等金属外观件的高亮装饰区,如手机按键、摄像头装饰圈。但复杂曲面手工抛光一致性差,需配合五轴抛光机。
- 电镀:适合需要金属质感但基材为塑料的部件,如ABS电镀旋钮、装饰条。若基材是镁合金,则需先做化学转化膜再电镀,否则结合力不足。
- 喷涂:适合大面积、多色彩、哑光或肤感效果的外壳。对于含玻纤的PC+ABS基材,喷涂前需用火焰处理或底漆提升附着力。
常见问题与现场对策
抛光打磨后若清洗不彻底,残留的研磨液会污染电镀槽,导致镀层起泡。电镀件常见的“露白”问题,多因前处理除油不净或电流密度分布不均。喷涂则容易出现“橘皮”与“缩孔”——前者与涂料粘度、喷枪距离有关,后者往往是压缩空气中含油含水所致。在重庆顺工巧精密模具的实践中,针对笔电外观件,常采用“抛光+拉丝+喷涂”组合工艺,既保留金属纹理,又通过喷涂提升耐指纹性能。
值得留意的是,环保法规正在重塑工艺选择。六价铬电镀逐步被三价铬或PVD替代,喷涂线则向水性涂料与UV固化转型。对于模具企业而言,提前在模具排气、浇口位置预留表面处理余量,比后期返工更经济。
从成本看,抛光打磨单件工时成本高但设备投入低;电镀适合大批量但废水处理压力大;喷涂换色灵活,但良率受环境洁净度影响显著。选型时需综合基材、产量、外观等级与环保要求,没有一种工艺能通吃所有场景。