电子产品外壳表面处理方案设计:从抛光打磨到喷涂的完整工艺链
消费电子产品的竞争,很大程度上是表面功夫的较量。一块外壳的触感、光泽、耐刮性,直接决定了用户对品牌的第一印象。作为在模具与表面处理领域深耕多年的技术团队,我们深知从一块粗糙的坯料变成光洁如镜的成品,背后是一条环环相扣的工艺链。今天就从抛光打磨、电镀到喷涂,聊聊这套完整方案的门道。
第一步:抛光打磨——决定后续工序成败的基石
很多客户忽略了一个事实:抛光打磨的质量,直接决定了电镀和喷涂的良品率。我们实测过,如果基体表面粗糙度Ra值超过0.4μm,电镀层极易出现针孔或麻点,喷涂后则会产生明显的橘皮纹。因此,在重庆顺工巧的车间里,打磨工序从来不是走过场。
- 粗磨:采用120#~240#砂带去除机加工刀痕,单次去除量控制在0.05mm以内
- 精磨:切换至400#~800#油石或尼龙轮,消除粗磨遗留的划伤
- 镜面处理:使用金刚石研磨膏配合羊毛轮,将Ra值稳定在0.05μm以下
这里有个细节值得注意:打磨方向必须与最终外观要求的拉丝或镜面效果保持一致,否则后续电镀层会放大这些微观瑕疵。
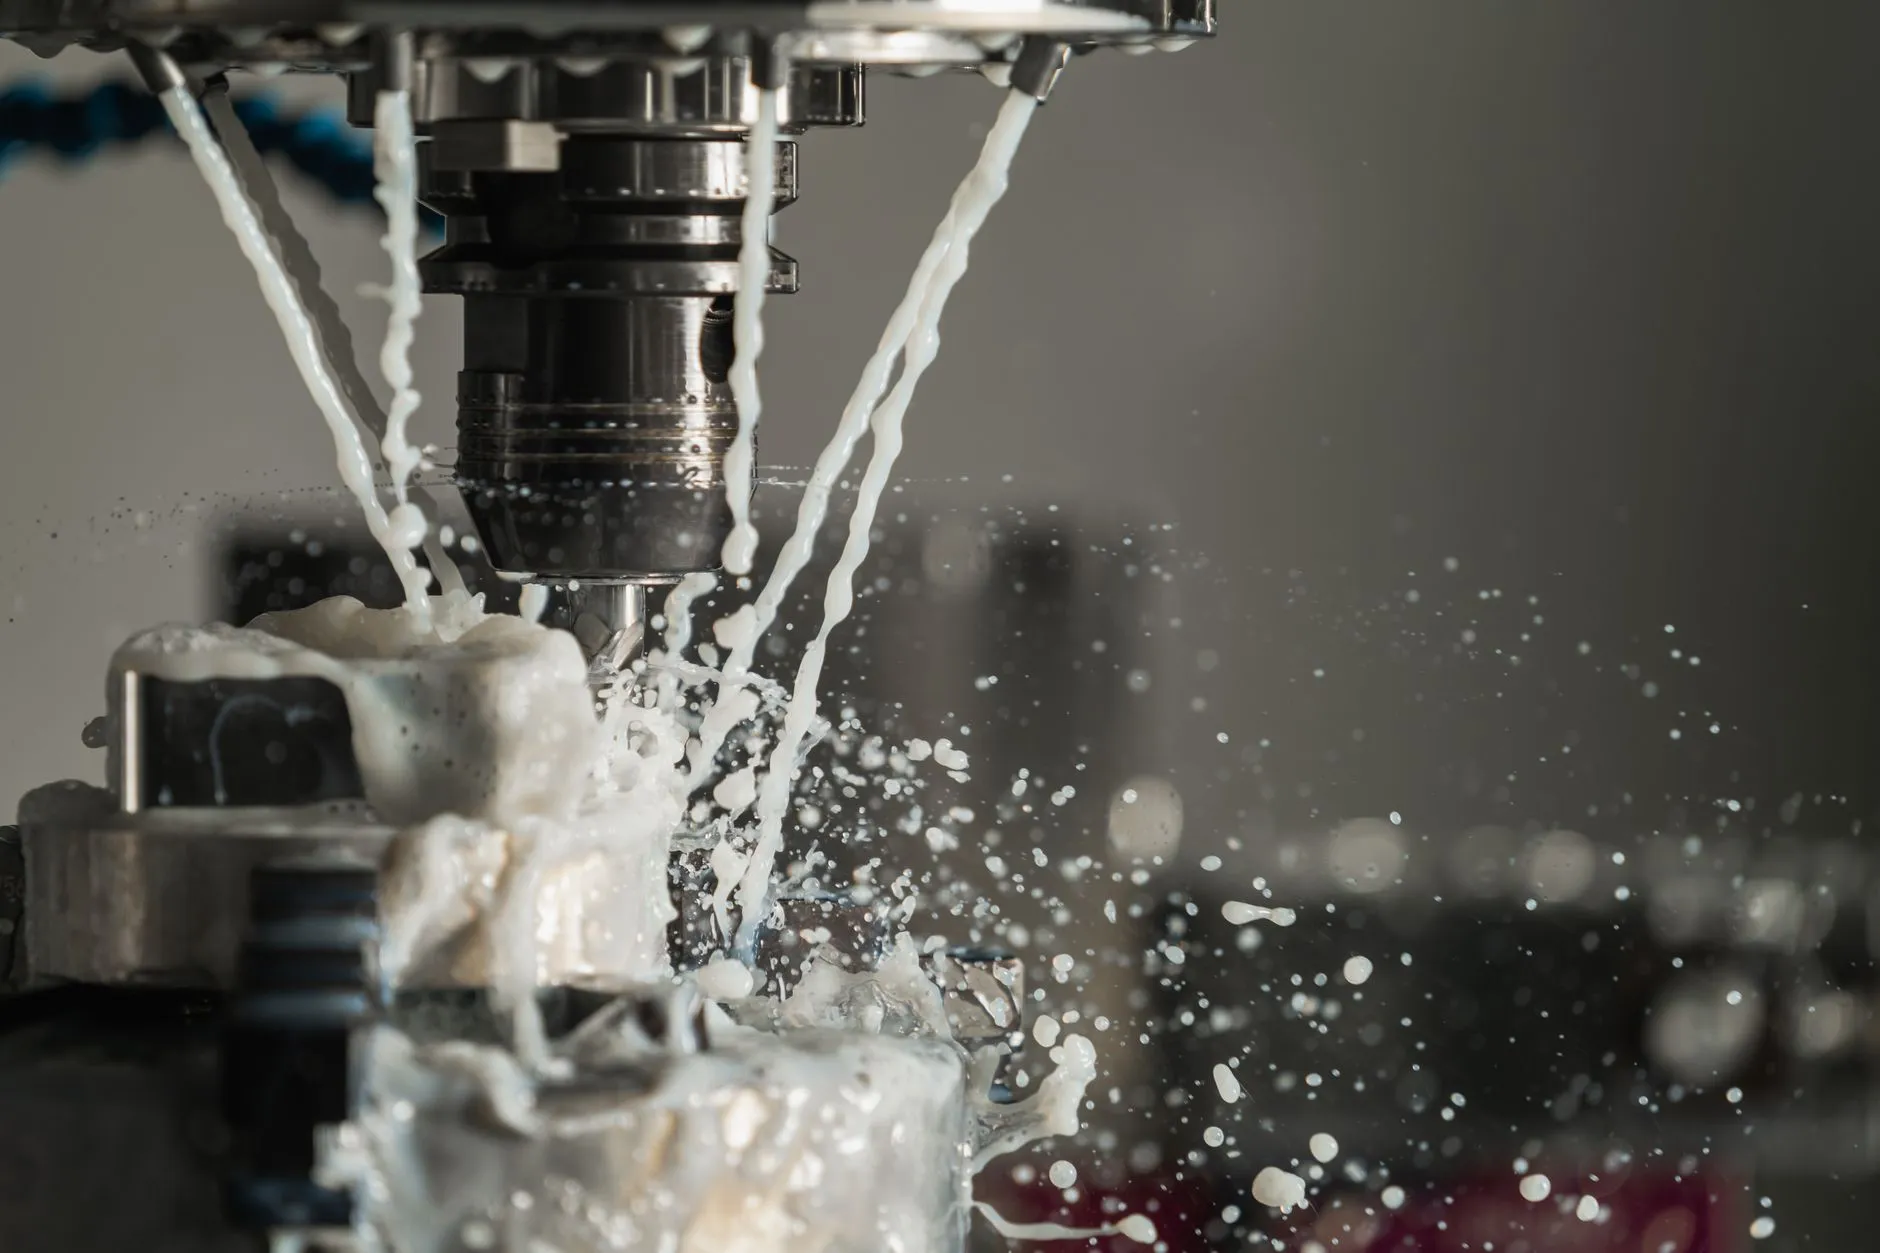
电镀与喷涂:不同材料外壳的工艺分岔路
当打磨达到标准后,工艺路线会因材质和设计要求而分道扬镳。铝合金外壳通常走电镀路线(如阳极氧化或化学镀镍),而PC/ABS塑料外壳则更适合底漆+面漆的喷涂方案。以我们常做的铝件阳极氧化为例:硫酸浓度180g/L,温度控制在18-20℃,电流密度1.2A/dm²,氧化膜厚度可达到12-15μm,封孔后中性盐雾测试轻松通过48小时。
喷涂环节则更讲究环境控制。无尘车间需维持万级洁净度,湿温度分别锁定在55±5%和23±2℃。底漆厚度控制在8-12μm,面漆(如PU或UV漆)喷涂后流平5分钟,再进入70℃烘道固化30分钟。这套参数下,漆膜硬度可达2H以上,百格测试无脱落。
关键注意事项:交叉污染与夹具设计
表面处理最怕的隐形杀手是交叉污染。打磨产生的金属粉尘一旦混入喷涂线,就是灾难性的颗粒缺陷。所以我们的产线实行严格的物理隔离,打磨区和喷涂区之间设置两道风淋室。此外,挂具的导电触点必须定期用硝酸退镀,否则接触电阻增大,会导致电镀层局部偏薄。
常见问题与快速排查
- 电镀后起泡:90%的原因是前处理除油不彻底,建议检查脱脂槽液浓度是否低于35g/L
- 喷涂面有橘皮:优先调整稀释剂比例(通常为油漆:稀释剂=1:0.3),而非急着加大喷枪气压
- 打磨后仍有暗纹:可能是上一道砂纸目数跳跃过大,建议每次提升不超过200目
这些问题在量产前的小批试制中都能暴露,所以千万别省掉试模和打样环节。
一条完整的表面处理工艺链,考验的不是单点技术有多炫,而是各工序间的衔接精度。在重庆顺工巧,我们坚持每批次留样检测,用数据说话——无论是抛光打磨的粗糙度仪记录,还是电镀槽液的滴定分析,再到喷涂膜厚的涡流测厚仪读数,全都归档可溯。这套笨办法,反而帮客户规避了大量批量质量事故。如果你正在为外壳外观或耐蚀性头疼,不妨从重新审视这条工艺链开始。
