重庆汽摩配件表面处理工艺对比:抛光打磨与电镀喷涂协同应用
在重庆汽摩配件制造领域,表面处理工艺的取舍直接决定了零部件的耐腐蚀性、耐磨指标与最终外观质感。作为一家扎根西南的精密模具企业,我们常年与各类压铸件、冲压件打交道,深知**抛光打磨**与**电镀、喷涂**之间绝非“二选一”的简单关系,而是一套需要依据基材特性与服役工况灵活搭配的协同体系。今天就从实际生产视角,聊聊这几道工序的衔接逻辑与参数控制。
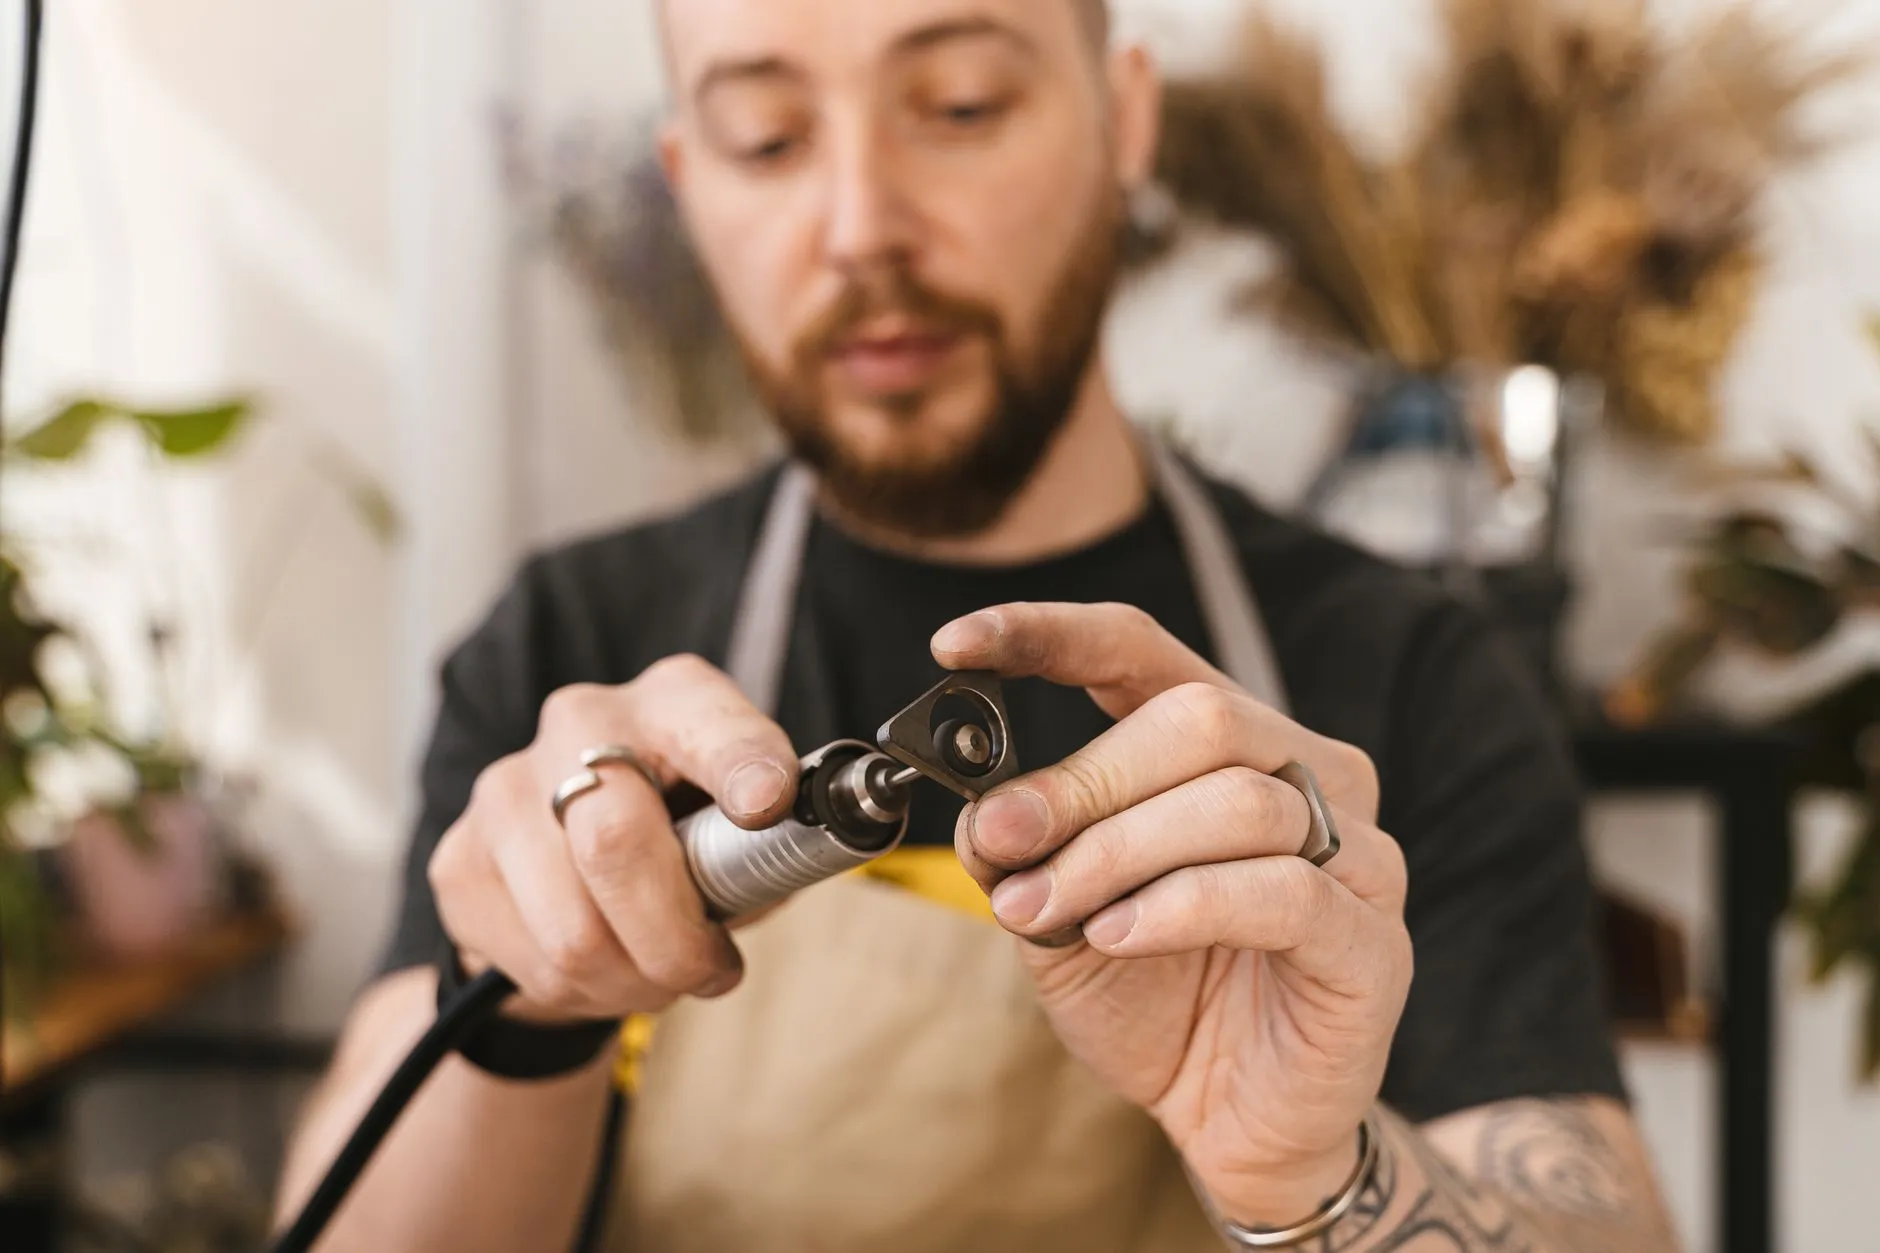
抛光打磨:决定镀层与漆膜附着的“地基工程”
很多同行容易忽略一个事实:**电镀**或**喷涂**前若没有合格的抛光基底,后续涂层出现针孔、起皮的概率会呈指数级上升。以我们常见的铝合金汽缸盖罩为例,压铸毛坯表面Ra值通常在3.2μm以上,若直接进入电镀线,镀层厚度即便达到标准下限12μm,在盐雾测试中也很难撑过24小时。而经过**抛光打磨**工序(采用1200目油石配合羊毛轮精抛)将表面粗糙度降至Ra0.4μm以下后,同一批工件的镀层结合力可提升约35%。
具体操作上,我们建议分三步走:先使用粗粒度(180~240目)去除分型线及飞边毛刺,再以400~600目过渡,最后用800~1200目进行镜面化处理。这里有个易被忽视的细节——打磨方向必须与后续电镀挂具的电流走向保持垂直,否则容易在镀层表面形成肉眼难辨的流痕。
电镀与喷涂:工艺路线选择的现实考量
当工件需要高硬度、抗刮擦且具备导电性能时,**电镀**(如硬铬、化学镍)是首选。以摩托车前减震器外管为例,硬铬层厚度控制在20~30μm,维氏硬度可达850HV以上,耐磨性远超阳极氧化膜。但电镀线的短板也很明显——对工件形状敏感,深凹槽部位镀层偏薄,且环保成本高。
相比之下,**喷涂**(特别是粉末静电喷涂)在复杂型面覆盖与色彩自由度上优势突出。比如汽摩散热器格栅,采用环氧聚酯混合粉末,固化温度180℃保持15分钟,涂层厚度控制在60~80μm,耐冲击强度可达50kg·cm。但喷涂的致命弱点在于边角覆盖率低,且涂层硬度普遍在2H以下,容易被砂石击伤。
协同应用的关键:工序顺序与界面清洁
在实际生产中,我们常采取“局部电镀+整体喷涂”的复合路线。例如某款踏板车铝合金轮毂,先在轴承位及螺栓孔施行局部硬铬电镀(厚度15μm),再进行全件喷粉处理。这里必须注意:电镀层表面在喷涂前需进行拉毛或磷化处理,否则粉末附着力极差。我们实测过,未拉毛的镀铬面喷粉后,划格法附着力仅达到1级(最差),而经320目喷砂拉毛后,附着力稳定在4~5级。
此外,两道工序间的防锈窗口期要掐准。电镀件出槽后若在空气中裸露超过4小时,表面会形成致密氧化膜,直接影响后续喷涂结合。我们的经验是配置一条带水洗的转运线,将间隔压缩在30分钟以内。
常见问题与工艺红线
- 起泡:多因抛光膏未彻底清洗,残留油脂在电镀前处理中碳化。对策是打磨后增加超声波脱脂,槽液温度控制在65±5℃。
- 麻点:喷涂前基材表面有细微粉尘,建议在喷房内设置三级过滤,并保持正压环境。
- 镀层发脆:电镀电流密度过大导致内应力高,需将阴极电流密度从4A/dm²降至2.5A/dm²,并添加应力释放剂。
还有一个常被忽略的禁忌:严禁在抛光打磨后直接触摸工件表面,哪怕是指纹上的微量汗液,也会在电镀后形成可见的“手指印”缺陷。操作人员必须佩戴洁净丁腈手套。
说到底,**抛光打磨**是基础,**电镀**与**喷涂**是上层建筑,三者协同的核心在于理解“界面控制”四个字。我们重庆顺工巧精密模具有限公司在这条产线上积累了近十年的数据——通过优化打磨粒度与电镀槽液配比,汽摩配件的整体一次合格率从88%提升至96.5%。建议同行在制定工艺时,优先用标准试片做交叉验证,而不是盲目套用理论参数。毕竟,表面的光鲜,永远建立在底层每一道细节的精准把控之上。
