重庆顺工巧电镀喷涂加工技术参数及品质管控标准解析
很多客户拿着图纸找到我们时,第一句话往往是:“这活儿表面到底能做到什么程度?”其实,这个问题的背后,藏着对**表面处理**行业最朴素的担忧——怕参数虚标,怕工艺不稳定,怕交付时与样品判若两人。在重庆顺工巧精密模具有限公司,我们每天面对的就是这些焦虑,而化解焦虑的唯一方式,就是把每一个微米、每一度温度、每一秒时间都钉死在标准里。
抛光打磨:不只是“把表面弄亮”那么简单
模具行业的**抛光打磨**,很多时候被误解为纯体力活。实际上,从120目粗砂到2000目油石的进阶,每一步都对应着不同的去除率和表面粗糙度要求。我们内部有一条硬性规定:镜面抛光前必须用粗糙度仪实测Ra值,低于0.2μm才允许进入下一道工序。因为如果基体上有深划痕,后续电镀层再厚也掩盖不了“砂眼”的宿命。

这里有个容易被忽略的细节:打磨方向与钢材纤维走向的夹角。如果始终沿同一方向打磨,会在表面留下规律性的纹理,电镀后这种纹理在特定光线下会显影为“橘皮”。所以我们的师傅在精抛阶段会采用45°交叉研磨法,配合冷却液降温,避免局部过热导致材料退火。这活儿,没有五年以上手感,真干不了。
电镀与喷涂:参数是骨头,管控是血肉
进入**电镀**环节,很多人觉得无非是挂镀、滚镀、控制电流密度。但真正的分水岭在于前处理。我们的脱脂槽采用超声波+阴极电解双重工艺,油污残留量控制在0.1mg/cm²以下,比行业惯例严格一个数量级。为什么这么较真?因为镀铬层一旦出现针孔,腐蚀介质就会顺着孔隙直达基体,那这模具的寿命就基本告别“精密”二字了。
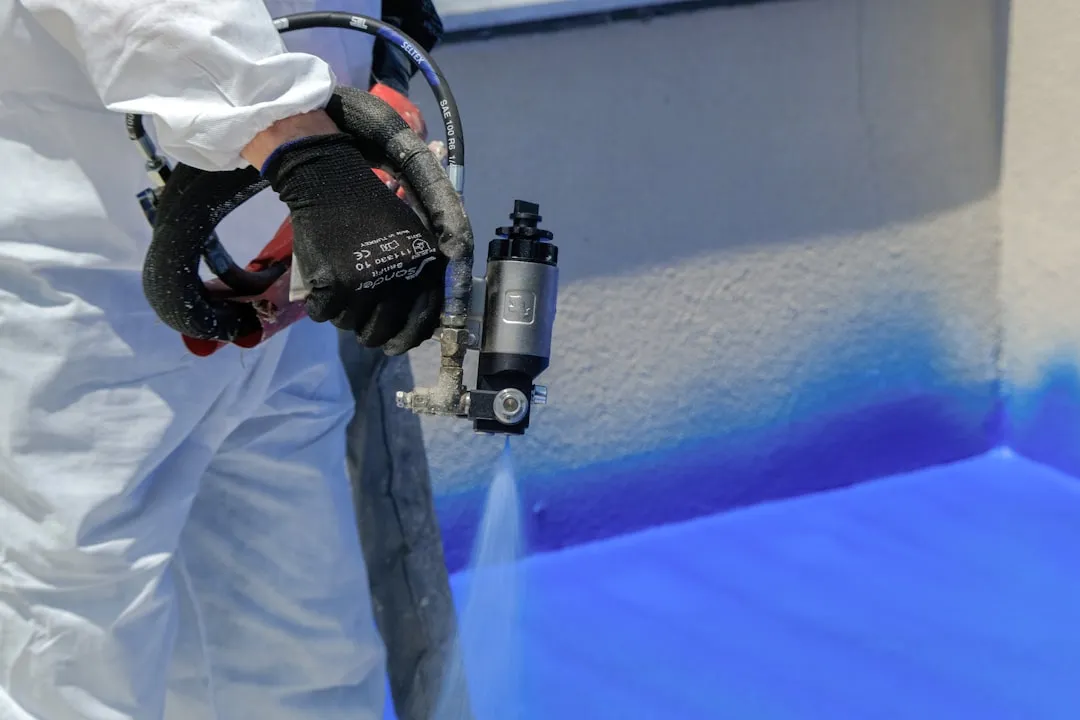
而**喷涂**这边,最考验功力的是漆膜厚度均匀性。我们用的是自动往复机+人工补喷的混合模式,膜厚控制在±5μm的波动范围内。对于客户指定的高光黑或哑光银,我们还会单独调校喷枪扇面角度和雾化气压,确保色差值ΔE≤1.5。这意味着什么?就是你拿两件相隔三个月生产的产品放在一起,肉眼几乎看不出色差。
为什么同一套图纸,不同厂家的寿命能差三倍?
这问题其实就出在“界面结合力”上。我们见过太多案例:客户图便宜,找了家只做单工序的小作坊。结果镀层厚度倒是达标了,但结合力一测,划格法直接掉皮。因为对方省略了活化步骤——在镀镍前,用10%硫酸溶液对基体进行阳极活化,时间精确到45秒。这45秒决定了镍层与钢材之间是“拥抱”还是“搭肩”。
在顺工巧,我们坚持“三检制”:首检确认参数,巡检抽查过程,终检全检外观与膜厚。每一批产品都有独立的批次追溯卡,记录槽液温度、pH值、电流密度、烘烤时间。这样做的代价是成本高一些,但换来的是客户产线上一次良品率稳定在98%以上。这笔账,算得清楚。
表面处理不是终点,而是模具性能的放大器
最后给同行和甲方一句实在话:表面处理项目的选型,永远要基于“基材-使用工况-成本”的三角平衡。比如高耐磨场景选硬铬,耐腐蚀场景选化学镍,而外观件则优先考虑粉末喷涂的耐候性。别盲目追求“最贵”或“最亮”,合适才是硬道理。
如果您的模具或零部件正在为表面质量头疼,不妨把图纸发给我们技术部评估。重庆顺工巧精密模具有限公司提供从**抛光打磨**到**电镀**、**喷涂**的一站式服务,每一步都敢把参数亮在明面上。毕竟,数据不会说谎,而我们的耐心,和您对品质的期待一样长。