汽摩配件表面处理工艺解析:抛光打磨与电镀喷涂的关键控制点
汽摩配件的外观质量与耐蚀性能,很大程度上取决于表面处理工序的稳定性。不少企业在抛光打磨后出现返锈、电镀层结合力不足、喷涂表面颗粒感明显等问题,根源往往不在单一环节,而是前处理与工艺参数之间缺乏系统匹配。理解各工序的关键控制点,比单纯增加设备投入更能解决实际问题。
前处理:抛光打磨决定后续良率
抛光打磨是表面处理的起点,也是容易被低估的环节。汽摩配件多为铝合金、锌合金或碳钢材质,基材表面的划痕深度、氧化层厚度、毛刺残留会直接影响电镀与喷涂的附着效果。以铝合金压铸件为例,压铸脱模剂残留若未彻底清除,电镀后容易出现起泡或局部漏镀。
实践中需关注三个参数:磨料粒度梯度(粗磨到精抛逐级过渡,避免跳号造成深划痕)、抛光压力与转速匹配(压力过大会引入新生微裂纹)、打磨后至下道工序的停留时间(建议控制在4小时以内,防止二次氧化)。重庆顺工巧精密模具有限公司在模具开发阶段即考虑抛光可达性,减少死角区域对打磨一致性的干扰。
电镀与喷涂:参数窗口与常见缺陷
电镀环节的核心在于镀液管理与电流分布。镀层结合力不足,多数情况与除油不彻底、酸洗过度或电流密度偏差有关。锌镍合金电镀在汽摩紧固件上应用广泛,需将镀液温度稳定在25–30℃、pH值控制在4.5–5.2区间,电流密度过高会导致镀层脆性增加。挂具设计同样关键——遮蔽效应造成的局部薄镀,是盐雾测试不达标的常见诱因。
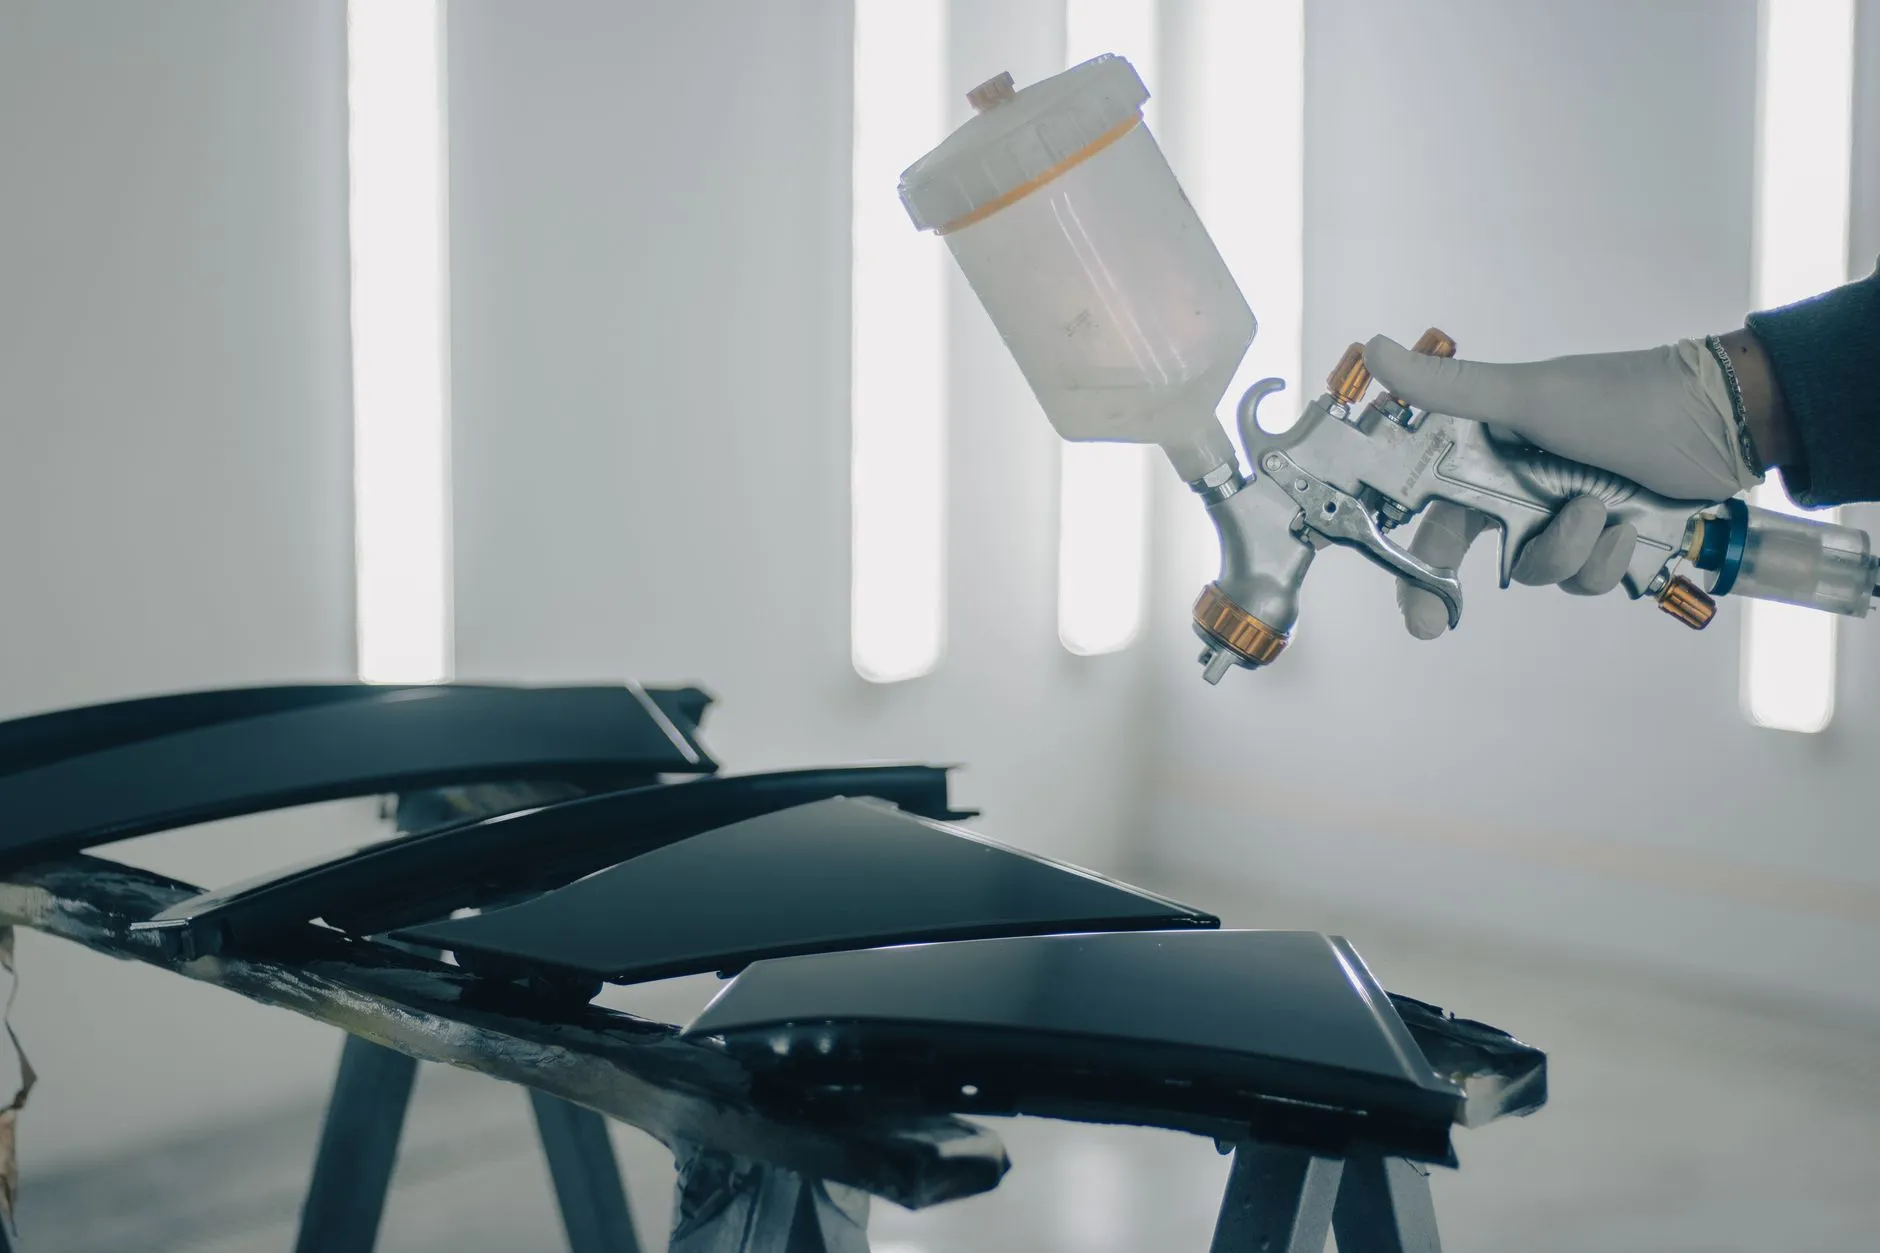
喷涂工艺则更依赖环境与膜厚控制。底漆、色漆、清漆的湿膜厚度需分层管理,单层过厚易产生流挂与针孔。以下为常见缺陷与对应措施:
- 颗粒杂质:喷涂房正压过滤失效或工件除尘不彻底
- 附着力差:前处理水洗不净或烘烤固化温度不足
- 色差:涂料批次混用、膜厚波动超过±5μm
电镀与喷涂并非孤立工序,抛光打磨留下的表面粗糙度Ra值会改变涂层实际接触面积。Ra控制在0.4–0.8μm区间时,喷涂附着力与电镀致密性通常表现较优。
从工艺控制到模具前端协同
表面处理的质量上限,往往在模具设计阶段就已部分决定。分型面位置、顶针痕迹、浇口残留会形成打磨难以完全消除的缺陷源。将表面处理要求前置到模具评审中——明确抛光区域的可达性、预留电镀挂具接触位、规避喷涂遮蔽死角——能显著降低后道返工率。汽摩配件批量生产中,这种前后工序的协同正在成为供应商筛选的重要维度。
随着汽摩行业对外观件耐候性与装饰性要求同步提升,表面处理正从“补救型工序”转向“设计型工序”。抛光打磨、电镀、喷涂的工艺窗口需要与基材、模具、结构设计形成闭环,单点优化难以支撑稳定量产。把关键控制点数据化、可追溯,是接下来值得投入的方向。