电镀与喷涂工艺对比:电子产品外观件耐腐蚀性能与成本效益分析
电子产品外观件的表面处理,直接决定产品的视觉质感与服役寿命。在重庆顺工巧精密模具有限公司服务的消费电子与汽车电子客户中,抛光打磨、电镀、喷涂是三条最常被拿来比较的工艺路线。三者并非简单的替代关系,而是各有其适用的材料体系、结构特征与成本区间。理解它们的耐腐蚀机理与量产经济性,是外观件设计阶段就必须完成的功课。
一、三种工艺的技术原理差异
抛光打磨属于机械预处理范畴,通过磨料逐级去除材料表面微观凸起,将Ra值从1.6μm压到0.05μm以下。它本身不提供防腐层,但决定了后续镀层或涂层的附着基底质量——基材表面残余的油污与氧化皮若未清除,电镀结合力会断崖式下降。
电镀依靠电解液中的金属离子在阴极还原沉积,形成致密金属镀层。以ABS塑料件为例,需经除油、粗化、敏化、活化、化学镍打底后再进行酸性镀铜、半光镍、亮镍及铬层,总膜厚通常控制在15–25μm。镀层属冶金结合,耐盐雾性能优异,中性盐雾测试可达48–96小时不起泡。
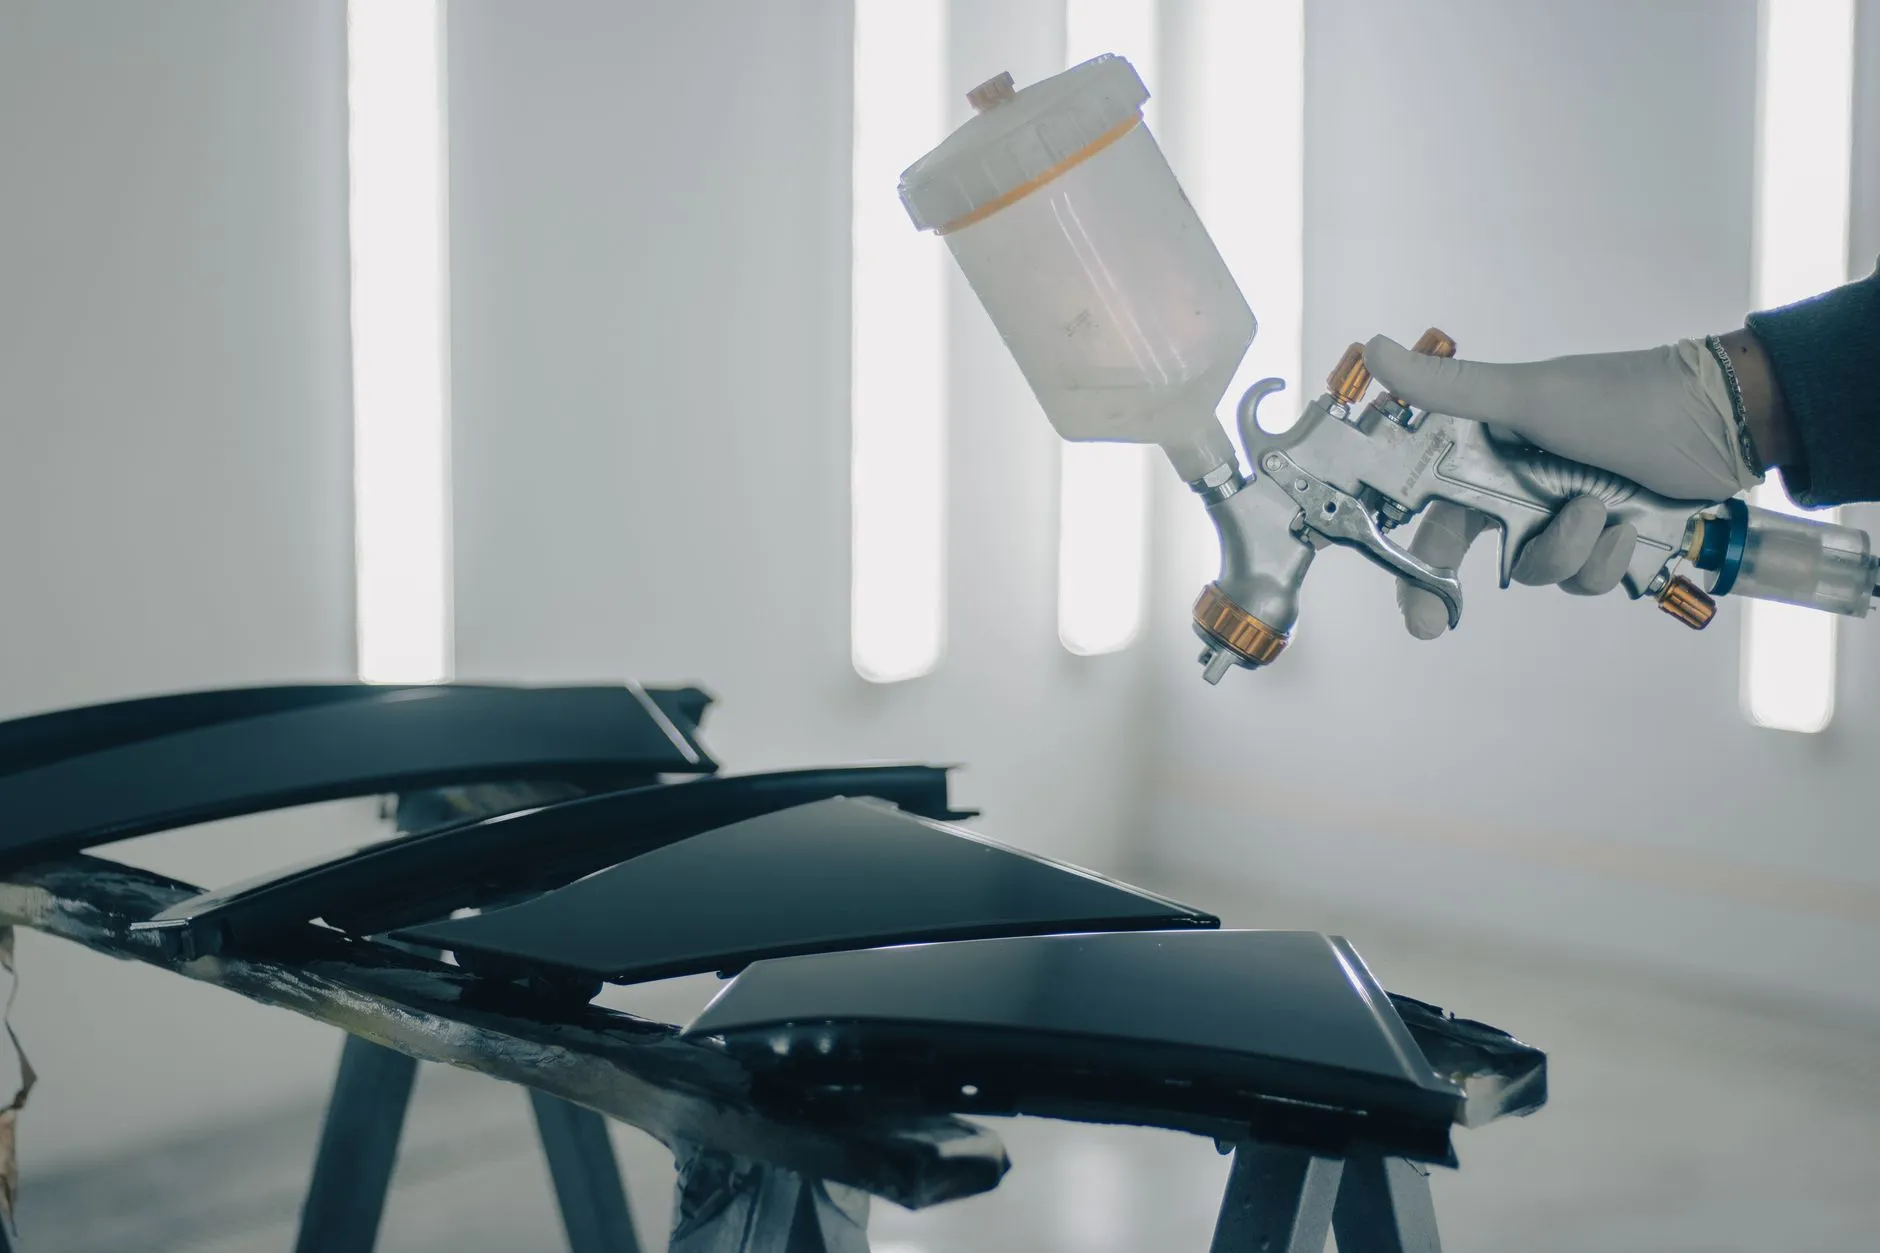
喷涂则是将涂料雾化后附着于基材,经流平、固化形成高分子膜。膜厚一般20–60μm,靠树脂交联网络阻隔腐蚀介质。其优势在于色彩与纹理的自由度高,哑光、金属漆、橡胶漆均可实现,但对基材前处理的洁净度极为敏感。
二、耐腐蚀性能与成本效益的实测对比
从耐蚀性看,电镀的金属屏障层在盐雾环境中的表现普遍优于常规喷涂,尤其是经过抛光打磨+多层镍铬体系的工件。但喷涂中的氟碳涂料或环氧底漆体系在化工环境下可反超电镀。成本维度则呈现另一番图景:
- 模具与治具投入:电镀需专用挂具与导电点设计,喷涂需遮蔽治具,两者前期投入接近;
- 单件成本:电镀按镀种与膜厚计价,镍价波动传导明显;喷涂材料利用率约60%–75%,过喷损耗推高成本;
- 返工率:电镀不良件多数可退镀重镀,喷涂不良件脱漆后基材易受损,返工窗口更窄。
值得注意的是,抛光打磨作为共序环节,其工时成本常被低估。装饰性电镀对基材镜面度要求高,打磨工序可能占到前处理总工时的四成以上。
三、选型时的常见问题
客户常问:塑料件能否直接电镀而不做抛光打磨?答案取决于外观等级。A级面若基材有流痕或熔接痕,化学粗化无法完全掩盖,必须依赖机械抛光修正。另一个高频问题是喷涂件盐雾不达标——多数情况并非涂料本身,而是前处理脱脂不彻底或固化炉温曲线偏移,导致附着力不足、腐蚀从划伤处起泡蔓延。
还有一点容易被忽略:电镀件的耐蚀性存在“边缘效应”,挂具接触点与锐边处镀层偏薄,设计时应避免尖角,必要时增加辅助阳极。
四、工艺组合的务实思路
在重庆顺工巧精密模具有限公司的实际项目中,我们更倾向于按外观等级与服役环境做分层决策:高装饰、中等腐蚀环境优先电镀;多色彩、复杂曲面优先喷涂;而对两者都有需求的结构件,可采用局部电镀加整体喷涂的复合方案,用表面处理的组合拳平衡性能与报价。把抛光打磨的基材质量控制住,无论走哪条路线,良率与耐蚀数据都会稳定得多。