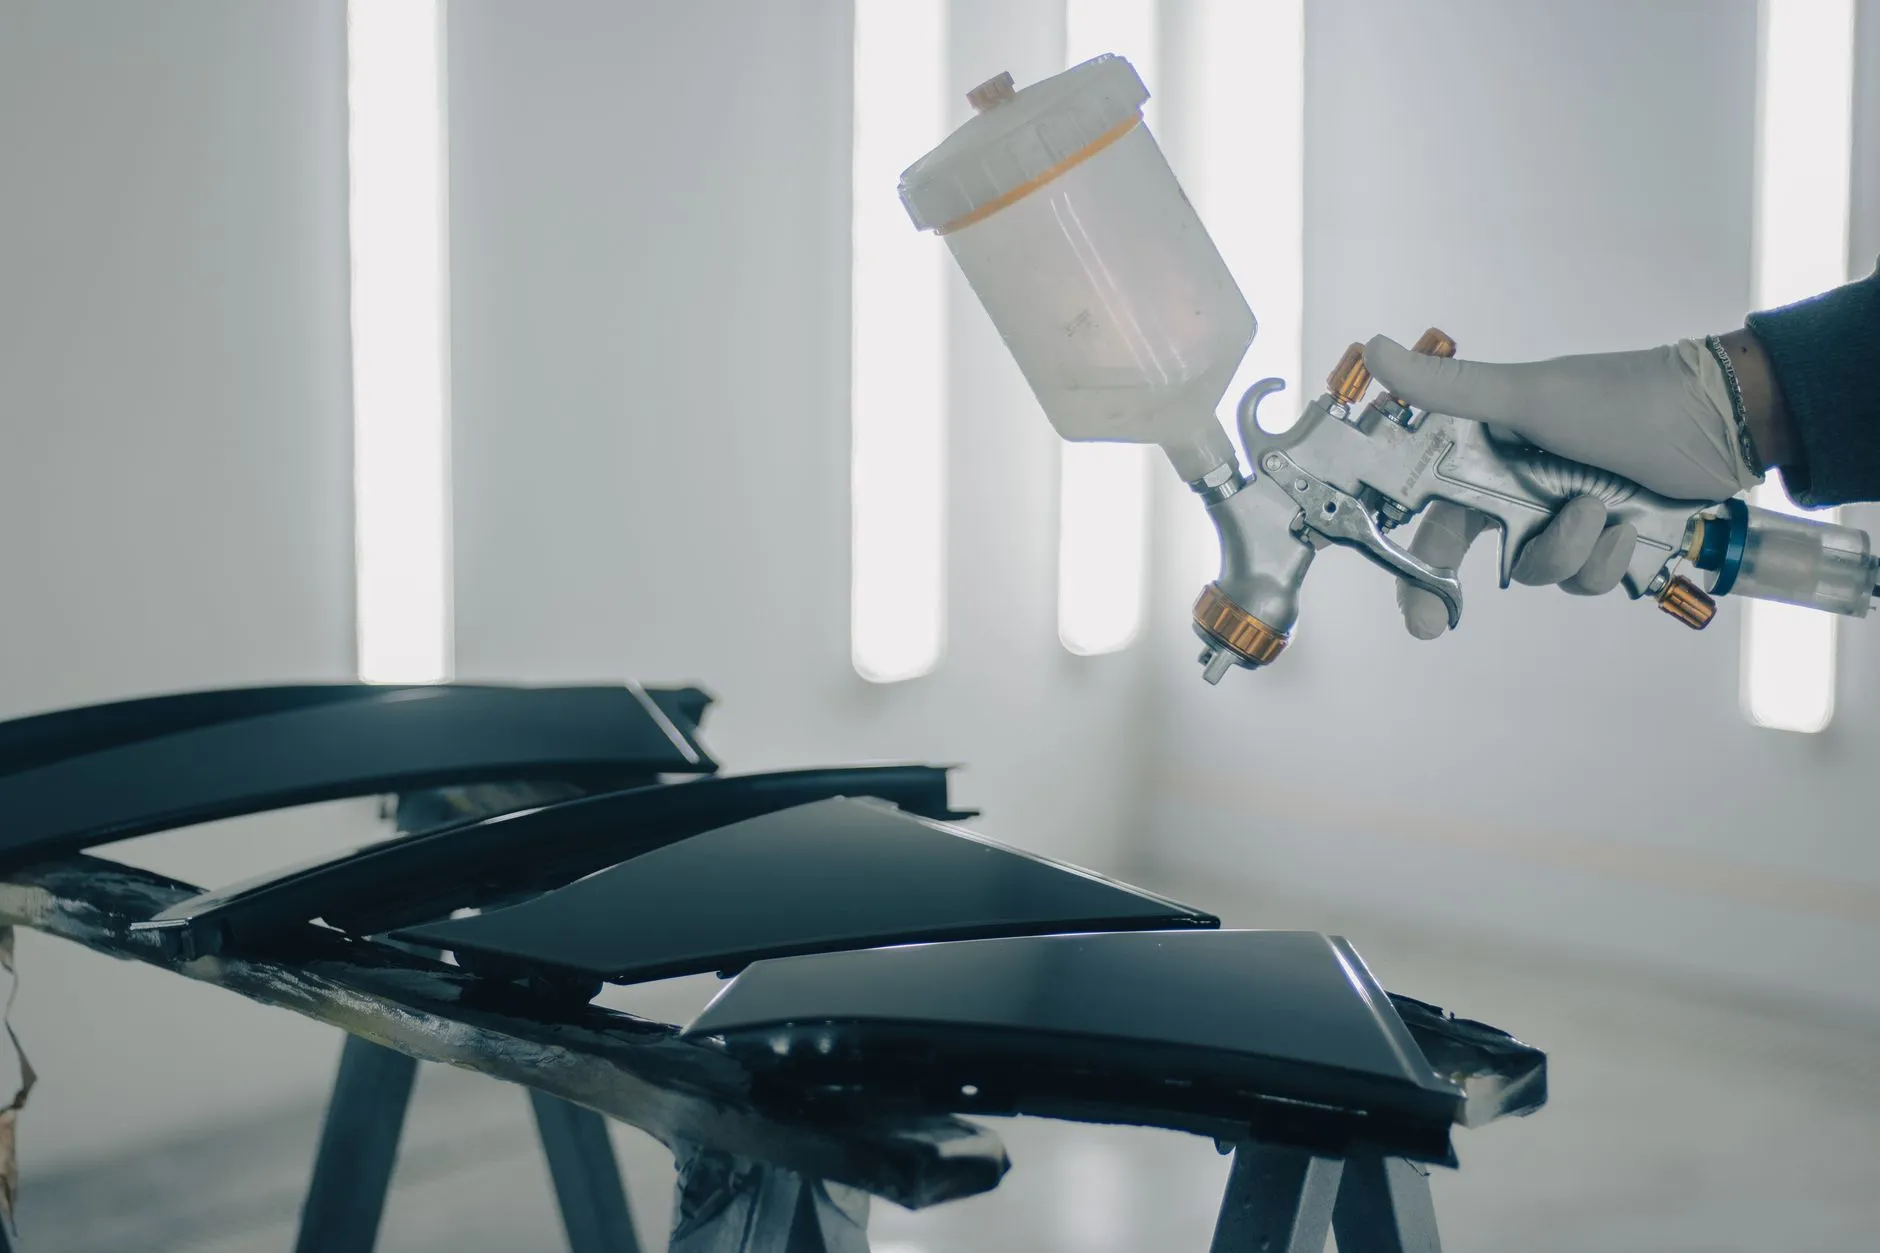
汽摩配件表面处理中抛光打磨工艺对产品外观品质的影响分析
在汽摩配件的外观品质管控中,抛光打磨往往是决定"第一眼印象"的关键工序。不少企业在电镀或喷涂后才发现麻点、条纹、光泽不均等缺陷,追溯根源,问题大多出在前段的抛光打磨环节。作为长期服务汽摩零部件客户的表面处理团队,重庆顺工巧精密模具有限公司在实际项目中反复验证:基材抛光打磨的质量,直接决定了后续电镀、喷涂的良率上限。
抛光打磨不到位,后续工序为何"背锅"
汽摩配件常见的铝合金轮毂、ABS装饰件、锌合金标牌等,在压铸或注塑成型后表面存在分型线、流痕、微气孔。若抛光打磨仅做粗抛而省略精抛,表面粗糙度Ra值可能停留在0.8μm以上,电镀时镀层无法均匀覆盖微观凹谷,形成肉眼可见的雾状花斑;喷涂时涂料在粗糙面润湿性差异明显,易产生橘皮与色差。
更隐蔽的问题是打磨残留。砂纸屑、抛光蜡未彻底清除,进入电镀槽液后污染镀液,或喷涂后与漆膜发生缩孔反应——这类缺陷往往批量出现,损失远超打磨工序本身的成本节约。
工艺参数如何影响最终外观品质
抛光打磨并非"越亮越好",而是要为后续表面处理提供匹配的基面状态。以电镀件为例,精抛后表面粗糙度控制在Ra 0.2~0.4μm,镀层结合力与镜面效果最佳;喷涂件则通常要求Ra 0.4~0.8μm,过光滑反而降低漆膜附着力。实际操作中需按终端工艺倒推打磨方案:
- 粗抛:去除分型线、毛刺,选用80~240目砂带,控制线速度避免烧伤基材;
- 中抛:消除粗抛纹路,400~800目砂纸配合十字交叉走位;
- 精抛:抛光蜡与羊毛轮组合,注意蜡量控制与清洗脱脂;
- 检验:在30°斜射光下目检,辅以粗糙度仪抽检。
值得提醒的是,铝件打磨后氧化速度快,从打磨完成到进入电镀或喷涂线的时间窗口建议控制在4小时以内,否则需做临时防氧化处理。
与电镀、喷涂工艺的协同要点
不同表面处理对基面的敏感度差异显著。电镀对微观缺陷近乎"放大镜"式呈现,一处0.1mm的打磨划痕在镀铬后可能扩散为明显亮条;喷涂的遮盖力相对宽容,但色漆层薄时仍会暴露打磨纹。因此,同一批汽摩配件若同时供应电镀件与喷涂件,建议在抛光打磨工序就分线管理,避免用同一打磨标准"通吃"。
重庆顺工巧精密模具有限公司在承接表面处理项目时,通常会先与客户确认终端工艺路线,再定制打磨参数与检验标准,把外观品质控制前移到基材处理阶段,而非依赖后段修补。这种"前段定品质"的思路,正被越来越多汽摩配件供应商采纳。