电镀与喷涂工艺对比:汽摩配件表面处理如何兼顾外观品质与耐腐蚀性
汽摩配件的外观品质与耐腐蚀性,很大程度上取决于表面处理工艺的选择。在重庆顺工巧精密模具有限公司服务的众多客户中,我们发现一个高频问题:同样的铝合金或锌合金压铸件,为什么有的用半年就起泡脱皮,有的三年仍光亮如新?答案往往藏在抛光打磨、电镀、喷涂这三道工序的匹配逻辑里。
电镀与喷涂:两种防腐路径的本质差异
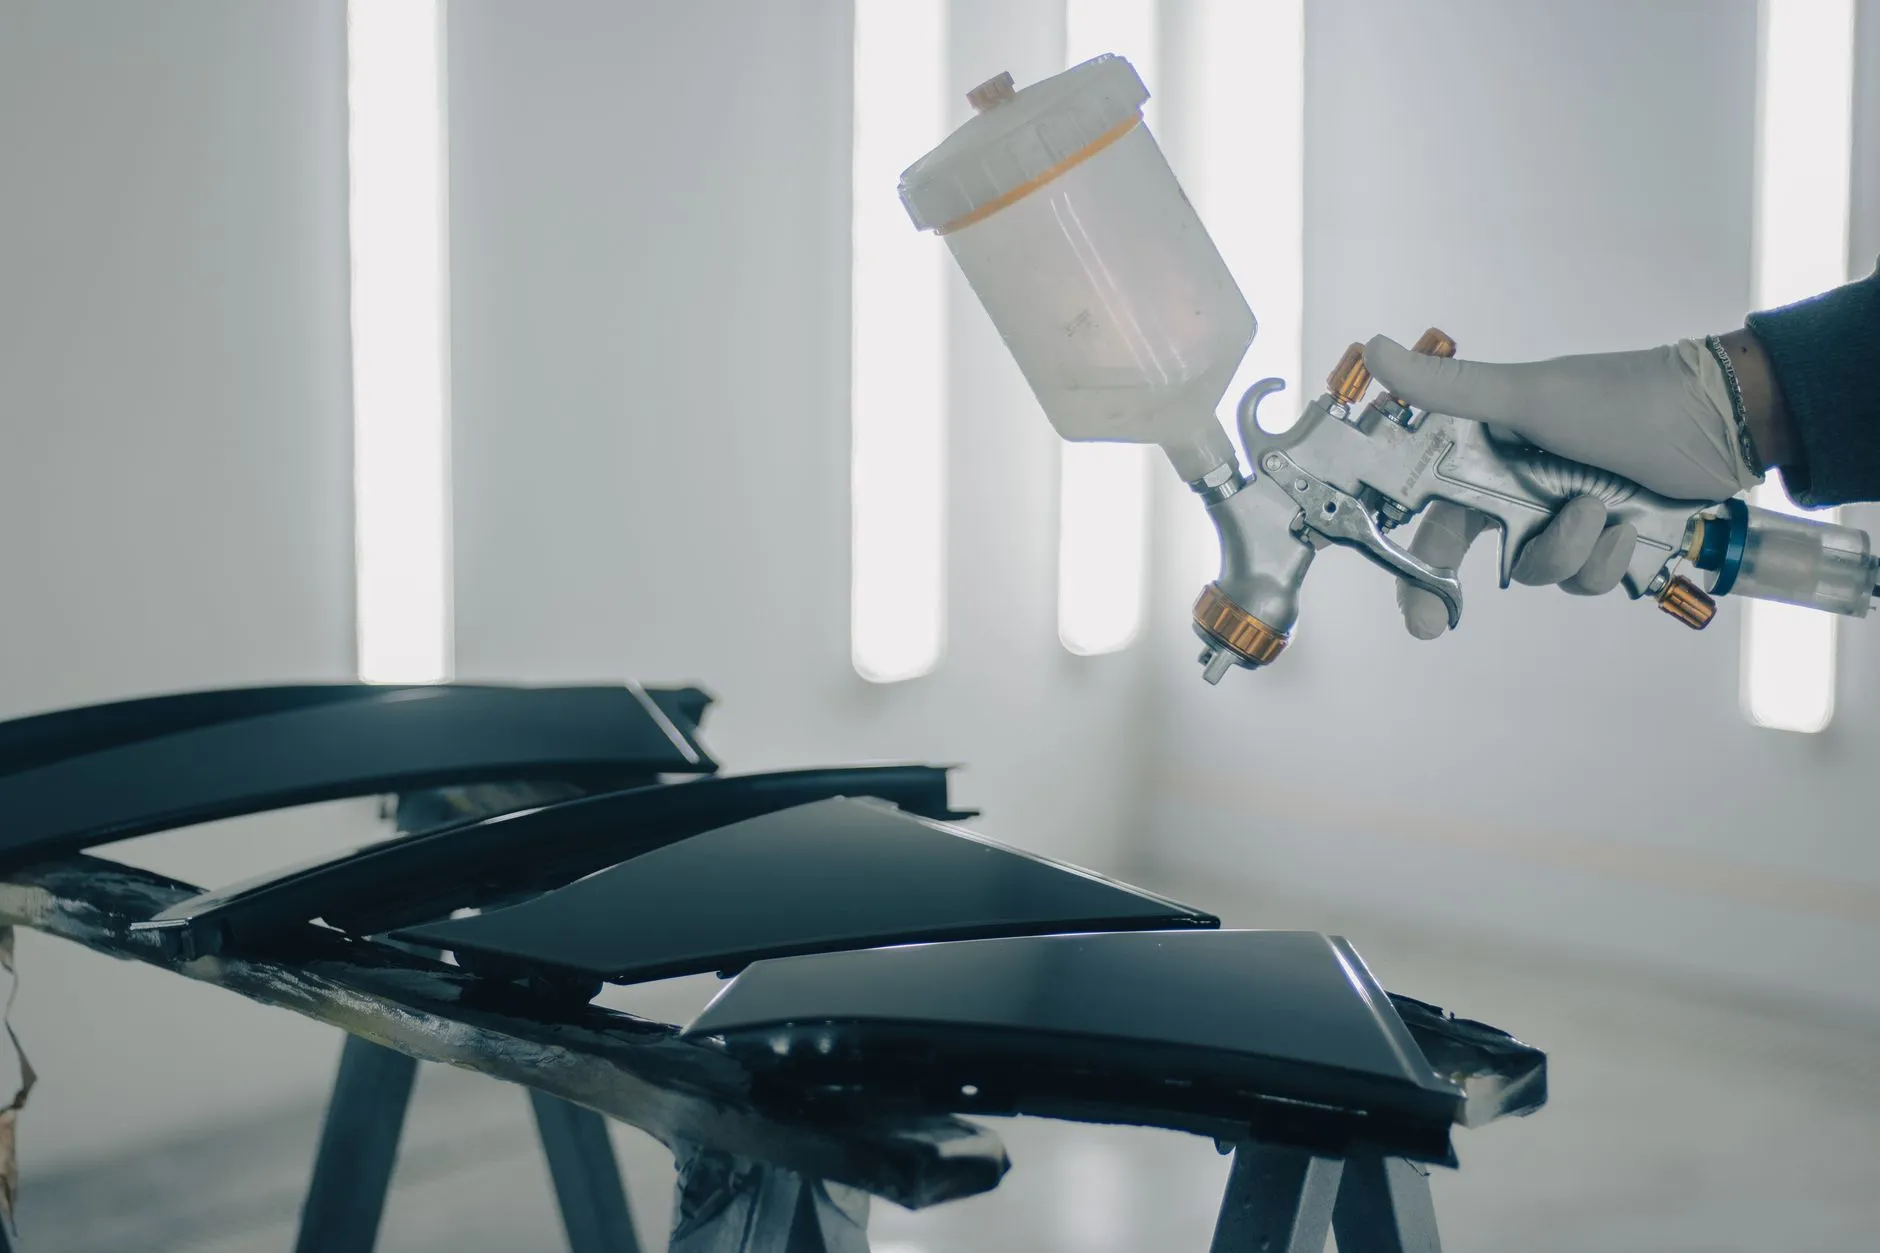
电镀依靠电解原理在基材表面沉积金属层(如镍、铬、锌),形成致密的金属镀层。以汽摩配件常见的ABS塑料电镀为例,需经过除油、粗化、敏化、活化、化学镍、电镀铜/镍/铬等十余道工序,镀层厚度通常在15-30μm,盐雾测试可达48-96小时。而喷涂是将涂料雾化后附着在基材上,经固化形成有机涂层,单层厚度约20-40μm,防腐性能依赖涂料树脂体系——环氧底漆配聚氨酯面漆,盐雾可做到240-500小时。
两者的核心区别在于:电镀是金属键结合,外观金属感强但柔韧性差;喷涂是物理附着+化学交联,色彩丰富且抗石击性能更优。
抛光打磨:被低估的品质分水岭
很多汽摩配件厂把抛光打磨当作简单的去毛刺工段,实际上它直接决定了后续表面处理的良率。压铸件表面的脱模剂残留、冷隔纹、气孔,若未经逐级打磨(从240目到1500目水砂纸)和抛光(布轮+白蜡/绿蜡),电镀时会出现麻点、烧焦,喷涂时则产生缩孔、橘皮。
我们建议在抛光打磨后增加一道超声波清洗+纯水漂洗,将表面张力控制在≤38mN/m,这样电镀结合力可提升约30%,喷涂附着力可达GB/T 9286标准的0级。
如何根据配件工况做选择
- 高装饰性+中等防腐(如摩托车后视镜壳、汽车门把手):优先选电镀铬或电镀珍珠镍,配合精细抛光打磨
- 强耐候+复杂色彩(如保险杠饰条、轮毂盖):选喷涂,底漆+色漆+清漆三层体系,耐UV性能更优
- 重腐蚀环境(如底盘件、沿海地区配件):电镀锌镍合金(盐雾1000h+)或喷涂重防腐环氧涂层
实际生产中,越来越多汽摩配件采用“电镀打底+喷涂罩面”的复合工艺:先电镀一层薄镍提供导电性和基础防腐,再喷涂透明粉末或氟碳清漆,兼顾金属质感与耐刮擦。
从趋势看,环保法规正在重塑表面处理工艺。三价铬电镀逐步替代六价铬,水性涂料和粉末喷涂在汽摩配件中的占比每年以8%-12%的速度增长。重庆顺工巧精密模具有限公司在模具设计与表面处理配套中,也持续跟踪这些变化,帮助客户在品质、成本与合规之间找到平衡点。
无论选电镀还是喷涂,把抛光打磨做扎实,把前处理参数控稳定,才是外观与耐腐蚀性兼得的底层逻辑。