重庆表面处理行业观察:汽摩配件外观品质升级对抛光打磨技术的新要求
走进重庆任何一家汽摩配件生产车间,你会发现一个明显的变化:主机厂对来件外观的验收标准正在逐年收紧。以往允许的细微麻点、轻微橘纹,如今在强光检测台下几乎零容忍。这对抛光打磨、电镀、喷涂等表面处理环节提出了更高要求,也倒逼加工方重新审视工艺参数与品控逻辑。
汽摩配件外观升级背后的技术挑战
以摩托车铝合金轮毂为例,其表面需经过粗磨、中磨、精抛三道工序,再进入电镀或喷涂流程。传统人工抛光依赖师傅手感,力度和角度波动大,容易在曲面过渡区留下细微划痕。这些划痕在电镀后会被放大,形成肉眼可见的“光带”缺陷。喷涂环节同样敏感——底材粗糙度若不一致,漆膜厚度均匀性就难以保证,直接导致色差投诉。
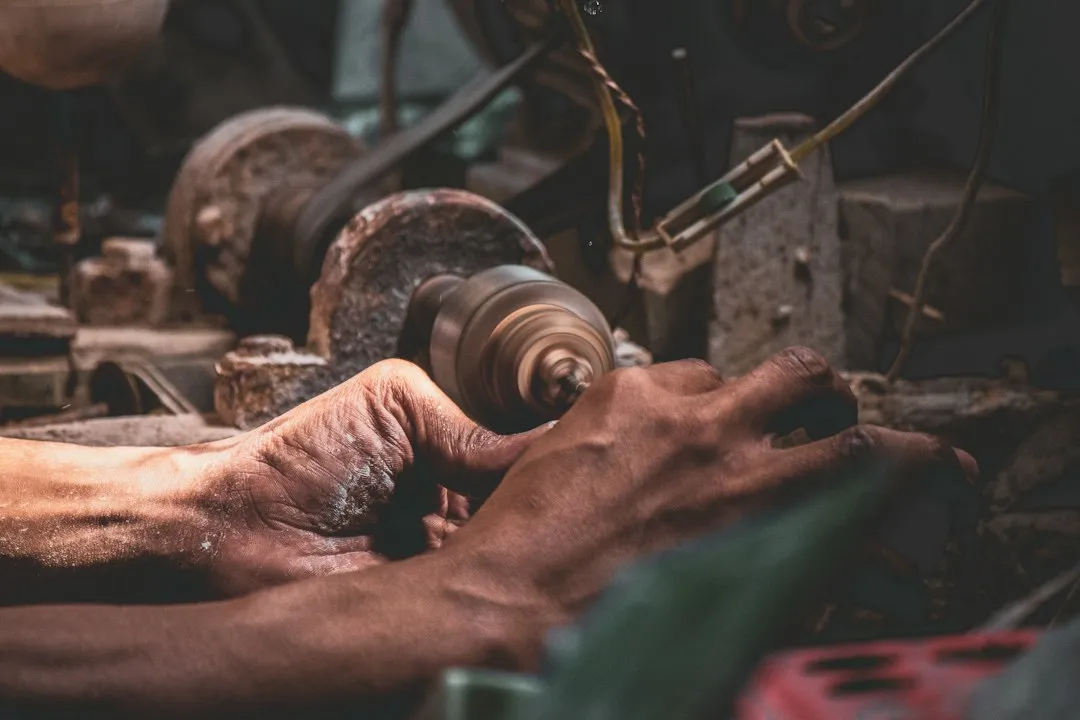
更棘手的是,重庆汽摩产业品类杂、批量差异大。从通机面板到汽车装饰条,材质涵盖ABS、铝合金、锌合金,形状从平板到深腔曲面都有。一套固定的抛光打磨参数显然无法通吃,必须针对不同基材和几何特征做定制化调整。
从粗磨到精抛:核心技术要点拆解
要满足主机厂的外观等级,表面处理前道工序需要建立可量化的控制体系。以下几个环节值得重点关注:
- 磨料粒度梯度设计:粗磨用#180—#320砂带去除毛刺和氧化皮,中磨过渡到#400—#600,精抛则需#800以上配合抛光蜡。跳号使用会留下深划痕,后续电镀无法遮盖。
- 抛光轮线速度与压力匹配:铝合金件建议线速度控制在15—25m/s,压力过大会导致表面过热产生“烧灼”暗斑;锌合金件则需降低线速度至10—18m/s,避免材质软化粘轮。
- 电镀前处理活化:抛光后工件表面残留的蜡质和油脂必须通过超声波除油+电解活化彻底清除,否则电镀层结合力下降,容易出现起泡或脱皮。
- 喷涂前粗糙度均一化:对于要求哑光或金属漆效果的配件,喷砂或机械打磨后需保证Ra值在0.8—1.6μm区间,太光滑附着力差,太粗糙则漆面显粗。
这些参数并非孤立存在。比如精抛后若直接喷涂,省去电镀环节,则需额外增加一道钝化处理来提升耐蚀性。工艺路线的选择取决于终端用途和成本容忍度。
实践中的问题排查与工艺优化
在实际产线上,最常见的投诉集中在“电镀后麻点”和“喷涂后色差”两类。麻点多半源于抛光环节的磨屑嵌入或清洗不彻底——建议在精抛后增加一道高压水洗,并定期更换抛光液过滤芯。色差则往往与底材粗糙度波动有关,可通过在喷涂前增加一道自动打磨+除尘线来解决,用机械臂保证一致性。
另一个容易被忽视的细节是环境温湿度。重庆夏季湿度常超80%,电镀槽液蒸发与喷涂溶剂挥发速率都会改变,需相应调整添加剂补加频率和喷房送排风参数。有经验的工厂会建立温湿度-工艺参数对照表,每班次校准一次。
外观品质升级带来的应用前景
随着新能源汽车对轻量化和外观个性化的双重追求,铝合金装饰件、发光格栅、隐藏式门把手等新品类不断涌现。这些零件对抛光打磨的精度要求从“装饰级”迈向“光学级”,对电镀和喷涂的膜厚均匀性也提出微米级管控需求。重庆顺工巧精密模具有限公司在服务本地汽摩客户的过程中,逐步将手工抛光经验转化为可复制的参数库,并引入自动化打磨单元来稳定批量品质。对于表面处理服务商而言,谁能率先打通“磨料—设备—药水—检测”的数据闭环,谁就能在下一轮外观竞赛中拿到更多订单。
