汽车摩托车配件表面处理工艺:抛光打磨与电镀喷涂如何提升耐腐蚀性能
在汽车摩托车配件制造领域,腐蚀问题直接影响零部件的使用寿命和安全性能。重庆顺工巧精密模具有限公司在长期服务汽摩配件客户的过程中发现,合理的表面处理方案能让普通碳钢件在盐雾测试中的耐蚀时间从24小时提升至480小时以上。这其中的关键,在于抛光打磨、电镀与喷涂三道工艺的协同配合。
一、抛光打磨:耐蚀涂层的"地基工程"
很多同行容易忽视前处理环节,但实际生产中,80%以上的镀层脱落、喷涂起泡问题都源于打磨不到位。抛光打磨的核心作用有三个:去除表面氧化皮和微观毛刺、降低表面粗糙度至Ra0.4以下、增加涂层与基材的机械咬合力。以摩托车铝合金轮毂为例,经过粗磨-中磨-精抛三道工序后,表面孔隙率可降低约60%,后续电镀层的致密性显著提高。
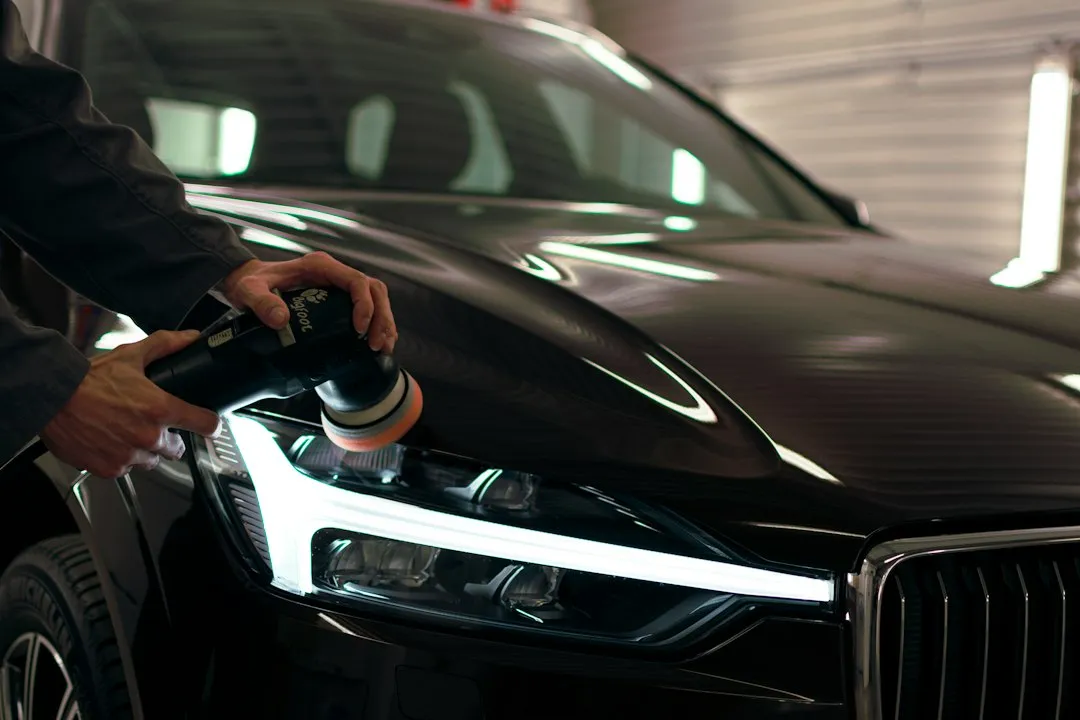
需要留意的是,不同材质要匹配不同的磨料方案:
- 碳钢件:建议使用棕刚玉砂轮粗磨,再以百叶轮精抛,避免铁屑嵌入表面
- 铝合金件:宜采用氧化铝砂带配合抛光蜡,防止过热产生粘铝
- 不锈钢件:需用白刚玉或碳化硅磨料,避免铁离子污染导致锈点
二、电镀与喷涂:两道防线如何分工
电镀层属于金属性防护,常见工艺包括镀锌、镀镍、镀铬。以镀锌为例,锌层作为阳极性镀层,在腐蚀介质中优先溶解,从而保护钢铁基体。配合三价铬钝化,中性盐雾测试可达120-200小时。若采用锌镍合金电镀,耐蚀性还能再提升3-5倍,适合刹车卡钳、悬挂支架等高安全等级零件。
喷涂则是有机涂层防护路线。环氧底漆提供屏蔽作用,聚氨酯面漆负责耐候和外观。喷涂的独特优势在于可覆盖复杂几何形状,且能通过添加片状锌粉或玻璃鳞片延长腐蚀介质渗透路径。实际应用中,电镀+喷涂的复合工艺越来越常见——先电镀打底,再喷涂封闭,盐雾寿命可突破1000小时。
工艺选择中的三个关键控制点
- 前处理时效:抛光打磨后至入槽电镀的间隔不宜超过4小时,否则需重新活化
- 镀层厚度均匀性:深孔、盲孔部位需辅助阳极或调整挂具角度,避免厚度不足
- 固化参数:喷涂后固化温度与时间必须严格按涂料技术数据表执行,欠固化会大幅降低耐蚀性
常见问题中,氢脆值得特别关注。高强度螺栓、弹簧件在酸洗和电镀过程中会渗氢,必须在电镀后4小时内进行200-230℃×4h的除氢处理,否则可能发生延迟断裂。另外,喷涂件若出现针孔或缩孔,往往是压缩空气含油含水所致,需检查油水分离器状态。
从行业趋势看,环保型三价铬钝化正在全面替代六价铬,锌铝片涂层技术也在部分汽摩配件上替代传统电镀。重庆顺工巧精密模具有限公司建议,配件企业应根据零件服役环境——是车内装饰件、底盘件还是发动机周边件——来匹配表面处理方案,而非一味追求高规格。合适的工艺组合,才是耐蚀性与成本之间的最优解。