电镀与喷涂工艺对比:汽摩配件外观加工如何选择合适的表面处理方案
汽摩配件的外观质量直接影响整车或整机的感知品质,而在实际生产中,不少采购和工程人员常常面临同一个困惑:同样的ABS或金属基材,为什么有的批次光泽度均匀、耐候性出色,有的却出现起泡、掉漆、色差?问题的根源往往不在注塑或冲压环节,而在于表面处理方案的选择是否匹配基材特性与使用场景。
电镀与喷涂:两种路径的技术分野
电镀依赖电化学反应,在工件表面沉积金属或合金镀层。以汽摩配件常见的ABS塑料电镀为例,前处理需要经过除油、粗化、敏化、活化、化学镀镍等多道工序,形成导电底层后才能进入电镀槽。镀层厚度通常控制在15-25μm,结合力通过冷热循环测试验证。而喷涂则是将涂料雾化后附着在基材表面,经固化形成保护装饰层,膜厚一般在20-60μm之间,对前处理的依赖集中在清洁度和附着力促进上。
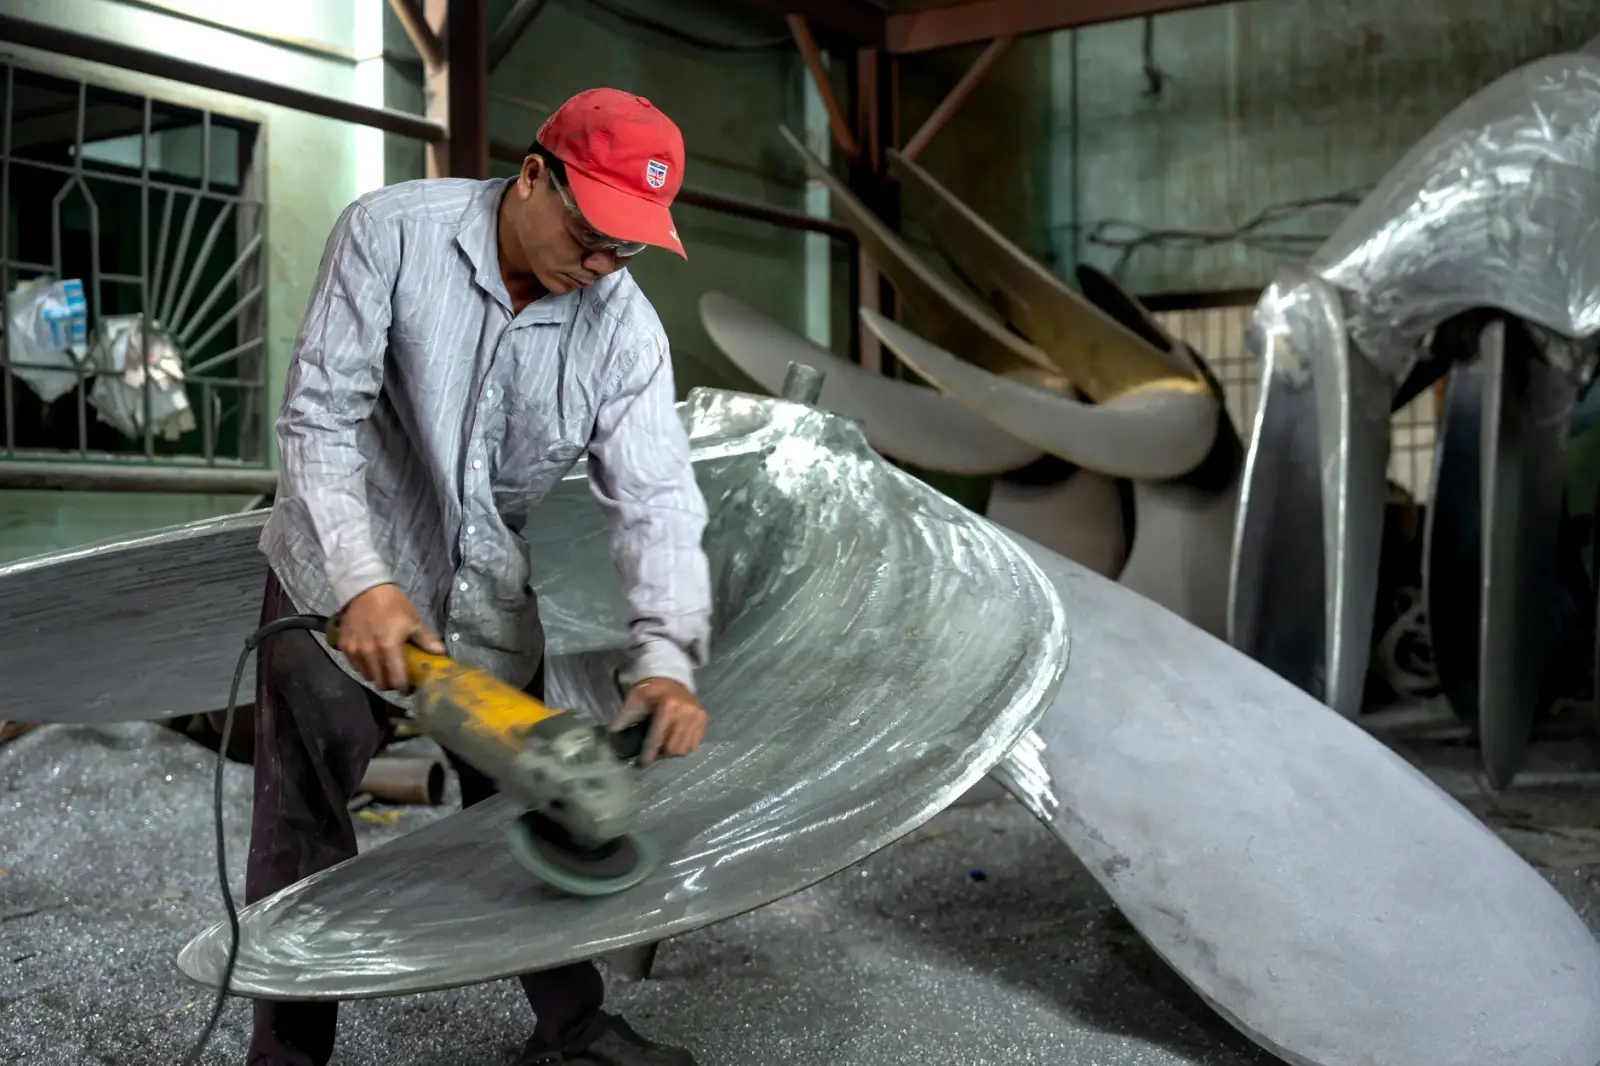
两者在抛光打磨环节的介入程度差异明显。电镀件若基材表面有划痕或模具痕,镀层会放大缺陷,因此注塑或机加工后往往需要精细抛光至Ra0.2以下;喷涂对基材粗糙度的容忍度稍高,但底漆前的打磨仍不可省略,否则缩孔、橘皮等问题难以避免。
如何根据配件类型匹配工艺
从应用场景倒推,可以建立一套相对清晰的判断逻辑:
- 高装饰性外露件(如后视镜外壳、格栅、轮毂盖):电镀的金属质感和镜面效果目前仍是喷涂难以完全复刻的,尤其是六价铬替代工艺成熟后,三价铬电镀的环保性和外观已能满足多数主机厂标准。
- 耐候与抗石击要求高的件(如保险杠、扰流板):喷涂体系(底漆+色漆+清漆)在柔韧性和抗冲击方面更具优势,电镀层较薄,受冲击后易出现裂纹剥落。
- 复杂几何形状件:电镀的深孔、盲孔区域电流分布不均,镀层厚度差异大;喷涂通过调整喷枪角度和静电参数,覆盖均匀性更可控。
- 成本敏感的内饰件:喷涂的单件成本通常低于电镀,且产线切换灵活,适合多品种小批量。
值得注意的是,部分高端车型开始采用电镀+喷涂的复合工艺——先电镀形成金属底色,再喷涂透明保护层,兼顾质感与耐候性。这种方案对前道抛光打磨的均匀性要求极高,任何局部过抛都会在电镀后形成色差。
选型时容易忽略的三个细节
基材与工艺的匹配度常被低估。ABS电镀成熟,但PP、PA等材料因表面能低,直接电镀结合力差,需先做特殊底涂或改为喷涂。喷涂时,不同塑料的溶剂敏感性不同,选错稀释剂可能导致基材开裂。
环保合规正在重塑成本结构。传统六价铬电镀面临严格管控,三价铬和代铬工艺的药剂成本上升;喷涂方面,水性涂料和UV固化技术的普及降低了VOC排放,但设备改造投入需要摊薄到批量中评估。
检测标准要前置约定。电镀件重点关注镀层厚度、结合力、盐雾时长;喷涂件则看附着力(划格法)、光泽度、色差ΔE和耐候QUV小时数。这些指标直接决定表面处理产线的良率上限。
重庆顺工巧精密模具有限公司在汽摩配件模具与表面处理配套方面积累了大量实操数据,从模具抛光等级到电镀挂具设计,再到喷涂夹具的屏蔽方案,每一个环节的细节都会影响最终外观的一致性。选型没有绝对优劣,把基材、工况、批量和检测标准对齐,才能找到真正合适的方案。