汽摩配件表面处理工艺解析:抛光打磨与电镀喷涂的协同应用
日期:2026-09-23
标签:抛光打磨,电镀,喷涂,表面处理
汽摩配件的外观质量与耐蚀性能,很大程度上取决于表面处理工艺的合理搭配。在实际生产中,抛光打磨、电镀与喷涂往往不是孤立使用,而是形成一套协同流程。重庆顺工巧精密模具有限公司在长期配套服务中发现,理解这三者之间的衔接逻辑,比单独优化某一环节更能提升良品率。
一、前处理:抛光打磨决定后续附着力
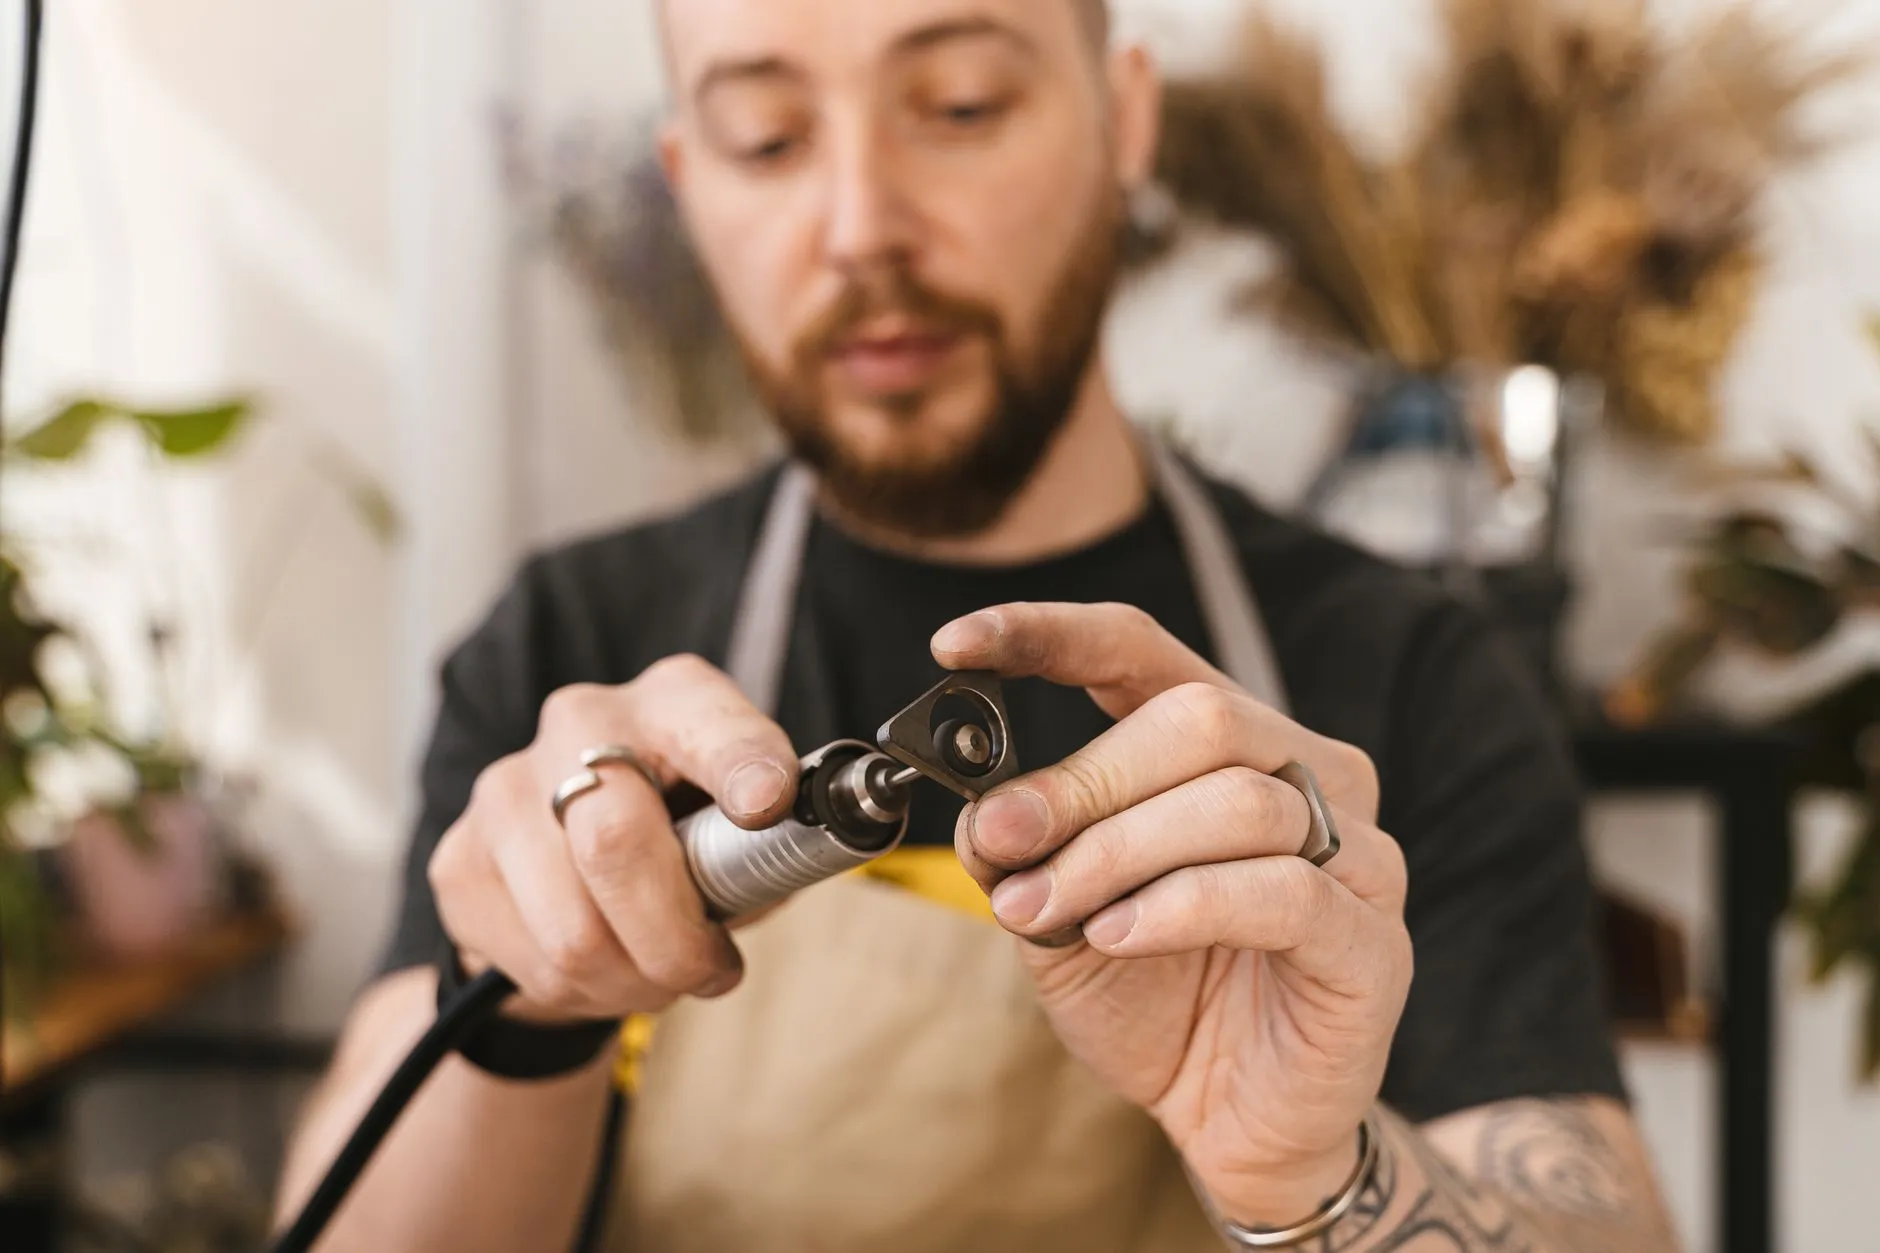
抛光打磨是表面处理的起点。对于铝合金轮毂、锌合金把手或ABS电镀件,基材表面的粗糙度直接影响镀层结合力。常规做法是先用400#—800#砂纸逐级打磨去除毛刺与氧化皮,再以羊毛轮配抛光膏进行镜面处理,使Ra值控制在0.2—0.4μm区间。
需要注意,抛光后残留的蜡质与油脂必须通过超声波脱脂清除,否则电镀时容易出现麻点或起泡。这一环节的耗时约占整个表面处理流程的30%—40%,却是最容易被压缩成本的步骤。
二、电镀与喷涂的功能分工
电镀主要解决导电性、耐磨性与装饰性需求。汽摩配件中常见的工艺包括:
- 镀硬铬:用于减震器活塞杆,硬度可达HV800以上,耐磨且摩擦系数低;
- 镀锌镍合金:盐雾测试可突破1000小时,适合底盘紧固件;
- 装饰性镀铬:在铜镍铬体系中,铜层提供平整度,镍层提供耐蚀与光泽,铬层仅0.1—0.3μm,负责抗变色。
而喷涂更侧重色彩多样性与成本控制。对外观件如后视镜外壳、格栅,常采用“电镀打底+喷涂罩光”或“喷涂色漆+电镀局部点缀”的混合方案。电镀层提供金属质感,喷涂聚氨酯清漆则赋予耐候与抗石击性能。
协同应用中的三个关键控制点
- 层间附着力:电镀后若需喷涂,镀层表面必须经过活化处理,且喷涂后需在80—120℃下固化30分钟以上,避免清漆剥落。
- 遮蔽保护:局部电镀、局部喷涂的零件,需使用耐高温胶带或治具遮蔽,防止镀液污染喷涂面或漆雾附着到导电区域。
- 膜厚匹配:电镀层过厚会削弱喷涂后的抗冲击性,一般装饰性镀层总厚控制在15—25μm,喷涂膜厚在20—35μm较为均衡。
常见问题中,电镀后喷涂起泡多因镀层孔隙残留酸液,建议在电镀后增加中和与热水洗工序;而抛光过度导致基材露底,则需在电镀前补喷导电底漆。重庆顺工巧精密模具有限公司在模具设计与表面处理配套中,常建议客户将抛光打磨、电镀与喷涂纳入同一工艺评审,减少返工。
表面处理的协同应用没有万能公式,核心在于根据配件服役环境倒推膜层体系。盐雾、湿热、紫外老化等测试数据,比单一追求镜面亮度更有参考价值。