浅析汽摩配件表面处理中抛光打磨工艺的关键技术要点
在汽摩配件制造链条中,表面处理是决定产品外观质感、耐蚀性能与装配精度的最后一公里。尤其对于铝合金轮毂、锌合金把手、制动卡钳活塞等零部件,抛光打磨的粗糙度等级直接影响后续电镀层的结合力与喷涂面的镜面效果。重庆顺工巧精密模具有限公司在长期配套服务中发现,许多表面缺陷的根源并不在镀液或涂料本身,而在于前道打磨工序的失控。
前处理不达标带来的连锁反应
汽摩配件基材在压铸或机加后,表面常残留脱模剂、氧化皮与微观毛刺。若抛光打磨未彻底去除这些缺陷,后续电镀时会出现起泡、麻点甚至镀层剥落。以铝合金轮毂为例,粗糙度Ra值需控制在0.4μm以下才能保证酸铜打底均匀;若Ra超过0.8μm,镀层孔隙率将成倍增加,盐雾试验往往撑不过48小时。同样,喷涂前若打磨纹路方向紊乱,漆膜流平性变差,橘皮与色差风险显著上升。
抛光打磨工艺的关键控制点
针对不同材质与结构,工艺参数需差异化设定:
- 磨料选型:铝合金宜用碳化硅砂纸逐级过渡(400#→800#→1500#),避免单级跳跃留下深划痕;锌合金则需控制转速,防止过热导致基体软化。
- 抛光轮与抛光膏匹配:粗抛用硬质布轮配氧化铝膏,精抛用软质绒轮配白蜡,最后以镜面抛光液收尾,确保Ra稳定在0.2-0.4μm区间。
- 压力与线速度:手工打磨时压力波动大,建议采用恒压气动工具,线速度控制在15-25m/s,避免局部过抛产生塌角。
重庆顺工巧在配套模具与治具设计时,会预留0.05-0.1mm的打磨余量,既保证尺寸公差,又为表面处理留出稳定窗口。
与电镀、喷涂工序的协同要点
抛光打磨并非孤立工序。打磨后需在4小时内进入电镀线,否则表面会二次氧化;若需周转,应浸泡在弱碱性防锈水中。对于喷涂件,打磨后建议做一次超声波脱脂,水温55-60℃,时间3-5分钟,可去除抛光膏残留,避免漆膜缩孔。实际案例中,某摩托车铝把手在打磨后直接喷涂,附着力仅1级;增加脱脂与等离子活化后,附着力提升至0级,百格测试无脱落。
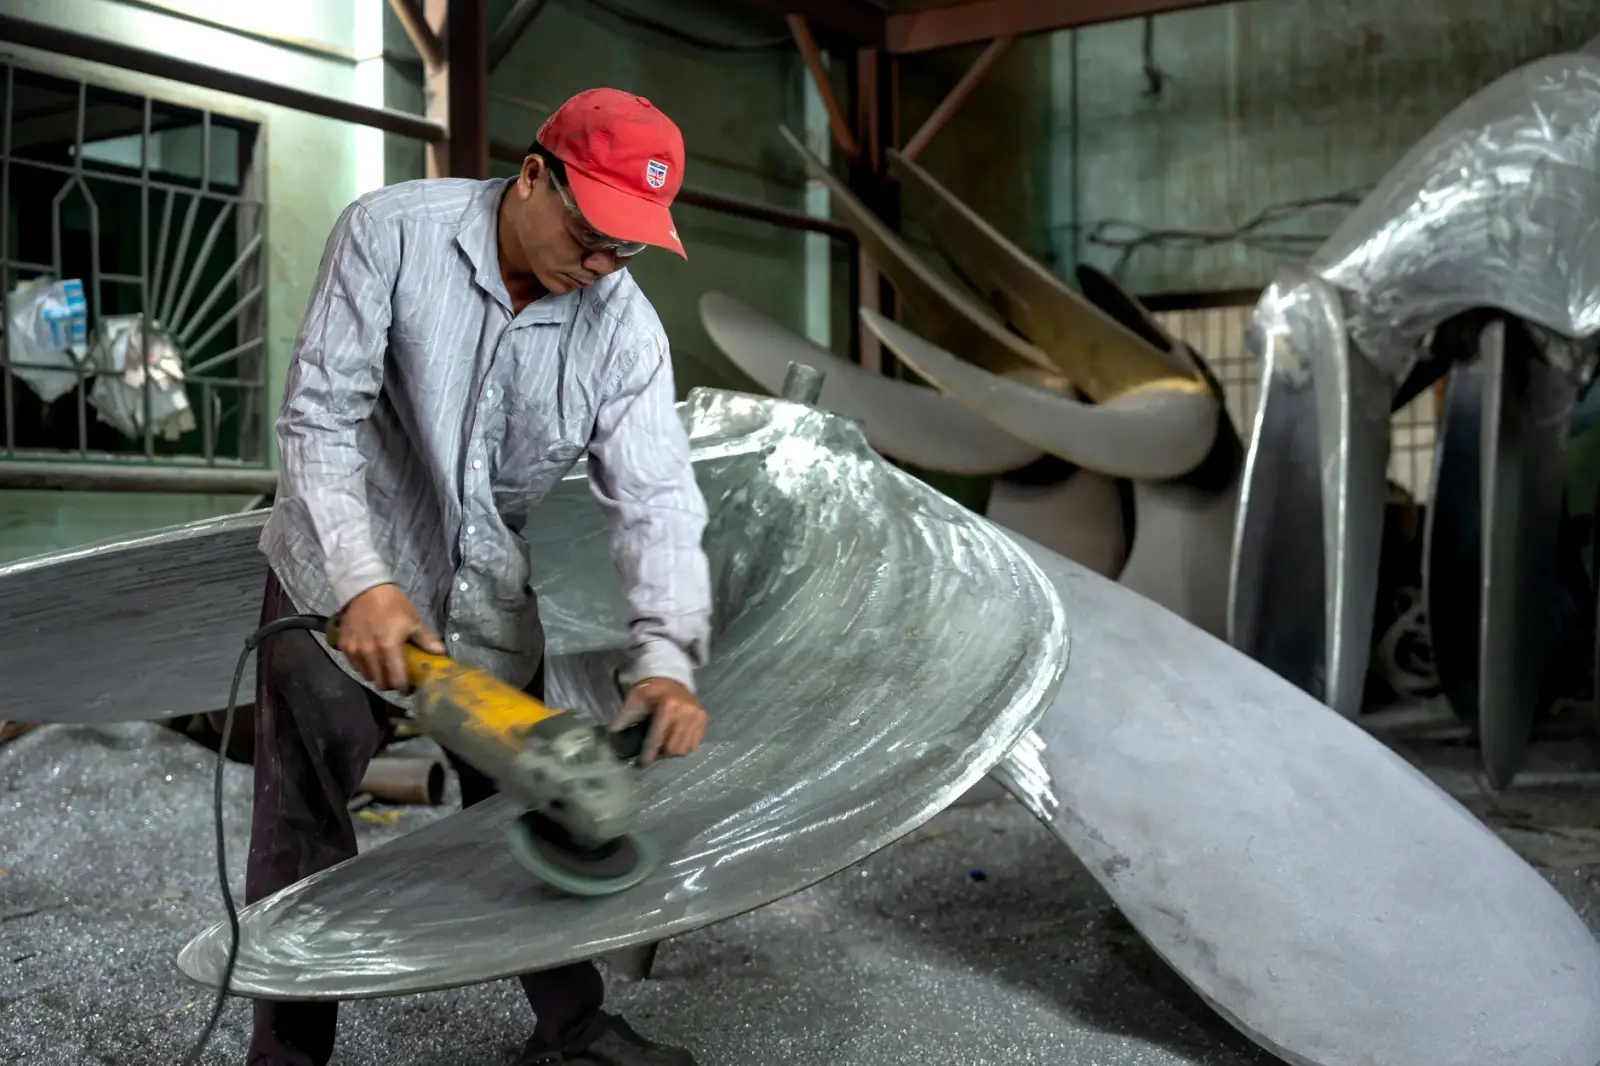
值得关注的是,干式打磨产生的粉尘若未有效收集,会污染电镀槽液与喷涂房。建议打磨工位独立隔离,配置湿式除尘或防爆集尘系统,这既是环保要求,也是品质稳定的基础。
从趋势看,自动化打磨单元与在线粗糙度检测正逐步替代人工经验判断。重庆顺工巧精密模具有限公司也在探索将打磨参数与模具纹理数据打通,让表面处理从“凭手感”走向“靠数据”。对汽摩配件企业而言,把抛光打磨当作独立工艺来管控,而不是电镀或喷涂的附属步骤,才是提升良率的务实路径。