重庆顺工巧精密模具表面处理技术解析:从抛光打磨到电镀喷涂全流程
从模具交付到品质落地:表面处理为何是关键一环
精密模具的寿命与良率,往往不取决于钢材本身,而取决于最后那几道表面工序。重庆顺工巧精密模具有限公司深耕模具制造多年,深知抛光打磨、电镀与喷涂绝非“收尾装饰”,而是直接决定脱模阻力、耐腐蚀性和外观一致性的核心技术环节。今天,我们就从车间实际工艺出发,拆解这套完整的表面处理流程。
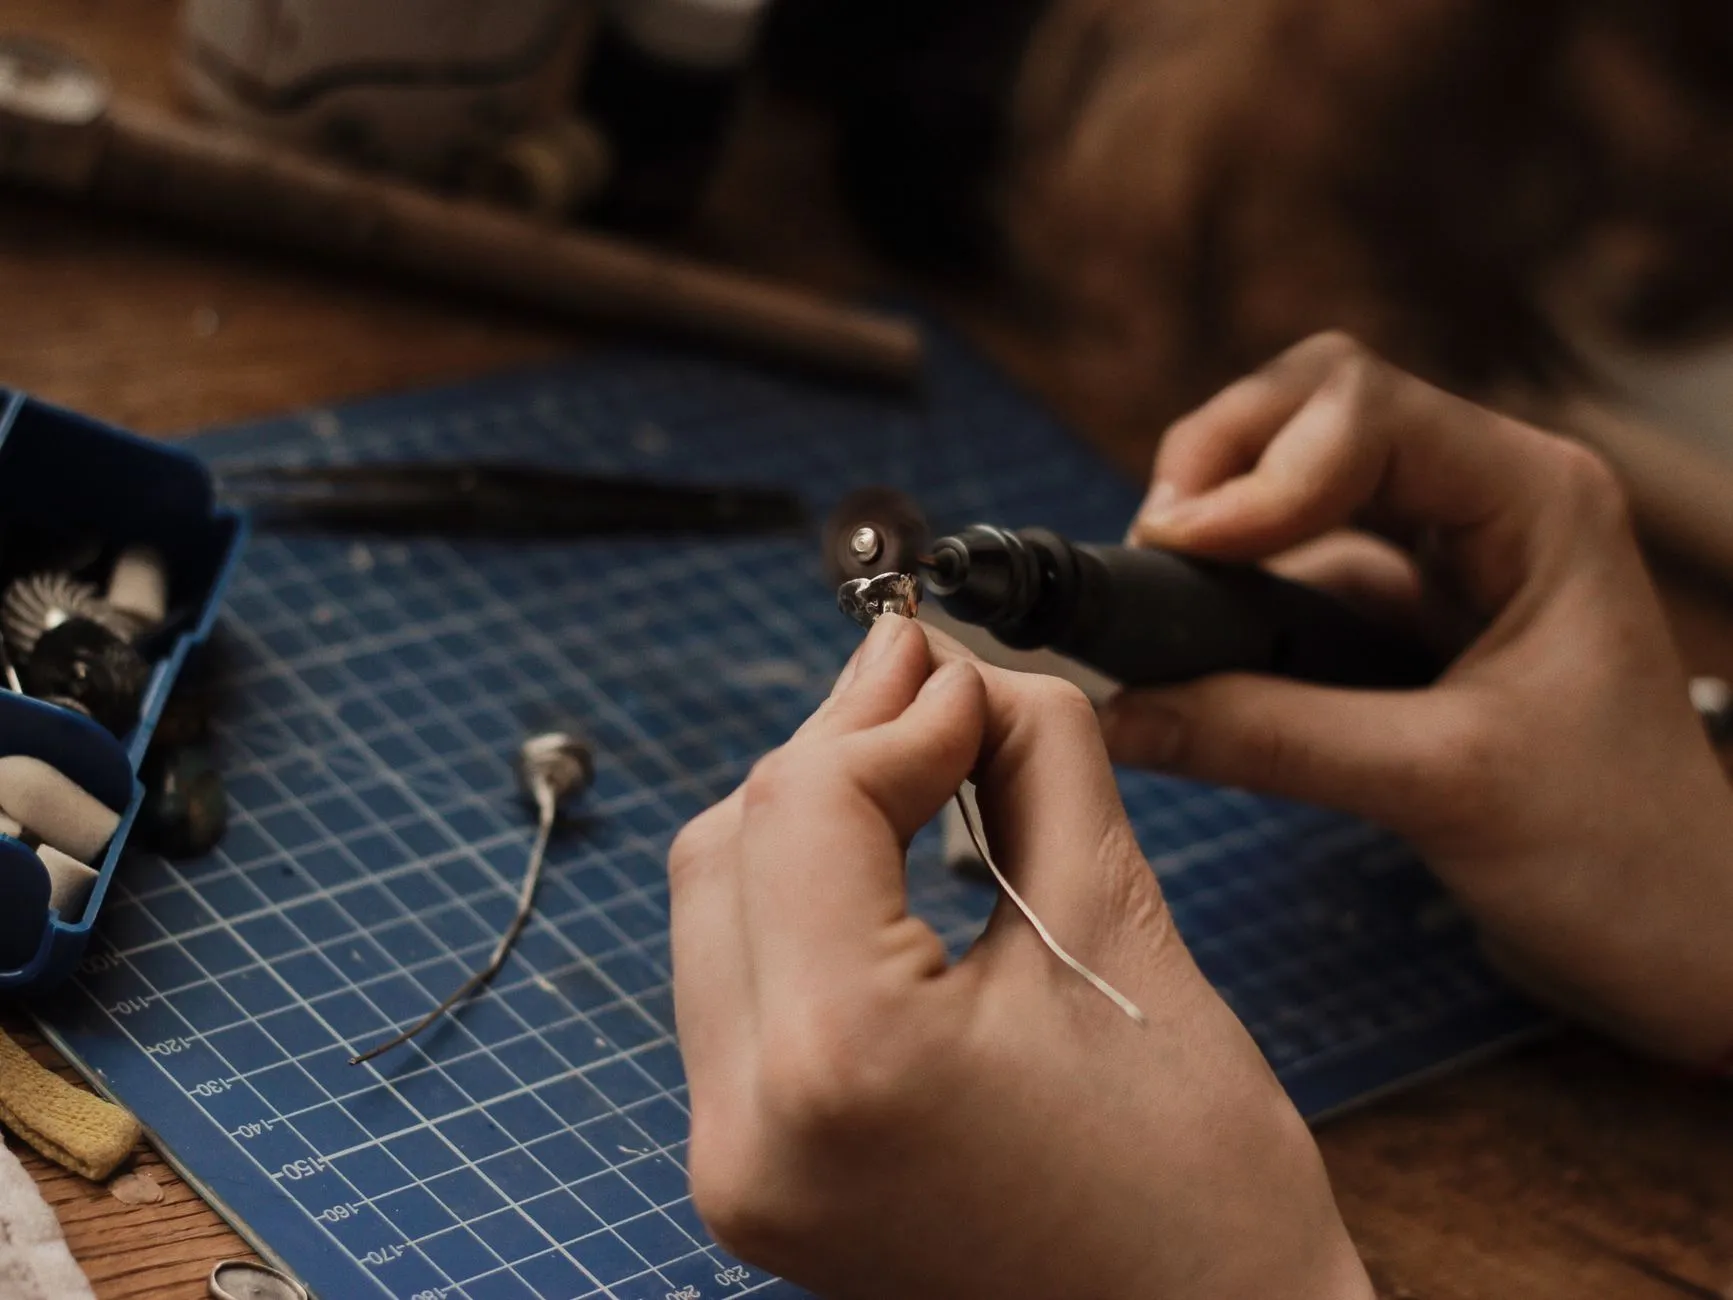
第一步:抛光打磨——消除微观应力集中点
模具型腔表面若残留刀纹或放电白层,在高压注塑下会迅速扩展为疲劳裂纹。我们的抛光工序分三步走:先用油石粗抛去除加工痕迹(Ra 0.8→0.4μm),再用钻石膏精抛至镜面(Ra ≤0.05μm),最后对镶件配合面做表面处理前的去脂清洗。这里有个容易被忽视的细节:抛光打磨的方向必须与脱模方向一致,否则即便光洁度达标,实际生产时仍可能出现粘模。
电镀与喷涂:功能性与环境耐受的双重保障
针对高腐蚀性塑料(如PVC、阻燃ABS),我们推荐硬铬电镀,镀层厚度控制在20-30μm,维氏硬度可达900HV以上,能显著提升型腔耐磨性。而对于外观件模具,则采用喷涂特氟龙涂层,摩擦系数可降至0.08以下。这两类工艺的共通点是前处理必须彻底——若抛光后的基面残留油膜,再好的镀液或涂料也会在服役两周内起皮。
值得强调的是,电镀槽液的温度控制误差需在±2℃以内,否则镀层厚度均匀性会偏离设计值。我们车间配备在线pH监测仪,每2小时记录一次数据,确保表面处理质量的批次稳定性。
案例实证:汽车连接器模具的良率提升
去年为某客户制作的一套48腔连接器模具,起初因型芯表面抛光打磨不均,导致产品拉伤率高达7%。我们重新制定抛光路径,并在电镀前增加一道超声波清洗工序,最终将拉伤率降至0.3%以下,模具寿命从80万模次提升至150万模次。这个案例说明,表面处理不是孤立工序,而是需要与模具结构、注塑工艺联动优化的系统工程。
工艺选择建议
并非所有模具都适合镀硬铬。高光透明件(如PC灯罩)更适合镜面抛光+纳米喷涂,以避免镀层微孔造成的光雾;而高磨损场合(如含玻纤PBT)则必须用电镀。我们建议客户在模具设计阶段就介入讨论,否则后期为表面处理预留的余量不足,返工成本会成倍增加。
说到底,表面处理考验的是对“微观界面”的把控能力。重庆顺工巧精密模具有限公司拥有12道抛光检测工序和3条电镀喷涂产线,能够根据产品工况提供差异化工艺方案。如果您正在为模具粘模、腐蚀或外观缺陷发愁,欢迎携带图纸来厂试做,我们用数据说话。