重庆顺工巧精密模具表面处理技术解析:从抛光到电镀的完整流程
在精密模具制造领域,表面处理从来不是“锦上添花”的收尾工序,而是直接决定模具寿命、产品良率与脱模效率的核心环节。重庆顺工巧精密模具有限公司深耕行业十余年,我们深知一套模具从机加工下线到交付客户,表面处理往往占据整个制造周期近20%的时间成本。今天,就带大家拆解我们车间里从抛光到电镀的真实技术路径。
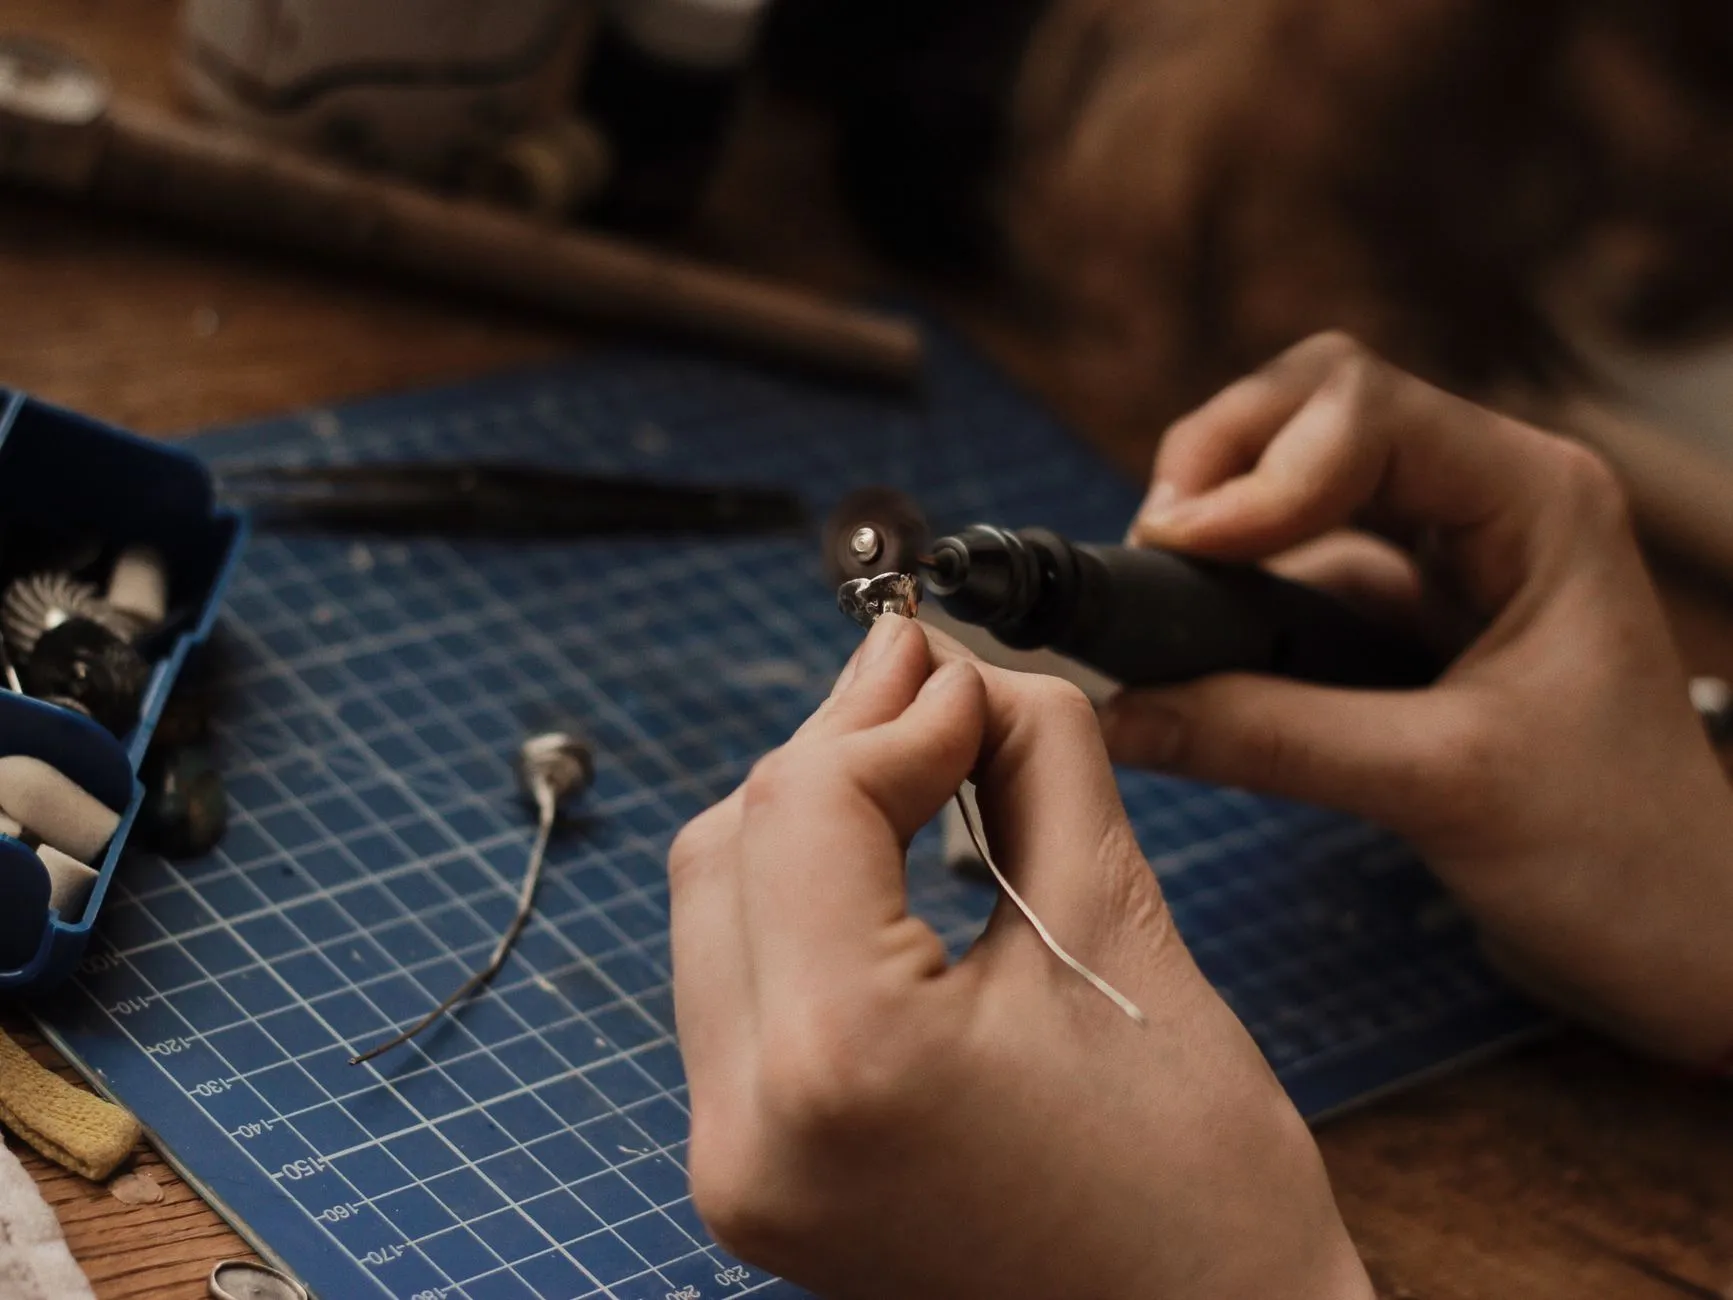
第一步:抛光打磨——不是“磨亮”那么简单
很多人误以为抛光就是为了好看,实则不然。在顺工巧的作业规范里,抛光打磨的首要目标是消除刀纹与应力集中点,为后续涂层或电镀提供均匀的基体表面。我们针对不同模具钢种(如S136、NAK80、SKD61)选用不同粒度的油石与钻石膏:粗抛采用400#~800#油石去除加工痕迹,精抛则用3μm~0.5μm钻石研磨膏配合羊毛轮作业。对于镜面模具,我们要求Ra值控制在0.02μm以内,这直接关系到注塑件的光学透明度。
这里有个技术细节值得客户留意:抛光过度反而会破坏钢材表面的碳化物结构,导致硬度下降。因此我们在关键型腔面会采用“交叉抛”手法,并用显微硬度计抽检,确保表面硬度损失不超过HRC 1.5度。
中间处理:清洗与活化
抛光后的模具表面若直接进入电镀槽,附着力必然出问题。顺工巧的流程中,每一件模具都要经过超声波脱脂→电解活化→酸洗中和三道工序。活化液浓度我们严格控制在8%~12%,温度55℃±2℃,时间90秒。这一步看似简单,却决定了电镀层是否会出现针孔或剥落。
核心工艺:电镀与喷涂的选型逻辑
在表面处理的选型上,我们的工程师会依据模具工况给出差异化方案。若模具需要耐腐蚀、耐磨损且脱模要求极高,我们推荐电镀硬铬或化学镍。硬铬层厚度通常控制在20~50μm,硬度可达HV 900以上,摩擦系数低至0.16。而针对大型模具或复杂内腔结构,喷涂则更具优势——我们采用超音速火焰喷涂(HVOF)技术,可喷涂WC-Co涂层,结合强度超过70MPa,孔隙率小于1%。
- 电镀硬铬:适合精密冲压模、拉伸模,耐磨且成本可控
- 化学镍(Ni-P):适合有复杂深孔的注塑模,镀层均匀性极佳
- HVOF喷涂:适合压铸模、热锻模,耐高温冲击性能突出
案例:一套汽车连接器模具的镀铬修复
上个月,我们为某重庆本地客户处理了一套已生产80万次的连接器模具,型腔边缘出现明显拉伤。我们先用激光熔覆修补基体缺陷,再重新抛光打磨至Ra 0.4μm,随后电镀硬铬30μm,最后进行300℃去氢处理。修复后的模具重新投产,目前寿命已突破120万次,且产品毛刺率从3.2%下降到0.7%。这个案例说明,表面处理并非简单的“恢复外观”,而是对模具性能的系统性重塑。
顺工巧的每一道表面处理工序,都配有过程检验记录单,可追溯至操作员与设备参数。无论是抛光打磨的细腻手感,还是电镀槽液的定期光谱分析,亦或是喷涂前喷砂粗糙度的实测,我们坚持用数据说话。如果您正在为模具的粘模、腐蚀或早期失效发愁,欢迎带着实际工况来和我们聊聊——技术问题,终究要在现场解决。