汽摩配件表面处理工艺对比:抛光打磨与电镀喷涂的性能差异分析
日期:2026-10-27
标签:抛光打磨,电镀,喷涂,表面处理
在汽摩配件制造领域,表面处理往往被视为"后道工序",但它对产品的耐蚀性、外观品质和装配性能影响极大。我们接触过不少客户,在抛光打磨、电镀与喷涂之间反复权衡,却缺乏系统的性能对比依据。本文从工艺原理出发,拆解三类表面处理方式在汽摩配件上的真实表现。
三类工艺的技术逻辑差异
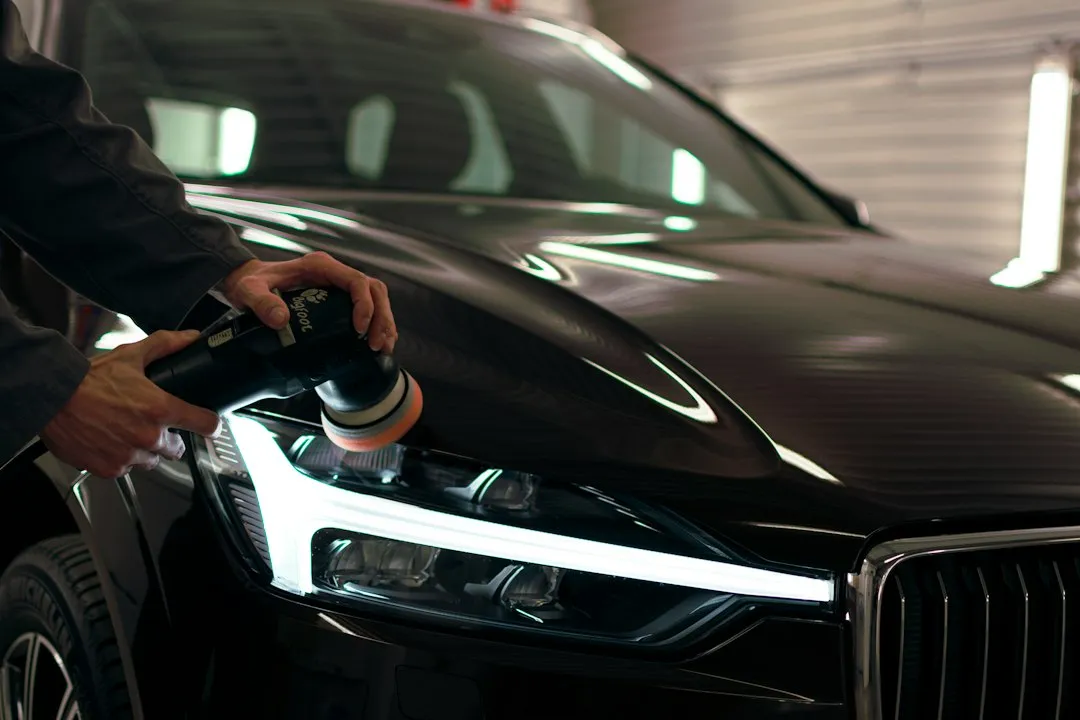
抛光打磨本质是物理去除——通过磨料逐级削减表面粗糙度,Ra值可控制到0.05μm以下,但它不改变基材的化学属性,属于"形变型"处理。电镀则依赖电解沉积,在阴极表面还原金属离子形成镀层,镀层厚度通常为5~25μm,兼具装饰与防护功能。喷涂是将涂料雾化后附着于基材,经固化形成有机涂层,膜厚多在30~80μm之间,侧重遮蔽与耐候。
三者的结合力机制完全不同:抛光打磨无附加层,电镀靠金属键结合,喷涂则依赖机械锚合与范德华力。这一差异直接决定了后续的性能表现。
性能对比:耐蚀、外观与成本
从耐蚀性看,电镀件在中性盐雾测试中通常可达48~96小时不出现基材腐蚀,镀锌镍合金甚至能突破500小时;喷涂件视涂料体系而定,粉末喷涂一般200~500小时,但边角覆盖存在盲区;抛光打磨本身不提供耐蚀屏障,需配合钝化或防锈油使用。
- 外观表现:抛光打磨可达镜面级,但易留磨痕;电镀色泽均匀、金属质感强;喷涂色彩灵活,可实现哑光、纹理等效果。
- 尺寸影响:电镀和喷涂均会改变配合尺寸,精密件需预留余量;抛光打磨则可能引起微量尺寸减薄。
- 综合成本:小批量复杂件喷涂更经济,高耐蚀要求优先电镀,纯装饰或去毛刺场景抛光打磨性价比最高。
选型建议与工艺组合
汽摩配件选型不能只看单一指标。制动卡钳壳体建议"抛光去毛刺+电镀"组合,兼顾外观与耐蚀;车架类结构件优先粉末喷涂,抗石击性能更优;发动机内部配合面则以抛光打磨控制粗糙度为主。需要提醒的是,表面处理方案应在设计阶段同步介入,而非等到成品阶段再补工序,否则余量、挂具和遮蔽方案都会被动。
重庆顺工巧精密模具有限公司在承接汽摩模具与配件加工时,通常依据服役环境、基材类型和批量规模做工艺匹配评估。若您正在为某一配件的表面处理路线犹豫,不妨把具体工况发给我们,从膜厚、盐雾等级到装配公差逐项核对,比单看工艺名称更靠谱。