汽摩配件表面处理工艺解析:抛光打磨与电镀喷涂如何协同提升外观品质
汽摩配件的外观品质,往往在消费者看到整车的第一眼就被决定了。但很多人不知道的是,一件亮泽均匀的保险杠饰条或轮毂盖,其外观效果并非单一工艺所能达成——抛光打磨打底、电镀赋予金属质感、喷涂提供色彩与防护,三者协同才是完整的外观品质链条。重庆顺工巧精密模具有限公司在长期服务汽摩客户的过程中,积累了不少关于这套协同工艺的实操经验,本文从原理到方法做一个系统梳理。
三道工序各自解决什么问题
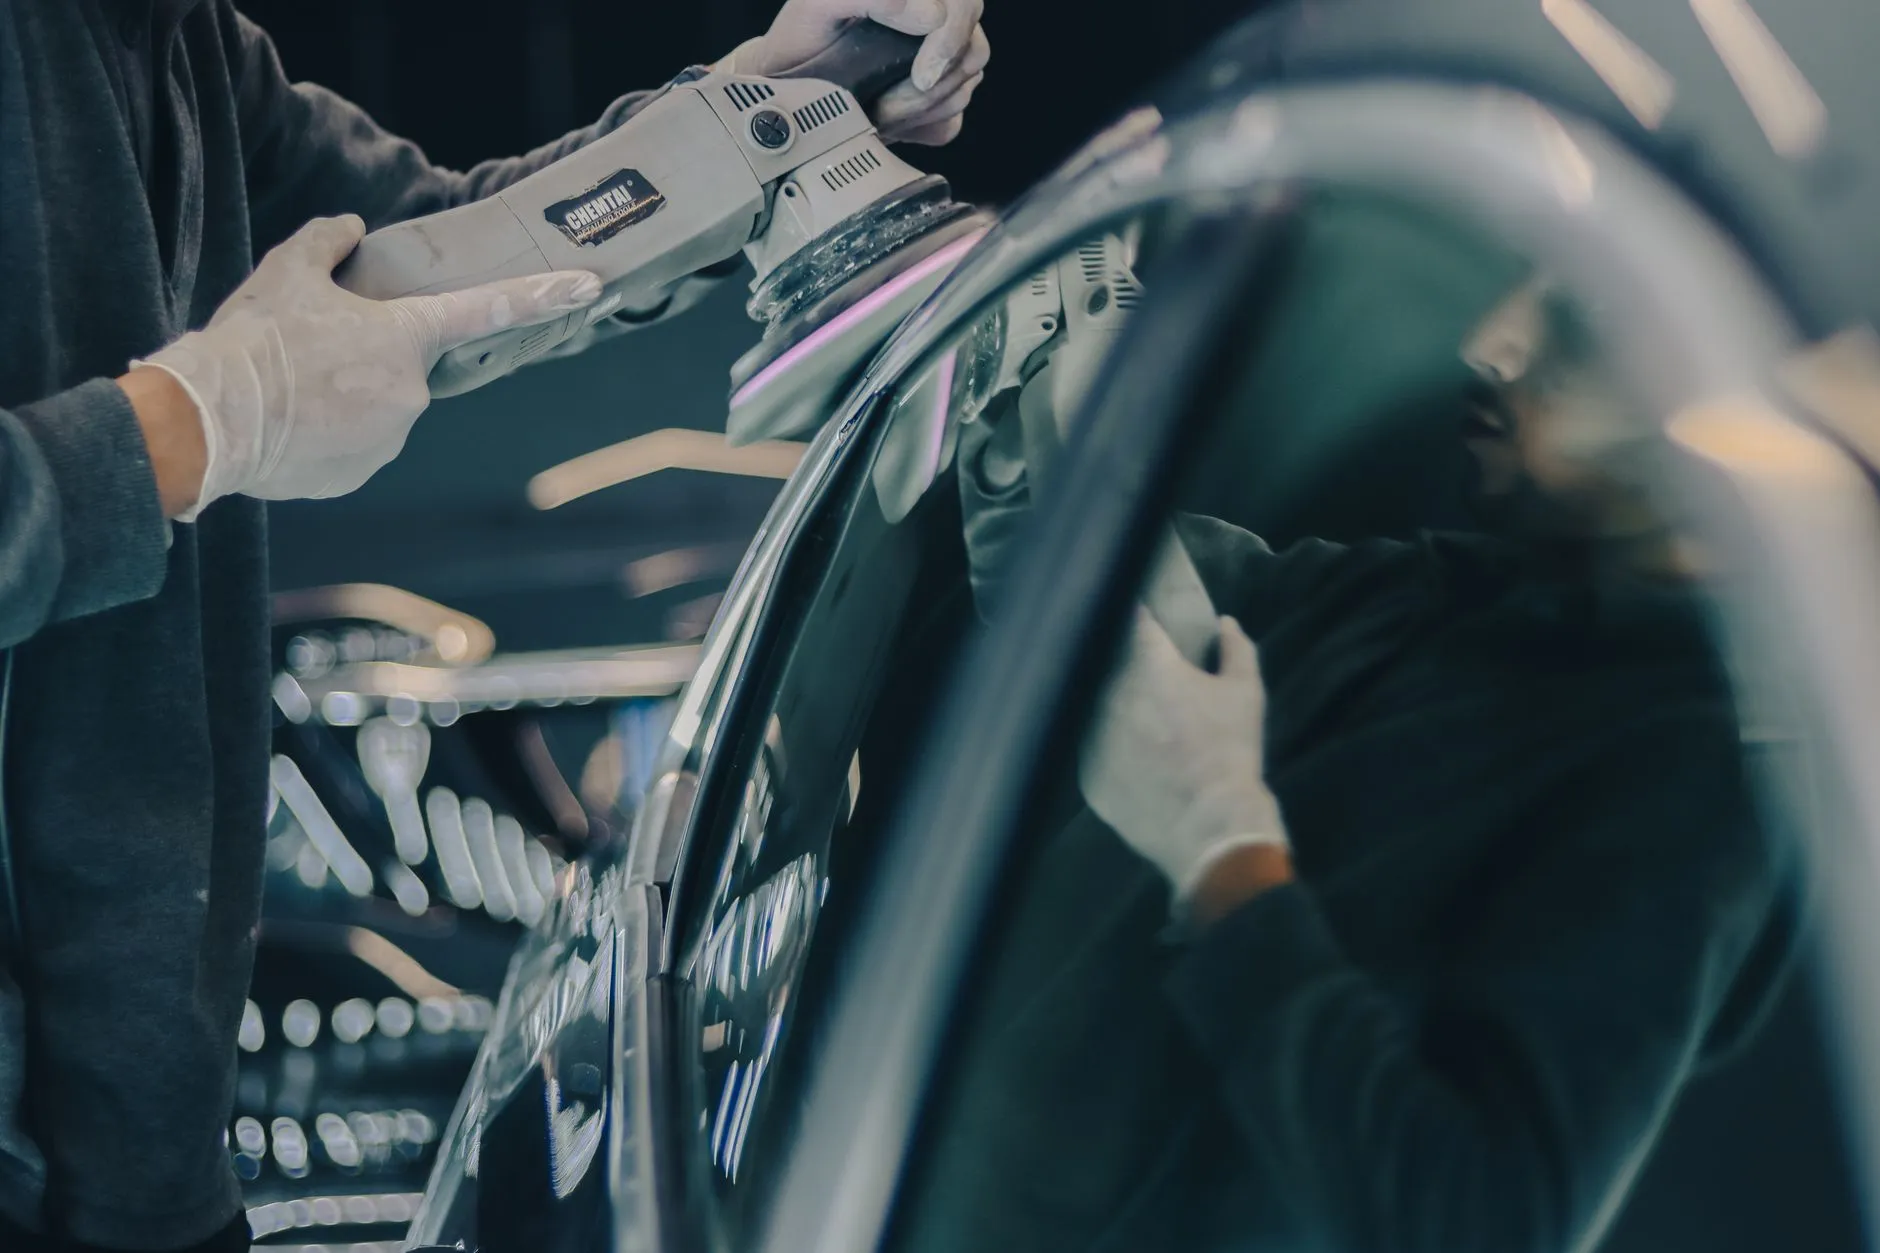
抛光打磨是外观品质的地基。注塑件脱模后的分型线、顶针印、流痕,以及金属件表面的刀纹和氧化层,都需要通过逐级研磨去除。行业内通常从400目砂纸起步,逐级过渡到800目、1200目乃至2000目以上,再配合抛光蜡做镜面处理。基材表面粗糙度(Ra)若能控制在0.2μm以下,后续镀层或涂层的平整度和光泽度才有保障。
电镀的核心价值在于金属外观与耐蚀性。汽摩配件常用的ABS塑料电镀,需要经过除油、粗化、敏化、活化、化学镍、电镀铜/镍/铬等多道工序,镀层总厚度一般在20-40μm之间。镀铬层提供镜面光泽和硬度,中间铜层负责填平微缺陷,镍层则承担耐腐蚀屏障的角色。
喷涂则侧重色彩表现与功能性防护。无论是单色漆、珠光漆还是哑光清漆,喷涂的附着力很大程度上取决于底材的表面能和粗糙度——这正是抛光打磨工序需要精确控制的原因。
协同工艺的关键控制点
三道工序不是简单串联,而是存在明确的工艺接口。以下几个控制点值得重点关注:
- 打磨纹路方向:电镀前的打磨纹路应尽量与镀件受力方向一致,避免交叉纹在电镀后放大为可见缺陷;喷涂前则建议采用细密圆周打磨,减少漆面下的纹理透印。
- 打磨后清洗时效:抛光残留的蜡质和磨屑若在4小时内未彻底清除,会直接影响电镀结合力,行业数据表明残留污染可使镀层附着力下降30%以上。
- 电镀件喷涂的附着力处理:在镀铬层上做局部喷涂(如双色轮毂),需先对镀层做打磨拉毛或等离子处理,否则漆膜划格测试很难达到GB/T 9286标准的1级要求。
- 喷涂前打磨的粒度匹配:底漆前打磨建议800-1000目,色漆前视缺陷情况局部处理,清漆前不宜过度打磨以免破坏色漆层。
这些细节看似琐碎,却直接决定成品的一次合格率。以重庆地区汽摩配套企业的常见数据来看,协同工艺控制得当的产线,外观件返工率可控制在3%以内,而工序衔接粗放的企业返工率往往超过10%。
外观品质的数据化对比
把三道工序的协同效果量化,能更直观地说明问题。以下是一组典型汽摩外观件的工艺对比参考:
- 仅抛光不打磨过渡:表面Ra约0.8μm,电镀后光泽度(60°)约85GU,盐雾试验48小时出现点蚀。
- 抛光+标准电镀:Ra降至0.3μm,光泽度提升至120GU以上,中性盐雾可达96小时无明显腐蚀。
- 抛光+电镀+喷涂协同:外观综合评分提升约40%,耐候性(氙灯老化500小时)色差ΔE可控制在1.5以内,满足主机厂外观件验收标准。
数据背后是工艺逻辑:表面处理的每一道工序都在为下一道工序"铺路",任何一环的粗糙都会在后道被放大。抛光打磨决定平整度上限,电镀决定金属质感与耐蚀基线,喷涂决定色彩一致性与环境耐受性,三者协同才能把外观品质推到主机厂认可的水平。
对于汽摩配件制造商而言,与其在外观不良发生后逐道排查,不如在工艺设计阶段就把抛光打磨、电镀、喷涂的接口参数固化下来。重庆顺工巧精密模具有限公司建议客户在新品打样阶段即完成三道工序的联合验证,把返工成本挡在量产之前。