电子产品外壳喷涂工艺解析:提升外观品质与耐腐蚀性能的关键要点
在消费电子行业,外壳不仅是产品的"门面",更是抵御环境侵蚀的第一道防线。一部手机或笔记本电脑在日常使用中,会频繁接触汗液、化妆品、盐雾和紫外线,若表面处理不到位,轻则失光变色,重则起泡剥落。本文从工艺原理到实操参数,拆解电子产品外壳喷涂的关键控制点。
涂层附着力的根基:前处理不可省略
很多喷涂不良案例的根源并不在喷房,而在前工序。基材表面的脱模剂、氧化层和微毛刺若未彻底清除,涂层附着力会大幅下降。对于铝合金或镁合金外壳,通常先进行抛光打磨去除机加工纹路,再经碱性除油、酸洗中和、化学转化膜处理。塑料基材(如PC/ABS)则需控制打磨力度,避免过度粗化导致应力集中。
以铝合金为例,化学转化膜膜重控制在0.6–1.2 g/m²时,与后续涂层的结合力最佳。膜层过薄则防护不足,过厚则内应力增大、易脆裂。
电镀与喷涂的分工边界
并非所有外观件都适合直接喷涂。对于需要高亮金属质感或电磁屏蔽性能的部件,往往先做电镀(如电镀镍、电镀铬),再在镀层上做透明喷涂保护。电镀层提供导电性和装饰性,喷涂则补足耐指纹、耐刮擦和耐化学品能力。两者结合时,镀层表面张力需控制在38–42 mN/m,否则喷涂后易出现缩孔。
喷涂参数的精细调控
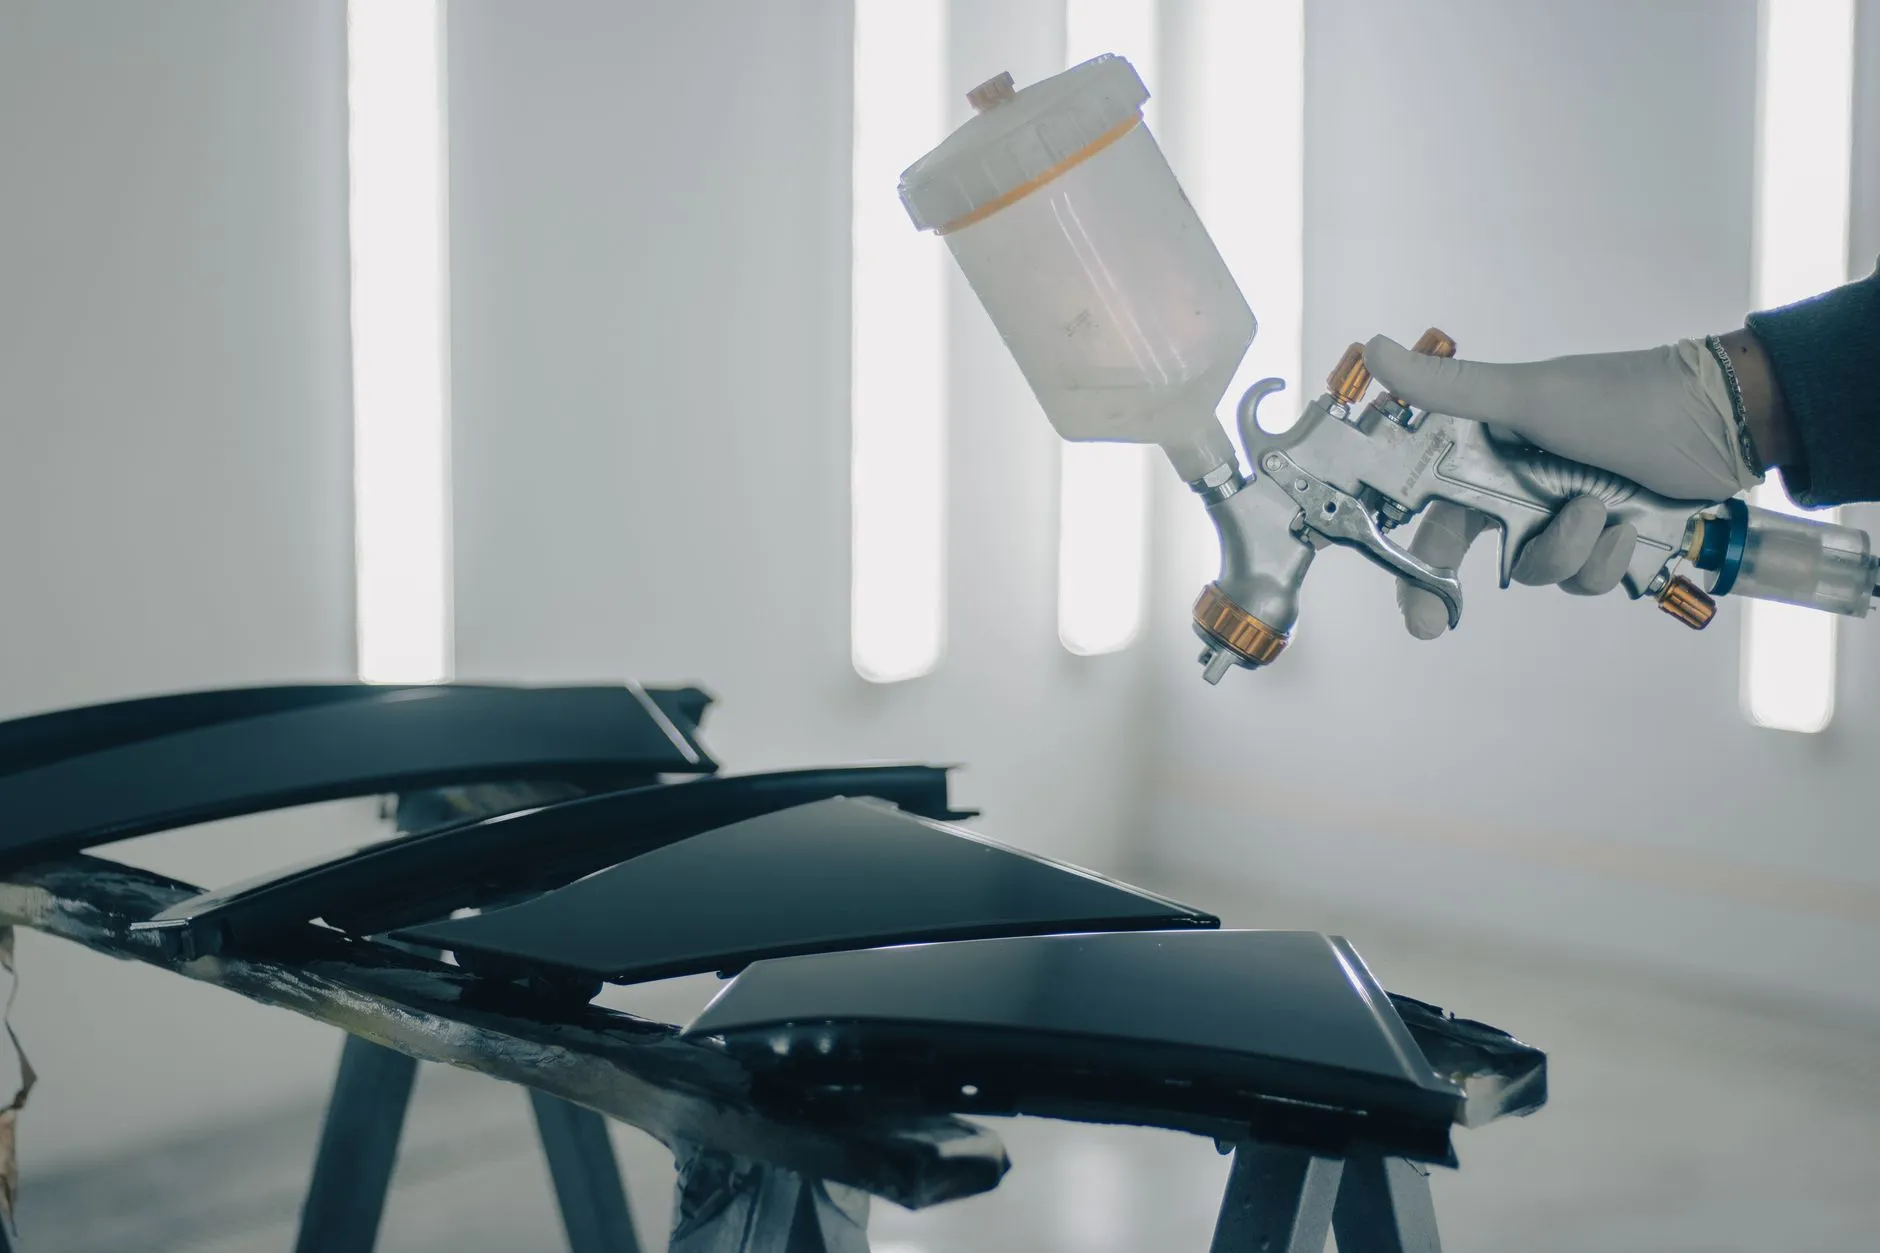
喷涂工艺的核心变量包括粘度、喷距、雾化压力和固化曲线。以常见的两涂两烤体系(底漆+面漆)为例:
- 底漆:粘度12–16 s(涂-4杯),喷距150–200 mm,干膜厚度15–20 μm;
- 面漆:粘度10–14 s,干膜厚度20–25 μm,流平时间5–8 min;
- 固化:80℃预烘10 min,再升至140–160℃烘烤20–30 min。
过高的雾化压力会导致干喷、橘皮;过低则产生流挂。环境湿度超过70%时,需加强喷房除湿,否则漆膜易泛白。
数据对比:不同表面处理方案的耐腐蚀表现
依据中性盐雾测试(NSS,5% NaCl,35℃)结果:
- 仅抛光打磨+喷涂:48–72 h出现轻微起泡;
- 化学转化膜+喷涂:240–360 h无异常;
- 电镀+喷涂:500–720 h无腐蚀点。
可见,表面处理体系的层级越多,防护寿命越长,但成本与工艺复杂度同步上升。设计选型时需在可靠性要求和量产经济性之间取平衡。
电子外壳的质感与耐久性,本质上是抛光打磨,电镀,喷涂,表面处理各环节协同的结果。任一道工序的参数漂移,都会在最终产品上被放大。重庆顺工巧精密模具有限公司深耕精密模具与表面处理配套领域,持续为电子产品外壳提供从模具到表面处理的一站式工艺支持。