电镀喷涂与抛光打磨的工艺对比:电子产品外观加工如何选择合适方案
电子产品外观件的表面处理方案,往往决定了产品的第一印象与耐用性。在抛光打磨、电镀、喷涂三种主流工艺中,没有绝对的优劣,关键在于匹配基材、预算与使用场景。以下从技术原理到落地选择,拆解实际决策中的核心考量。
三种工艺的技术定位差异
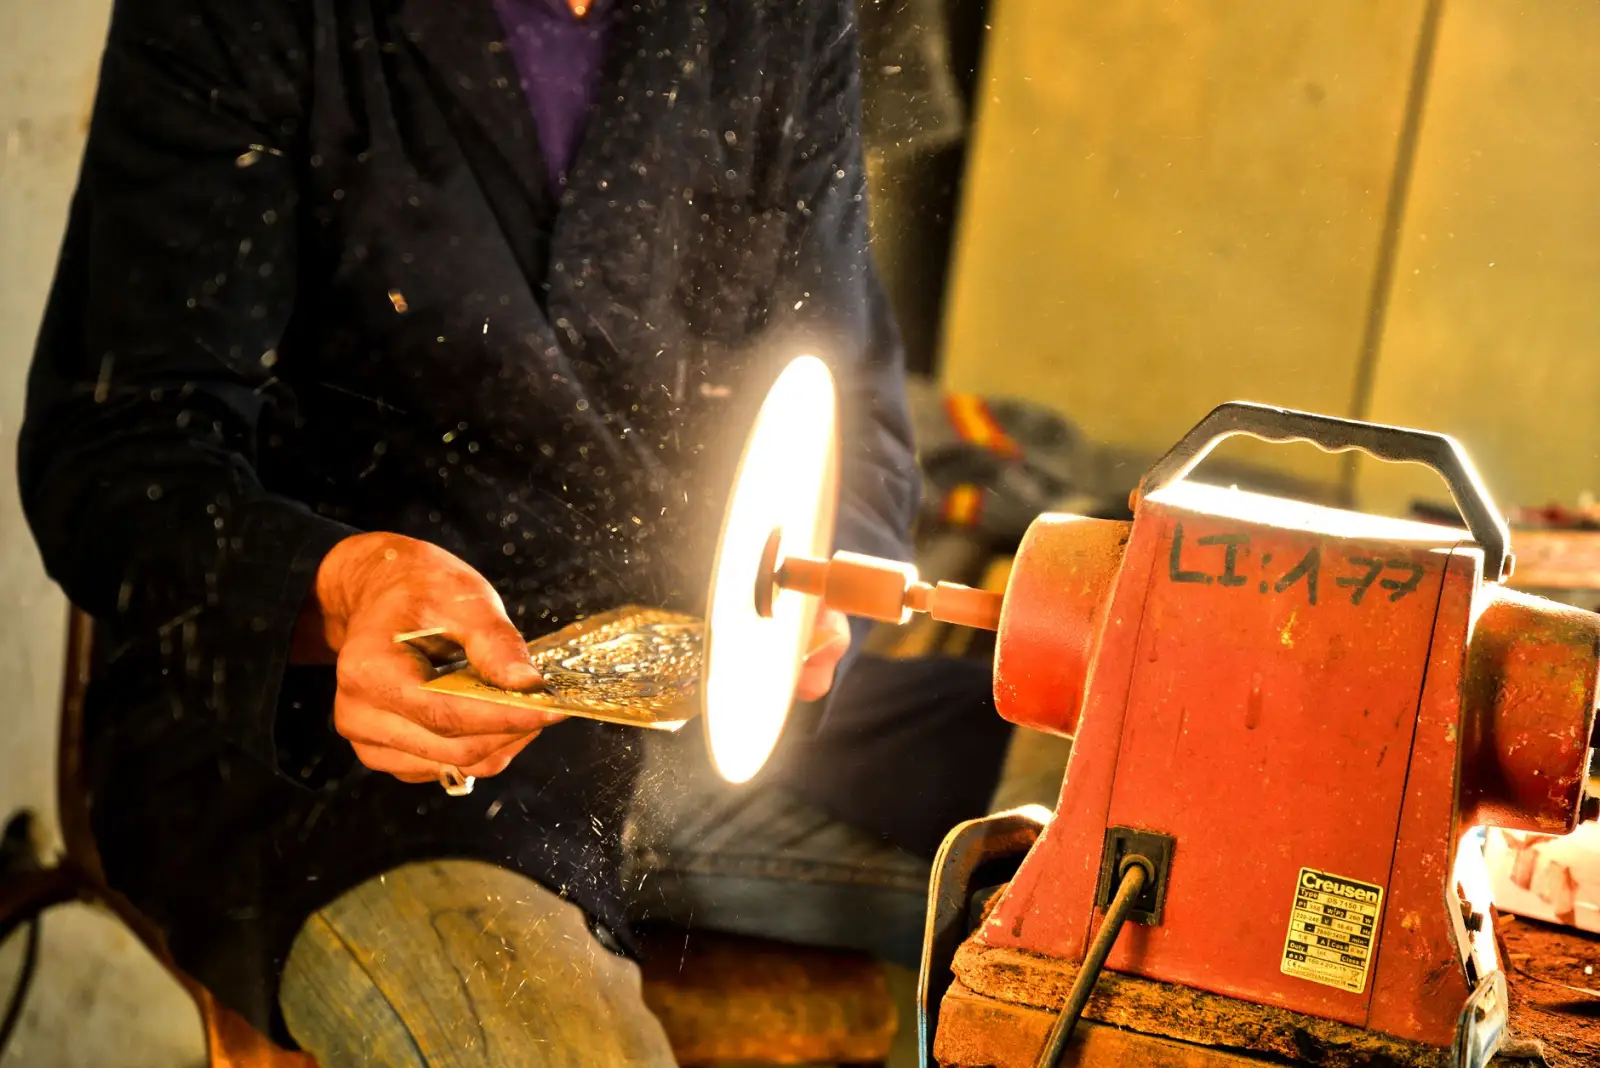
抛光打磨属于物理加工,通过磨料逐级去除刀纹与微观凸起,将表面粗糙度从Ra1.6μm降至Ra0.05μm以下。它不改变材质本身,但能显著提升反射率与触感。对于铝合金、不锈钢外观件,镜面抛光常作为电镀或阳极氧化前的必要工序。
电镀依赖电解沉积,在工件表面生成金属镀层。电子产品中常见镀镍、镀铬、镀金,厚度通常控制在3-15μm。镀层可提供导电性、焊接性与抗腐蚀能力,但前处理要求严苛,盲孔、深槽处电流分布不均易导致漏镀。
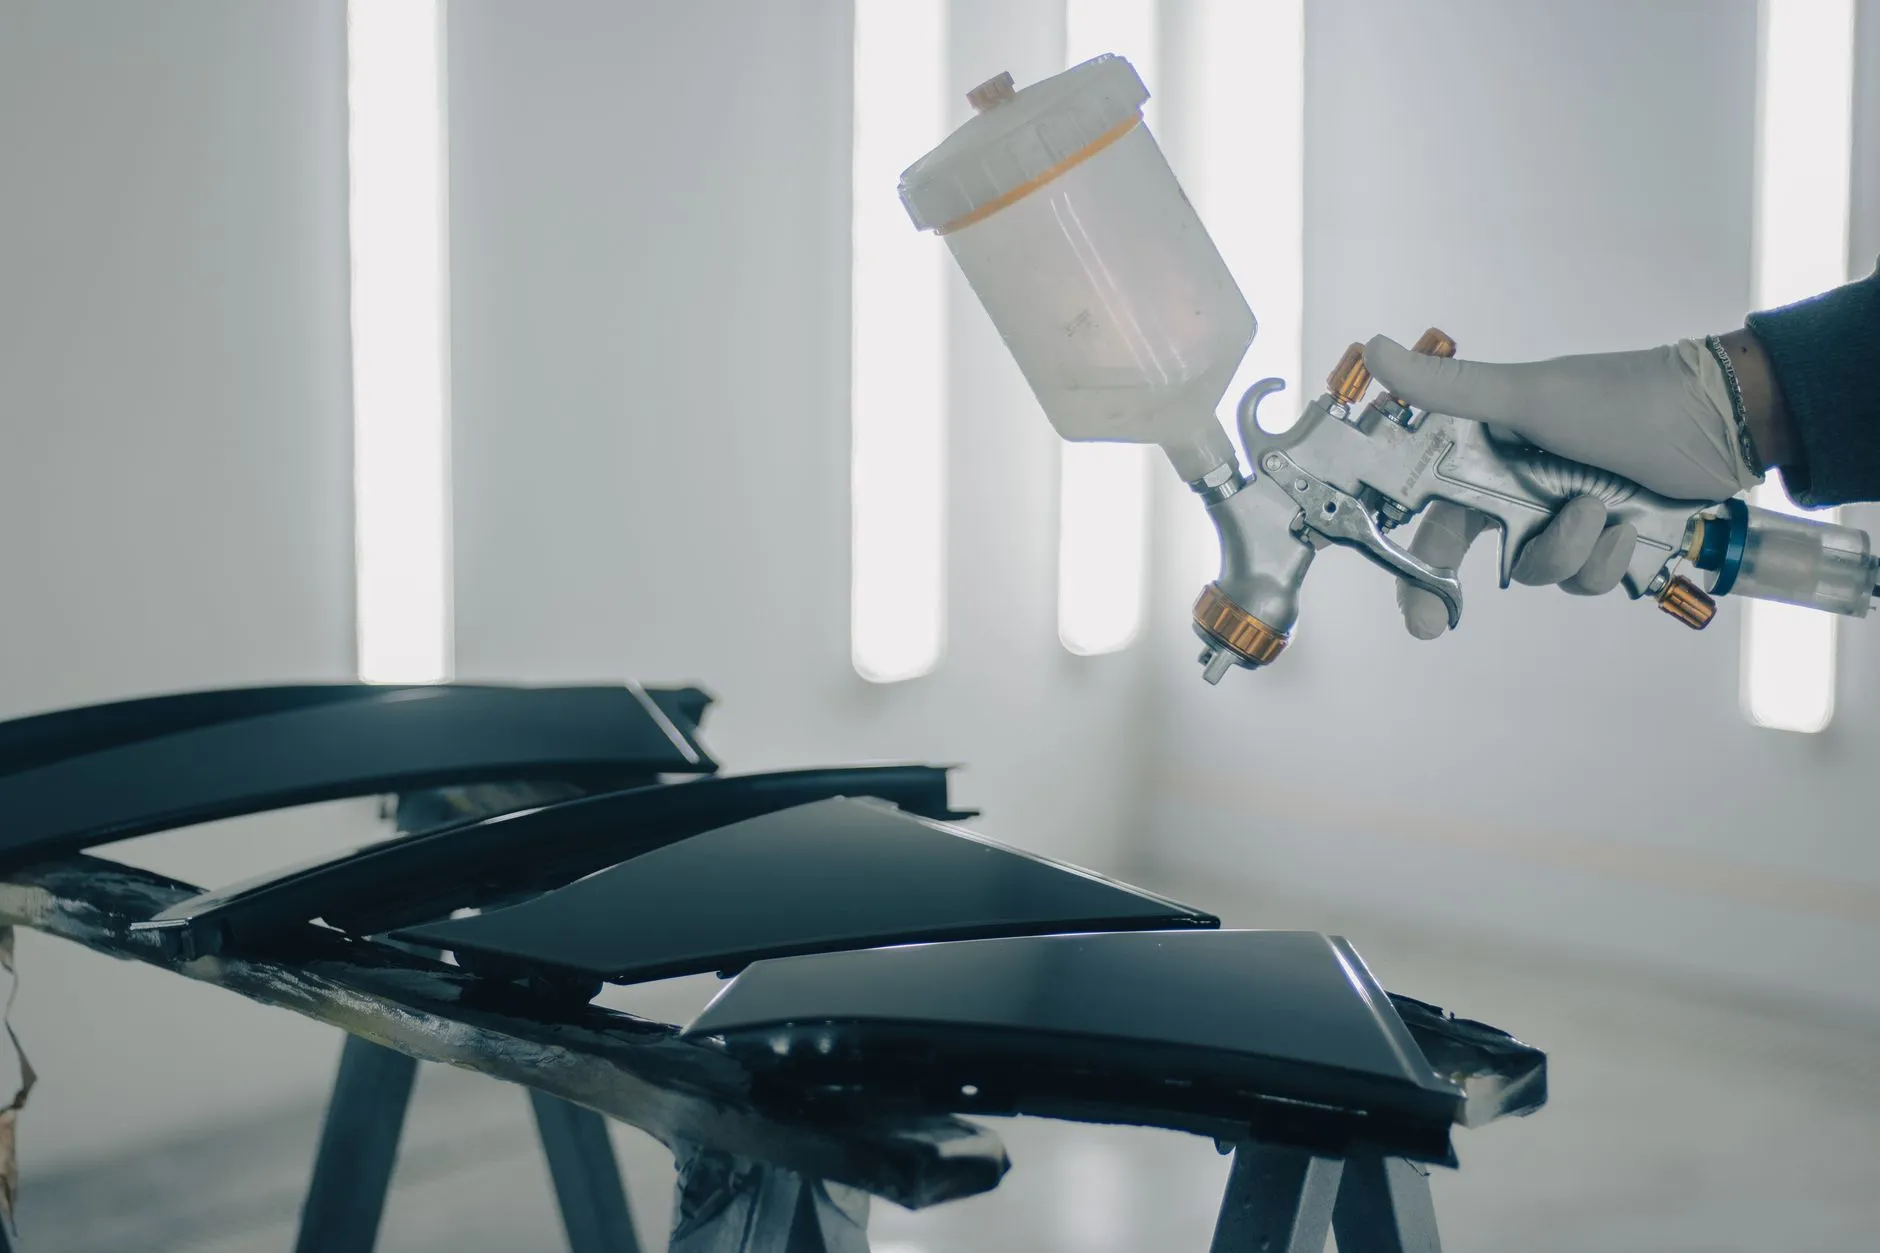
喷涂则是将涂料雾化后附着固化,形成30-80μm的有机涂层。它色彩灵活、可实现哑光/橡胶漆等特殊质感,但附着力受基材清洁度与底涂工艺影响较大。
选择方案时的四个硬指标
面对具体项目,建议从以下维度量化评估:
- 基材适配性:ABS塑料无法直接电镀,需先化学镀镍再电镀;铝合金抛光后若直接喷涂,需做钝化处理防止氧化层影响附着力。
- 外观精度要求:镜面级外观必须经过抛光打磨消除砂眼,电镀或喷涂只能放大缺陷而非遮盖。
- 环境耐受性:盐雾测试48小时以上优先选电镀;户外紫外线照射场景,喷涂需选用氟碳或聚氨酯体系。
- 成本与良率:小批量复杂结构件,喷涂的模具分摊成本更低;大批量标准化件,电镀的边际成本更具优势。
案例:智能手表中框的工艺组合
某款不锈钢智能手表中框,要求既保留金属质感又实现局部哑光。实际产线采用“抛光打磨→局部遮蔽→喷砂→电镀”的组合路径:先整体抛光至Ra0.1μm获得高光基底,再对非装饰区喷砂形成漫反射,最后电镀一层2μm的类金刚石镀层提升耐磨。若单纯用电镀,高光区与哑光区的过渡会因电流边缘效应产生发黑;若全部喷涂,则失去金属冷触感。
这个案例说明,表面处理方案往往不是单选,而是根据区域功能做工序编排。
常见误区与执行建议
不少设计人员认为电镀一定比喷涂高级,但实际中,玻纤增强尼龙直接电镀的良率可能不足60%,而改为导电底漆+喷涂金属漆的方案,良率可提升至90%以上,且成本降低三成。另一误区是忽视抛光打磨的中间检验——若前道抛光留下深划痕,电镀后镀层会沿划痕呈线性凸起,无法返修。
给采购与结构工程师的落地建议:在打样阶段同时验证2-3种工艺路径,用盐雾、百格、耐磨测试数据做决策,而非凭经验拍板。重庆顺工巧精密模具有限公司在模具与表面处理配套中,常建议客户将抛光打磨作为独立质控节点,避免后道工序为前道缺陷买单。
工艺选择没有标准答案,但有清晰的评估顺序:先看基材与结构是否支持,再测外观与可靠性门槛,最后算良率与总成本。把这三步走完,方案自然浮出水面。