汽车摩托车配件表面处理工艺解析:抛光打磨与电镀喷涂的质量控制要点
在汽车摩托车配件制造中,表面处理不仅决定外观质感,更直接影响耐蚀性、耐磨性与装配精度。以重庆顺工巧精密模具有限公司长期配套的汽摩零部件为例,一套完整的表面处理流程通常涵盖抛光打磨、电镀与喷涂三大环节,每个环节的工艺窗口都相当窄,稍有偏差便会在后续工序中成倍放大。
抛光打磨:表面粗糙度是后续工序的地基
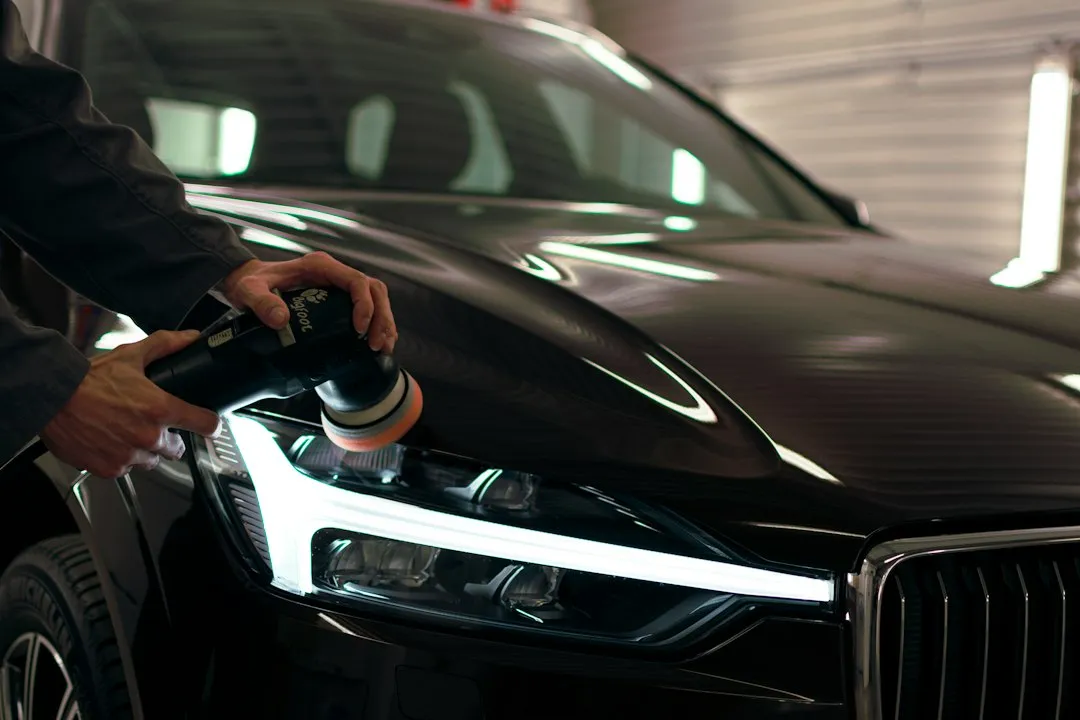
抛光打磨的核心目标不是"越亮越好",而是将Ra值稳定控制在目标区间。汽摩配件中,铝合金轮毂、刹车卡钳支架、ABS传感器壳体等对表面粗糙度要求差异明显。粗磨阶段常用180#~400#砂带去除毛刺与氧化皮,中抛用麻轮配合氧化铝抛光蜡,精抛则用布轮加白蜡,Ra可从1.6μm逐步降至0.05μm以内。需要警惕的是,过度抛光会导致工件边缘塌角,影响装配尺寸。
电镀前处理对抛光质量的依赖
电镀层结合力差、起泡、麻点,七成以上问题出在前处理。抛光后的工件若残留抛光蜡或油脂,镀层在盐雾测试中往往48小时即出现锈点。规范的流程是:化学除油→电解除油→酸洗活化→预镀→主镀。以酸性镀铜打底、光亮镍中层、装饰铬面层为例,镍层厚度建议不低于15μm,才能通过汽摩行业常见的CASS 48h测试。
喷涂与电镀的协同控制要点
并非所有配件都适合电镀。塑料件、部分锌合金压铸件更倾向喷涂工艺。喷涂前需确认工件表面张力≥38mN/m,否则涂料铺展不良。常见问题与对策如下:
- 流挂:喷枪距离过近或走枪过慢,调整至15~20cm、匀速移动
- 橘皮:涂料黏度过高或固化温度偏低,建议黏度控制在18~22s(涂-4杯)
- 色差:批量件需同一批次涂料,并记录喷房温湿度
对于既需导电又需外观的配件,可采用电镀打底+局部喷涂的复合工艺,但遮蔽工序的精度直接决定良率。
常见质量问题的快速排查
盐雾测试不达标时,优先检查镀层孔隙率与厚度分布;喷涂件附着力差,先做百格测试确认是底材处理问题还是固化不足。重庆顺工巧在配套过程中发现,将抛光打磨与电镀、喷涂的工艺参数联动记录,能把批量不良率压到1.5%以下。
表面处理没有孤立的"最佳参数",只有与基材、设备、环境匹配的稳定窗口。把抛光打磨的粗糙度、电镀的电流密度与喷涂的膜厚三者纳入同一套SPC监控,才是汽摩配件表面质量持续可控的务实路径。