汽车摩托车配件抛光打磨工艺解析:如何提升表面处理质量与耐腐蚀性能
在汽车摩托车配件制造领域,表面处理质量直接决定产品的使用寿命与外观档次。不少企业遇到过这样的困惑:同一批次铝合金轮毂,经过相同的抛光打磨工序后,电镀后局部出现麻点或结合力不足;而喷涂后的塑料保险杠,在盐雾测试中不到48小时就出现起泡。问题往往不在单一工序,而在于对表面处理全链条的理解偏差。
抛光打磨:表面完整性的第一道关卡
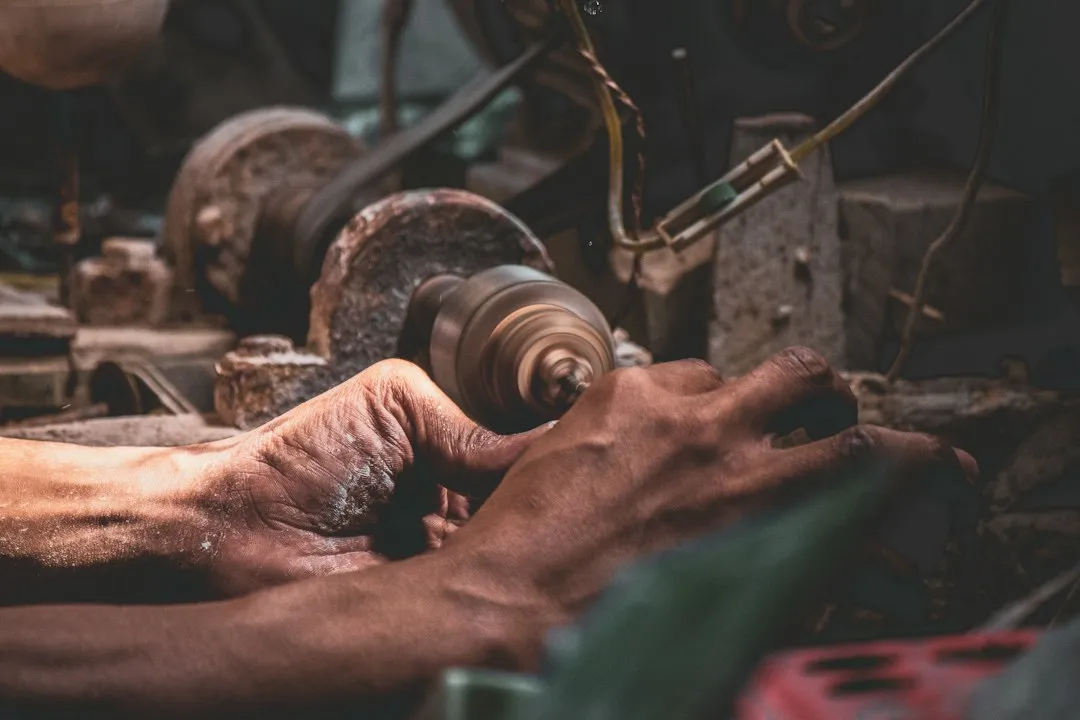
抛光打磨并非简单的"磨光"动作,它实质上是为后续电镀或喷涂构建一个几何均匀、无残余应力的界面。以摩托车铝制把手为例,压铸脱模后表面存在0.05-0.12mm的冷隔层与微小气孔,若直接进入电镀槽,这些缺陷会成为腐蚀萌生的起点。粗抛用80-120目百叶轮去除毛刺,中抛换用400目以上砂带或尼龙轮消除划痕,精抛则依赖布轮配合氧化铝抛光膏将Ra值降至0.2μm以下。
值得关注的是,抛光压力与转速的匹配常被忽视。压力过大导致表层金属过度塑性变形,形成隐性的应力集中区;转速过高则使抛光膏过早失效,反而留下细微凹坑。重庆顺工巧在配合客户调试时发现,将精抛线速度控制在18-22m/s、压力维持在0.3-0.5MPa区间,后续电镀的镍层结合力可提升约30%。

电镀与喷涂的界面博弈
电镀前处理的核心是除油与活化。碱性除油剂温度低于55℃时,皂化反应不充分,残留的脱模剂会直接导致镀层起皮。酸洗活化则要控制好浓度与时间——浓度过高会过腐蚀,形成新的微观凹坑;时间不足则氧化膜未完全剥离。对于ABS塑料件喷涂,火焰处理或等离子处理的表面张力需达到38mN/m以上,底漆才能均匀铺展。
两种工艺的耐腐蚀机制截然不同:电镀依靠阳极性镀层(如锌镍合金)的牺牲保护,而喷涂靠的是屏蔽效应与缓蚀颜料的协同。这就解释了为何同一配件在不同使用环境下失效模式差异巨大——沿海地区的高氯离子环境会加速电镀层点蚀,而工业酸雨则更容易渗透喷涂层的微孔。
常见工艺缺陷对比
- 电镀起泡:多源于抛光后残留的抛光膏未彻底清除,或活化液被油污污染
- 喷涂橘皮:稀释剂挥发速率与喷房温度不匹配,或雾化气压偏低
- 打磨痕显露:精抛方向与电镀挂具方向垂直,电流密度分布不均放大纹理
- 盐雾不过关:镀层厚度虽达标,但孔隙率超标,需增加封闭或钝化后处理
重庆顺工巧精密模具有限公司在为客户提供抛光模具与工艺方案时,通常会建议将表面处理各工序的检测数据串联分析。例如,用粗糙度仪记录抛光后Ra值,用接触角测量仪评估活化效果,再结合盐雾试验结果反向优化前处理参数。这种闭环思路比单独调整某一槽液浓度更有效。
从趋势看,汽车摩托车配件正朝着轻量化与高耐蚀并重的方向发展。铝合金压铸件的微弧氧化、塑料件的UV固化涂层等新工艺逐步成熟,但传统抛光打磨、电镀、喷涂仍是成本与性能平衡下的主力方案。把每一道表面处理的界面控制做到位,比盲目更换昂贵设备更能解决实际问题。