电子产品外观加工方案对比:电镀、喷涂与抛光打磨的适用场景分析
在消费电子产品的迭代周期中,外观质感往往是用户感知的第一道门槛。面对ABS塑胶壳、铝合金中框或是镁锂合金支架,选择电镀、喷涂还是抛光打磨,直接决定了产品的良率、成本与市场定位。重庆顺工巧精密模具有限公司在长期服务3C电子与汽配客户的过程中,积累了大量关于表面处理工艺匹配的实战数据。以下从技术原理与量产角度展开对比分析。
一、三种核心工艺的技术边界
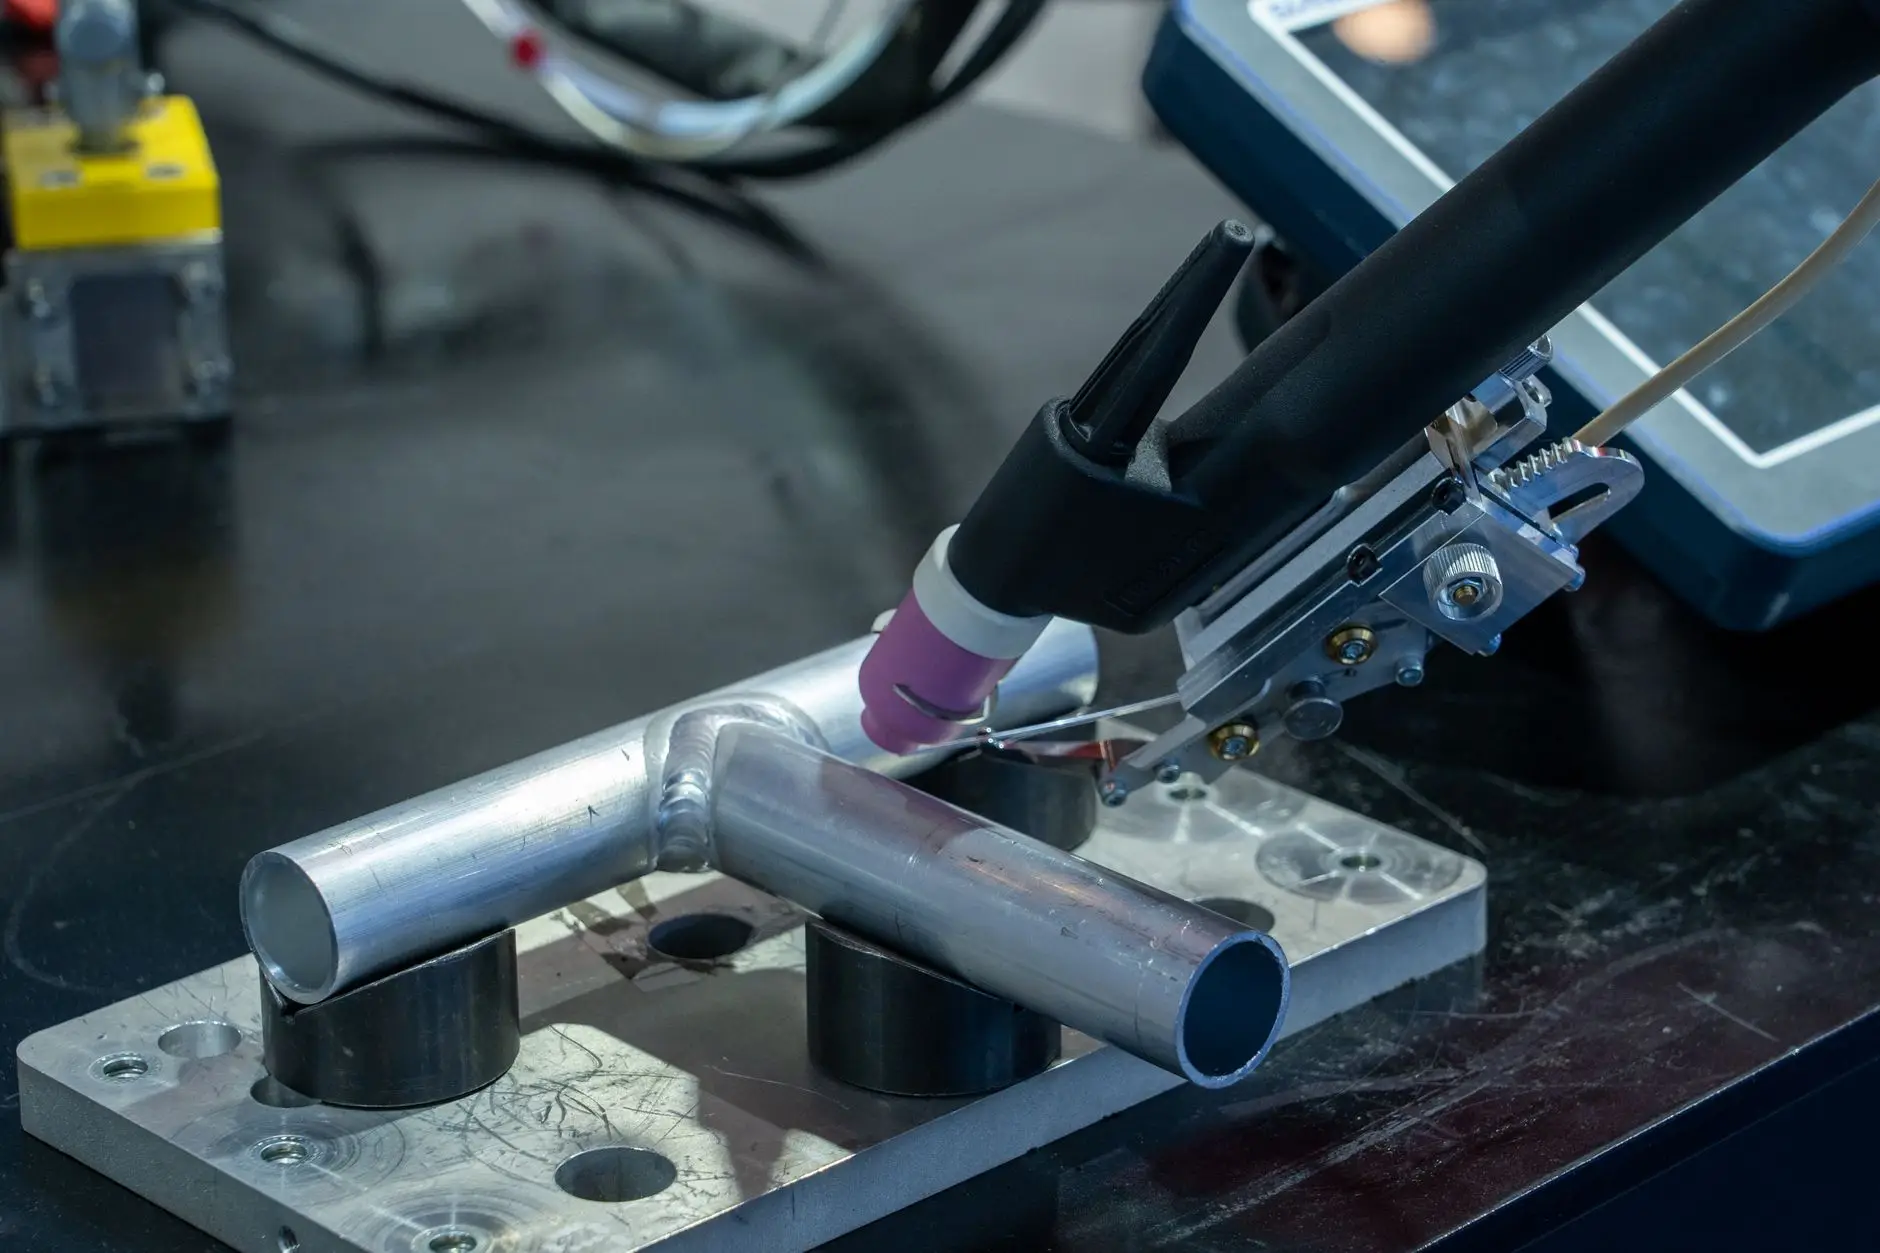
电镀依赖电解原理在基材表面沉积金属层。水电镀适用于ABS+PC材质,能实现镜面高光与电磁屏蔽;真空电镀(PVD)则多用于不锈钢、钛合金等金属件,膜层厚度通常控制在0.5-2μm,耐磨性优于传统喷涂但成本高出30%-50%。
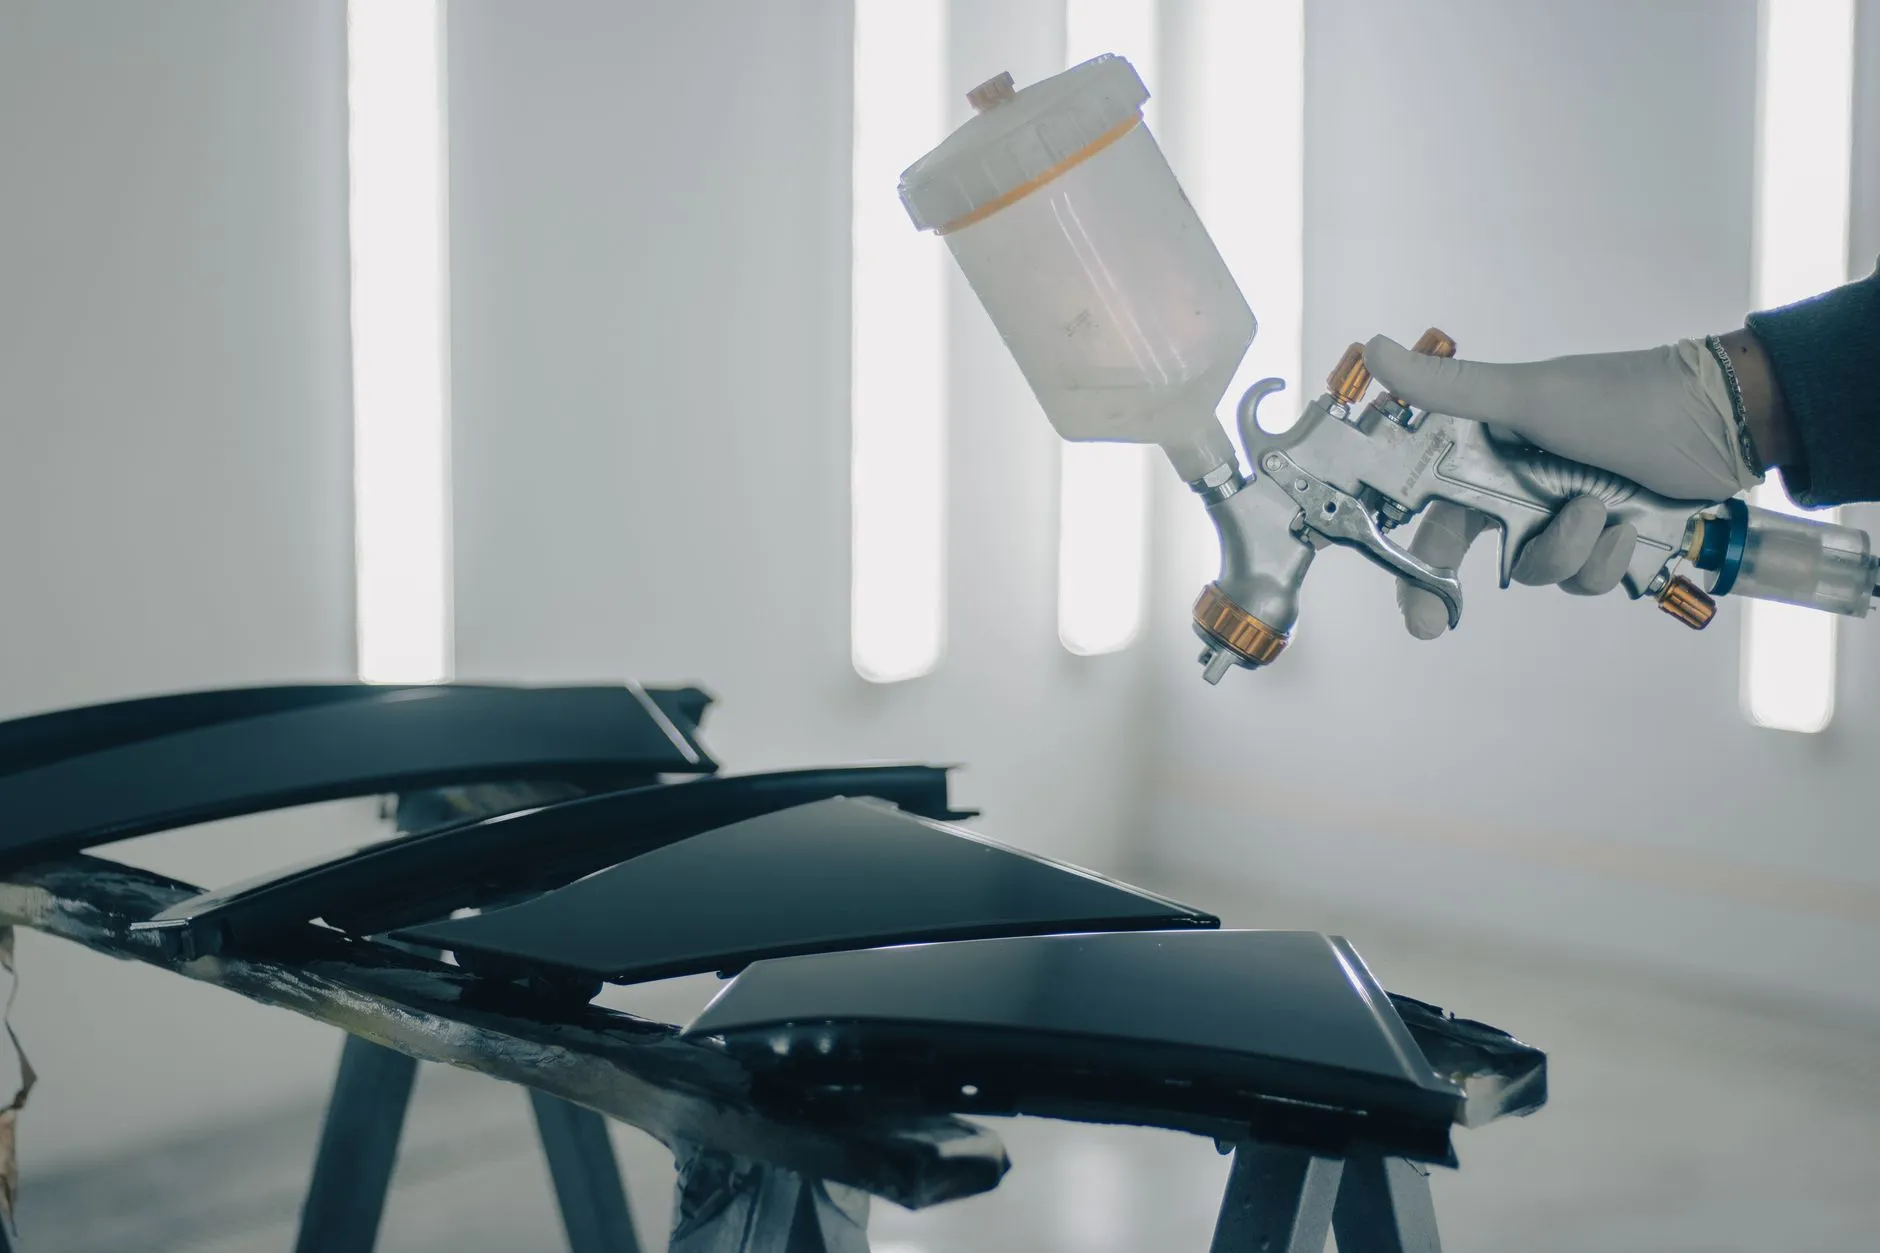
喷涂涵盖UV漆、橡胶漆、导电漆等类别。以消费电子常见的PU+UV底面漆为例,膜厚约15-25μm,可呈现哑光、肤感、渐变等效果。其优势在于色彩宽容度高,但对前处理清洁度极为敏感,尘点不良率往往与车间洁净等级直接挂钩。
抛光打磨属于物理减材工艺。针对铝合金中框,通常采用800#-3000#砂纸逐级打磨,再配合钻石膏镜面抛光,粗糙度Ra可降至0.02μm以下。该工艺不改变材质化学属性,但人工依赖度高,复杂曲面易出现塌边。
二、适用场景与选型决策树
- 电镀优先场景:需要电磁屏蔽的笔电外壳、要求金属光泽的塑料按键、以及需要焊接性能的电子元件引脚。若基材为PC+玻纤,需先做底漆导电化处理。
- 喷涂优先场景:多色拼接的智能穿戴外壳、具备防指纹需求的触控笔、以及需要绝缘保护的内部支架。近年兴起的生物基UV涂料可降低30%碳足迹。
- 抛光打磨优先场景:不锈钢手机中框、铝合金笔记本转轴、以及摄像头装饰圈。高光镜面效果是电镀与喷涂难以复制的质感。
值得留意的是,复合工艺正成为趋势。例如先对镁合金进行抛光打磨去除流痕,再通过喷涂做绝缘底层,最后局部电镀形成天线断点——这种组合方案在5G通信设备中已屡见不鲜。
三、量产案例与良率控制
以某品牌TWS耳机充电仓为例,其外壳为ABS材质,初期采用水电镀铬工艺,但盐雾测试48小时后出现点蚀。后改为“UV底漆+真空电镀+UV面漆”方案,盐雾时间提升至96小时,且百格测试达5B。重庆顺工巧精密模具有限公司在该项目中负责模具纹理蚀刻与抛光打磨后处理,将模具表面粗糙度控制在Ra0.4以内,使电镀层结合力提升约20%。
另一案例是铝合金平板中框。客户原采用机械臂自动喷涂,但直角边缘出现积漆。技术团队调整夹具角度并引入抛光打磨预处理,消除CNC刀纹后再喷涂,良率从72%升至89%。这说明表面处理不是孤立环节,前道工序的粗糙度直接决定后道附着力。
四、环保与成本趋势
六价铬电镀正被三价铬与无铬钝化替代,虽初期色泽偏暗,但通过添加稀土元素可接近传统外观。喷涂领域,水性UV涂料VOC排放量较溶剂型下降60%以上,但需改造红外流平段。抛光打磨环节,机器人力控打磨系统可将耗材成本降低15%,同时减少对熟练技工的依赖。
对于采购与结构工程师而言,选型时建议优先明确三项指标:耐候测试标准(盐雾/UV老化)、表面电阻要求、以及单件成本上限。再结合基材特性与产量规模,在电镀、喷涂与抛光打磨之间找到平衡点。重庆顺工巧精密模具有限公司可提供从模具纹理设计到表面处理外协的全流程验证,帮助客户缩短打样周期。