浅析抛光打磨工艺对汽摩配件表面质量与装配精度的影响
日期:2026-09-12
标签:抛光打磨,电镀,喷涂,表面处理
在汽摩配件制造链条中,抛光打磨往往被视为"配角",但实际装配现场反馈的数据却一再证明:表面微观几何形态的偏差,足以让一条公差配合链彻底失效。重庆顺工巧精密模具有限公司在长期承接汽摩模具与配件加工任务中发现,抛光打磨工序的精细化程度,直接决定了后续电镀、喷涂等表面处理的成败,也深刻影响零件的装配精度与服役寿命。
抛光打磨不只是"去毛刺"——它改变的是表面完整性
从技术原理看,抛光打磨同时作用于三个层面:宏观几何精度、微观粗糙度以及表面残余应力。以铝合金压铸汽配壳体为例,经铣削后的表面粗糙度Ra通常在3.2μm左右,直接电镀会出现镀层结合力不足、针孔等缺陷。通过逐级打磨至Ra 0.8μm以下,再进行抛光处理,镀层致密度可显著提升。
更关键的是,打磨过程中若进给量控制不当,会在表层引入拉应力,反而成为疲劳裂纹的萌生点。这也是为什么高要求的摩配曲轴、连杆类零件,抛光后往往还需要低温去应力处理。
与电镀、喷涂工艺的衔接要点
不同表面处理工艺对前道抛光打磨的要求差异明显,实操中可参考以下方向:
- 电镀前处理:重点控制粗糙度均匀性,避免局部过抛导致基材裸露或尺寸超差,一般要求Ra≤0.4μm,且不允许有打磨方向性纹理残留。
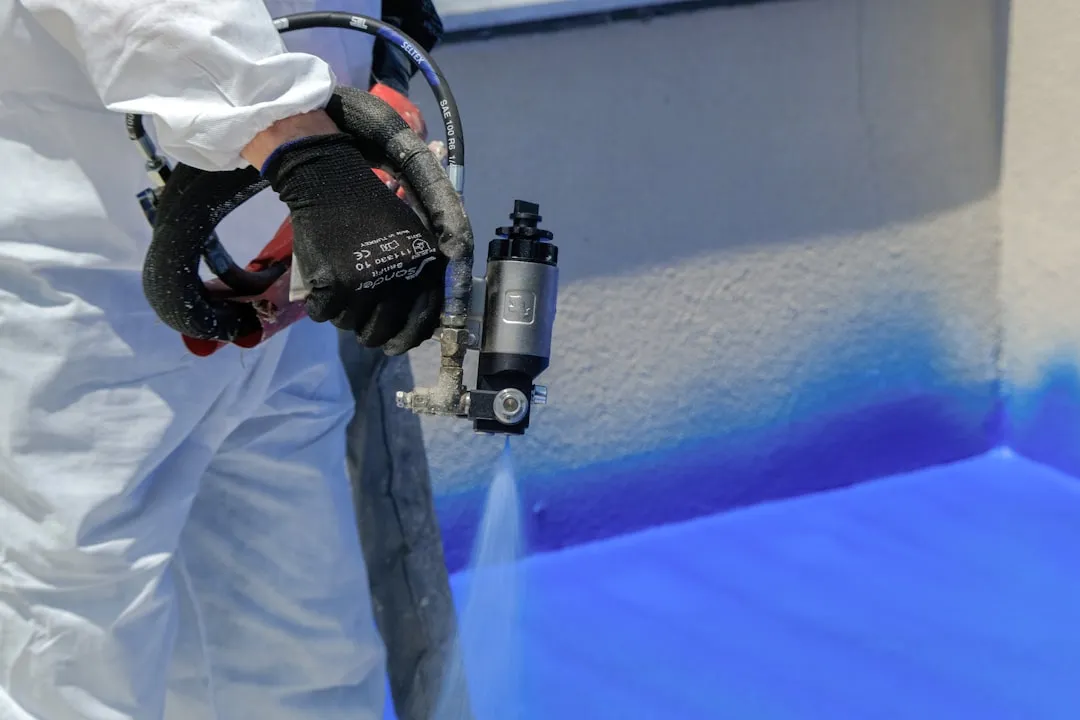
- 喷涂前处理:更关注表面清洁度与附着力,建议采用240#→600#→1000#水砂纸阶梯打磨,配合脱脂清洗,避免油污残留造成缩孔。
- 镜面抛光件:需采用羊毛轮+钻石研磨膏多道次抛光,单件工时可能增加30%以上,但装配配合面的贴合率可提升15%~20%。
重庆顺工巧在模具型腔加工中,通常将抛光工序与尺寸检测交替进行,每完成一道抛光即复测关键尺寸,防止过抛造成不可逆的尺寸损失。
一组可对比的实测数据
以某款摩托车铝合金轮毂配件为例,在同一批次中对比两种工艺路径:
- A组:仅做基础去毛刺,Ra约2.5μm,直接喷涂;
- B组:阶梯打磨+抛光至Ra 0.6μm,再喷涂。
结果显示,B组涂层附着力测试(划格法)达到0级比例从A组的62%提升至94%,装配时轴承位的压入合格率由88%提升至97%。这组数据说明,抛光打磨的投入并非单纯增加成本,而是在装配端换回了更低的返工率。
汽摩配件向轻量化、高精度方向演进,对表面处理前道工序的要求只会更严。把抛光打磨当作独立的工艺节点来管理,建立粗糙度、纹理方向、残余应力的过程记录,才能让电镀与喷涂真正发挥应有的防护与装饰效果。重庆顺工巧精密模具有限公司愿与行业同仁共同探讨更稳定的工艺路径。